商机详情 -
上海深孔钻批发
在液压与气动元件制造领域,精细深孔钻技术是保障元件性能的关键加工手段。液压阀、油缸、活塞杆等主要液压元件,需要加工大量高精度的深孔作为油路通道或导向孔,这些深孔的加工质量直接影响液压系统的密封性能、压力损失和响应速度。例如,液压阀体内的油路深孔,不*要求孔径公差控制在±0.005mm以内,还需保证孔壁的高光洁度,避免因孔壁粗糙导致的油液泄漏或阀芯卡滞;而活塞杆的导向深孔则对直线度要求较高,确保活塞在往复运动中顺畅无偏差。由于液压元件多采用45号钢、不锈钢等材料,部分还需经过热处理强化,加工难度较大。精细深孔钻凭借微米级的加工精度、稳定的加工质量以及高效的加工能力,能够精细完成这些关键深孔的加工,为液压气动元件的高性能、高可靠性提供了主要保障,广泛应用于工程机械、工业自动化等依赖液压系统的领域。耐磨深孔钻刀具在长时间加工中仍能保持良好切削性能。上海深孔钻批发
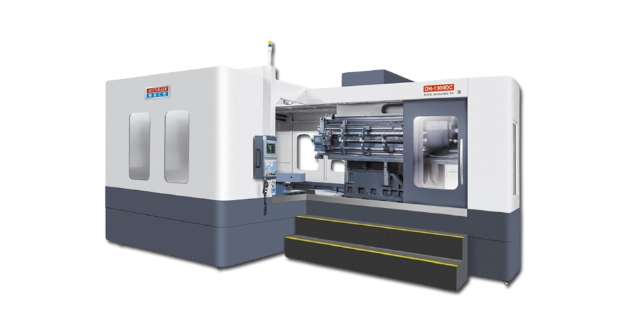
广东深孔钻在船舶制造领域的应用,解决了大型船舶零部件深孔加工的 “卡脖子” 难题。船舶曲轴作为动力传动重心部件,需在曲轴轴颈上加工直径 80mm、深度 600mm 的润滑油孔,孔道需与轴颈中心线保持严格同轴度。传统设备因加工行程有限,需分段加工,易出现孔道错位,而广东深孔钻通过加长型床身设计与双主轴协同加工技术,可一次性完成长深孔加工,同轴度误差控制在 0.03mm 以内。广州某船舶制造企业引入该设备后,曲轴深孔加工时间从原来的 48 小时缩短至 20 小时,每年节约生产成本超 80 万元,助力国产大型船舶重心部件实现自主加工。苏州多轴深孔钻招商进口精密滚珠丝杠搭配线性导轨,提升运动平顺性与准确性。
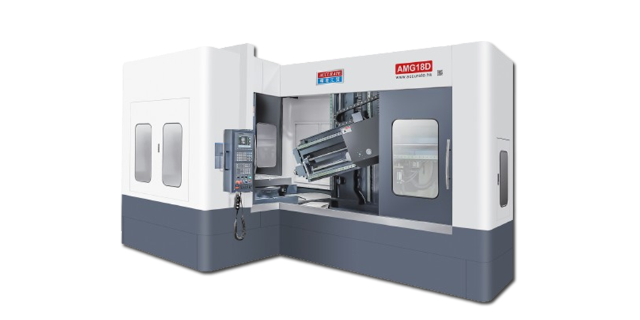
数控板管深孔钻的研发,体现了精准精密机械对市场需求的敏锐洞察和快速响应能力。这款设备专门针对板材和管材类工件的深孔加工需求设计,能够灵活应对不同厚度、不同材质板材以及不同直径、不同长度管材的加工挑战。其独特的夹具系统能够确保工件在加工过程中的稳固夹持,避免因工件变形导致的加工误差。同时,数控板管深孔钻配备了智能化的加工参数优化功能,可根据不同的工件材质和加工要求,自动调整切削速度、进给量等参数,实现比较好的加工效果。在医疗器械、电子设备等行业,数控板管深孔钻为各类板材、管材零部件的精密加工提供了高效解决方案,推动了相关行业的技术进步与产品升级。
深孔钻在装备制造中,承担着导弹发射筒、装甲车辆炮管等关键部件的深孔加工任务。导弹发射筒需加工直径 150mm-300mm、深度 3000mm-5000mm 的高精度孔道,孔壁圆度误差需≤0.03mm,且需具备抗高压冲击性能。深孔钻采用深孔镗钻复合工艺,搭配级精度检测系统,加工过程中通过激光干涉仪实时校正轴线偏差,加工后孔道表面粗糙度达 Ra0.2μm,同时通过应力消除处理,提升孔道抗疲劳强度。某企业采用该技术后,导弹发射筒加工周期缩短 40%,产品抗冲击性能提升 15%,满足装备严苛标准。深孔钻的冷却系统能有效降低切削温度,提高刀具寿命。
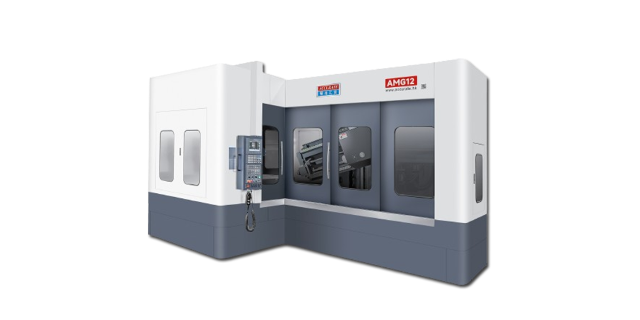
大深径比加工的 “极限突破者”面对深径比超过 1:50 的超大深径比深孔加工,传统设备易出现排屑困难、孔轴线偏移等问题,精准精密七轴深孔钻通过创新技术实现极限突破。其采用分级进给工艺,将长孔加工分解为多个短段逐步推进,每段加工后通过高压切削液强力排屑,避免积屑堵塞;配备孔轴线实时监测系统,通过内置传感器实时检测孔轴线偏差,一旦超过阈值立即调整进给方向,确保深孔轴线直线度≤0.015mm/m;刀具采用特殊导向结构,增强刀具在深孔内的稳定性,减少刀具偏摆。在石油钻采设备加工中,该设备成功加工出直径 10mm、深度 600mm(深径比 1:60)的钻杆深孔,孔轴线偏差只 0.08mm,远超行业标准要求,为大深径比深孔加工提供可靠解决方案。智能进给自适应系统,可根据材料参数自动调整加工参数。台州三轴深孔钻厂家
珩磨深孔钻可在钻孔后对孔壁进行珩磨,提高表面质量。上海深孔钻批发
石油化工行业的钻采设备中,深孔钻承担着关键部件的深孔加工任务。石油钻杆接头需加工深度 150mm-300mm、直径 20mm-40mm 的液压油孔,孔道需具备良好的密封性与耐腐蚀性。深孔钻通过定制化硬质合金刀具与内冷式钻削设计,在 42CrMo 高强度合金钢材上实现一次成型加工,孔道圆柱度误差≤0.02mm,且通过高压去毛刺工艺,确保孔口无锐边,有效防止液压系统因杂质堵塞引发故障。某石油机械厂商采用深孔钻生产线后,钻杆接头加工周期缩短 25%,年产能提升 3 万台套。上海深孔钻批发