商机详情 -
苏州五轴深孔钻代理
航空航天领域对构件轻量化与强度要求严苛,深孔钻成为薄壁件深孔加工的重心设备。以航空发动机涡轮盘为例,其内部需加工数十个直径 8mm-12mm、深度 200mm-350mm 的冷却通气孔,且孔壁需承受高温高压气流冲刷。深孔钻采用枪钻与 BTA 钻复合工艺,搭配钛合金切削液,可在高温合金材料上实现高速稳定切削,切削速度达 30m/min-50m/min,加工过程中通过实时振动监测系统,避免薄壁件因切削力过大产生变形,成品合格率从传统工艺的 75% 提升至 98% 以上。七轴深孔钻配备高压冷却排屑系统,快速带走热量切屑,规避孔壁划伤、刀具崩损问题。苏州五轴深孔钻代理
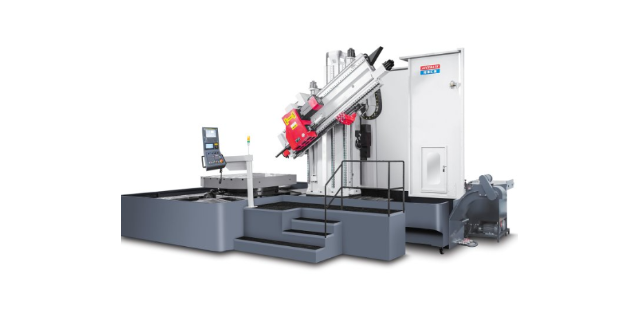
在新能源装备制造领域,深孔钻的作用愈发凸显,东莞精准精密凭借对行业需求的深刻洞察,推出的深孔钻完美适配新能源产业加工场景。以风电设备主轴为例,需加工直径 50mm、深度 1500mm 的深孔,传统设备易出现孔壁粗糙、直线度偏差大等问题,而东莞精准精密的深孔钻通过高压内冷系统与刀具的配合,能有效带走切削热量,减少刀具磨损,加工后的孔壁粗糙度可达 Ra≤1.6μm,直线度误差小于 0.02mm,满足风电设备长期稳定运行的要求。同时,设备可适应高强度钢、复合材料等新能源装备常用材料的加工,为新能源产业的规模化发展提供设备保障。嘉兴三轴深孔钻精准精密七轴深孔钻,压铸模具复杂斜向运水孔加工,改善模具冷却,提升铸件成品良率。
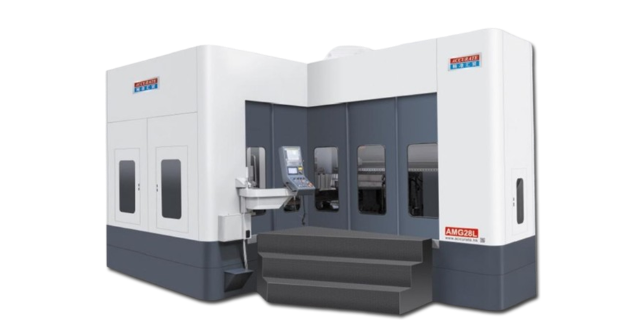
针对医疗器械精密加工的严苛要求,广东深孔钻进行专项技术改良,成为医疗设备制造的 “关键助手”。在骨科植入物如人工关节柄加工中,需在柄体内部加工直径 2mm、深度 50mm 的深孔用于骨水泥注入,孔道内壁需光滑无划痕,避免刺激人体组织。广东深孔钻采用超细合金钻头与低压冷却系统,加工时切削力控制在 50N 以内,孔壁粗糙度可达到 Ra1.6,且不会产生金属碎屑残留。深圳某医疗设备企业借助该设备,实现人工关节柄深孔加工全自动化,单日产量提升至 800 件,产品通过欧盟 CE 认证,成功进入国际高级医疗市场。
高效低成本的运营优势三轴深孔钻通过简化操作与优化能耗,实现加工效率与运营成本的平衡。相比传统摇臂钻,其自动化加工能力可将单件加工时间缩短 40%,某液压配件厂加工 φ15mm 深孔时,效率从每小时 15 件提升至 25 件。设备无复杂多轴联动系统,操作界面简洁,普通技工经 1-2 周培训即可操作,降低人力成本。能耗方面,整机功率比多轴设备低 20%,搭配循环冷却系统,切削液利用率达 85% 以上;且易损件(如钻头、导轨)采购成本低、更换便捷,某五金加工厂年均维护成本为多轴设备的一半,特别适合批量小、品类多的生产模式。专业精准深孔钻配高精度导向结构,减震抑振,长时深孔加工无偏移,大幅降低刀具损耗成本。
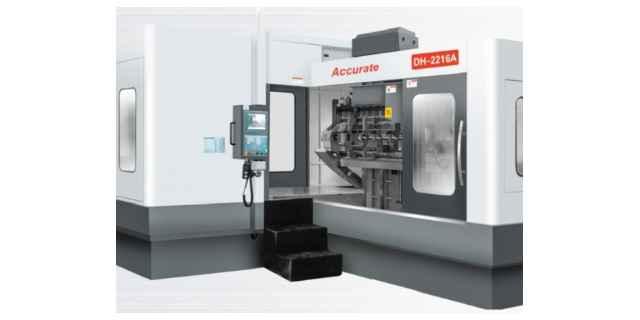
抗振动干扰的 “稳定加工卫士”车间环境中的机械振动易导致深孔加工精度偏差,精准精密七轴深孔钻通过多重抗振设计,打造稳定加工环境。设备底部安装 4 组液压减震器,可吸收 60% 以上的外部振动,配合机身与地面的柔性连接结构,进一步削弱振动传导;主轴系统采用动平衡设计,平衡精度达 G0.4 级,高速旋转时振幅≤0.002mm,避免主轴自身振动影响加工;加工平台加装刚性加强筋,提升平台抗变形能力,即使周边设备高速运行,平台位移量仍控制在 0.003mm 以内。在某重型机械厂车间,该设备紧邻大型冲压机,却能稳定加工精度要求 ±0.005mm 的液压阀块深孔,加工合格率始终保持 99.5% 以上,彻底解决振动干扰下的精密加工难题。七轴深孔钻智能跟刀支撑机构,钻杆进给受力均匀,有效延长刀具使用寿命,节约耗材成本。宁波复合深孔钻定制
七轴深孔钻高精度滚珠丝杠与线性导轨配置,各轴传动平稳,进给定位精准可靠。苏州五轴深孔钻代理
广东深孔钻产业的集群化发展,形成了强大的产业竞争力。在珠三角地区,围绕深孔钻生产,已集聚了刀具、数控系统、冷却系统等配套企业 80 余家,形成了 “主要部件 - 整机制造 - 售后服务” 的完整产业链。其中,广东本土企业生产的深孔钻刀具市场占有率达 60%,数控系统国产化率超 50%,有效降低了对进口零部件的依赖。同时,产业集群还推动了技术快速迭代,企业间通过技术交流、资源共享,平均每半年就推出一款升级产品,使广东深孔钻始终保持技术优势,成为全国深孔加工装备产业创新高地。苏州五轴深孔钻代理