商机详情 -
宁波国产深孔钻厂家
广东深孔钻在船舶制造领域的应用,解决了大型船舶零部件深孔加工的 “卡脖子” 难题。船舶曲轴作为动力传动重心部件,需在曲轴轴颈上加工直径 80mm、深度 600mm 的润滑油孔,孔道需与轴颈中心线保持严格同轴度。传统设备因加工行程有限,需分段加工,易出现孔道错位,而广东深孔钻通过加长型床身设计与双主轴协同加工技术,可一次性完成长深孔加工,同轴度误差控制在 0.03mm 以内。广州某船舶制造企业引入该设备后,曲轴深孔加工时间从原来的 48 小时缩短至 20 小时,每年节约生产成本超 80 万元,助力国产大型船舶重心部件实现自主加工。七轴深孔钻支持CAD/CAM软件程序对接,标准G代码编程,操作人员上手调试简单便捷。宁波国产深孔钻厂家
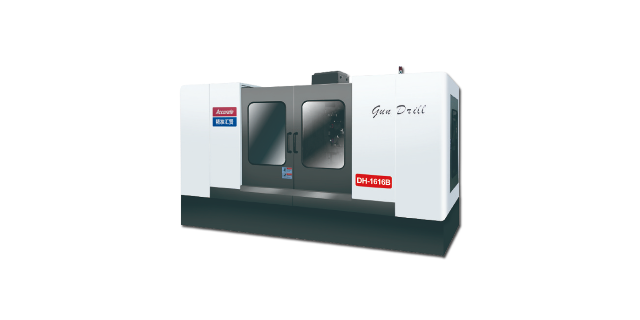
售后保障体系是东莞精准精密深孔钻赢得市场认可的重要因素之一。为确保用户设备稳定运行,企业建立了专业的售后团队,提供从设备安装调试到日常维护的全流程服务。设备交付后,售后工程师会上门进行操作培训,帮助用户快速掌握设备使用技巧;在设备运行过程中,用户可通过在线平台实时反馈问题,售后团队承诺 2 小时内响应,48 小时内到达现场解决故障。此外,企业还建立了备件库存中心,常用备件可实现当日发货,有效缩短设备停机时间。这种多维度的售后保障,让用户在购买和使用东莞精准精密深孔钻的过程中无后顾之忧,进一步提升了企业在深孔钻市场的口碑与竞争力。南京多轴深孔钻招商精密深孔钻适配航空液压模具零件,长径比深孔不偏斜,尺寸公差严苛,批量加工一致性出众。
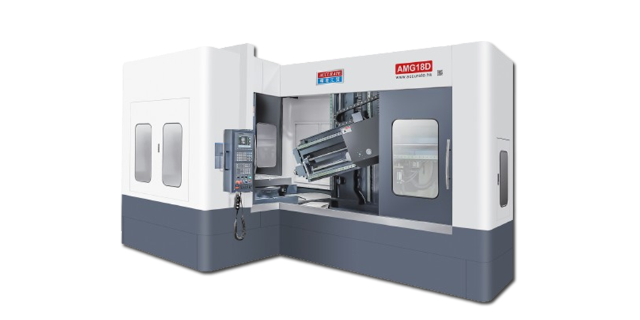
广东深孔钻在模具热处理后深孔加工领域取得突破,打破了传统加工的技术限制。模具经热处理后硬度大幅提升,传统深孔钻易出现刀具崩裂、加工精度下降等问题。广东深孔钻采用超硬涂层刀具与分步钻削工艺,先预钻浅孔,再逐步加深,有效降低加工难度,在加工硬度 HRC55 以上的模具钢深孔时,刀具寿命可达 800 孔,加工精度误差控制在 0.015mm 以内。东莞某模具企业采用该技术后,模具热处理后深孔加工效率提升 2 倍,不再需要提前加工深孔再热处理,减少了模具变形风险,产品合格率提升至 99%。
软件升级适配的 “可持续进化装备”精准精密七轴深孔钻具备强大的软件升级能力,可随技术发展与用户需求持续优化功能,延长设备生命周期。设备搭载开放式操作系统,支持在线远程升级,厂家定期推送加工算法优化、新功能模块等升级包,用户无需更换硬件即可提升设备性能;软件系统预留定制化接口,可根据用户新增加工需求,开发专属功能模块,如针对新能源电池极耳深孔加工,快速开发出多孔位自动排版功能;支持与第三方设计软件(如 CAD、CAM)无缝对接,兼容版本的设计文件格式,避免因软件兼容性问题导致的加工延误。某航空零部件企业使用该设备 3 年后,通过软件升级新增深孔螺纹加工功能,无需购置新设备即可满足新产品加工需求,设备综合利用率提升 35%。七轴深孔钻针对大型模具运水孔加工,多向冷却孔一次成型,保障模具散热均匀性。
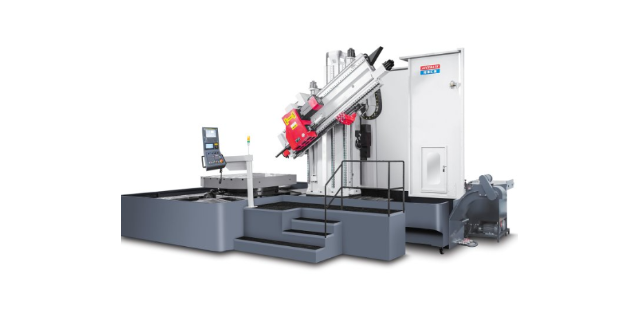
广东深孔钻凭借持续的技术迭代,成为国内深孔加工装备领域的 “榜样”。历经十余年发展,广东企业从引进消化国外技术到自主创新,已形成覆盖普通深孔钻、数控深孔钻、多轴深孔钻的完整产品矩阵。以基础款数控深孔钻为例,其搭载的自主研发数控系统可实现钻削参数自动优化,加工深径比 30:1 的孔道时,孔径公差能稳定控制在 ±0.01mm,孔壁粗糙度达 Ra3.2 以下,远超行业平均水平。目前,广东深孔钻在国内市场占有率超 45%,不*服务本土制造企业,还出口至东南亚、欧洲等地,年出口量突破 2000 台,成为广东装备制造出口的重要品类。磁悬浮高速主轴设计,确保高速运行时振动控制在极低范围。宁波国产深孔钻厂家
适配强度合金、钛合金等难加工材料的精密深孔加工需求。宁波国产深孔钻厂家
在液压与气动元件制造领域,精细深孔钻技术是保障元件性能的关键加工手段。液压阀、油缸、活塞杆等主要液压元件,需要加工大量高精度的深孔作为油路通道或导向孔,这些深孔的加工质量直接影响液压系统的密封性能、压力损失和响应速度。例如,液压阀体内的油路深孔,不*要求孔径公差控制在±0.005mm以内,还需保证孔壁的高光洁度,避免因孔壁粗糙导致的油液泄漏或阀芯卡滞;而活塞杆的导向深孔则对直线度要求较高,确保活塞在往复运动中顺畅无偏差。由于液压元件多采用45号钢、不锈钢等材料,部分还需经过热处理强化,加工难度较大。精细深孔钻凭借微米级的加工精度、稳定的加工质量以及高效的加工能力,能够精细完成这些关键深孔的加工,为液压气动元件的高性能、高可靠性提供了主要保障,广泛应用于工程机械、工业自动化等依赖液压系统的领域。宁波国产深孔钻厂家