商机详情 -
南京六轴深孔钻批发
精细深孔钻技术的发展与智能制造技术的融合,正推动深孔加工领域迈向智能化、无人化新时代。当前,越来越多的精细深孔钻设备开始集成工业机器人、视觉检测系统、物联网模块等智能组件,构建全流程智能化加工体系。通过视觉检测系统,可实现工件的自动定位与偏差校正,无需人工干预即可完成工件的精细装夹;工业机器人则负责工件的自动上下料,实现加工过程的连续化作业,大幅提升生产效率的同时降低人工成本。此外,借助物联网模块,设备可实现加工数据的实时采集与远程传输,管理人员通过后台系统即可实时监控设备运行状态、加工进度以及关键加工参数,及时发现并处理加工过程中的异常问题。部分先进企业还引入了AI算法,通过对大量加工数据的分析与学习,实现加工参数的智能优化,根据不同的工件材料、孔径尺寸自动匹配比较好加工方案,进一步提升加工质量与效率,推动精细深孔钻技术从“精细加工”向“智能精细加工”跨越。七轴深孔钻可快速切换钻削铣削模式,无需大规模拆装配件,工序切换简单高效。南京六轴深孔钻批发
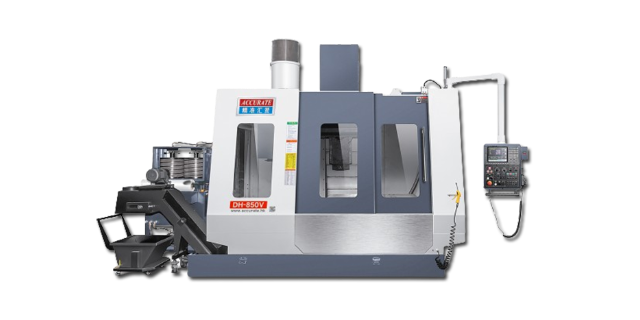
轻量化结构设计的 “灵活部署装备”精准精密七轴深孔钻突破传统精密设备 “重机身、难移动” 的局限,采用轻量化结构设计,提升设备部署灵活性。在保证机身刚性的前提下,通过拓扑优化设计去除冗余结构,机身重量较传统设备减轻 25%,同时刚性提升 10%;设备底部设计可拆卸式移动轮,配合模块化拆分结构,2-3 人即可完成设备短途移动与安装,无需大型起重设备;设备占地面积较传统设备减少 30%,适合车间空间有限的中小型企业。某小型精密机械厂因车间改造需调整设备布局,使用该设备只用 1 天时间就完成 3 台设备的移动与重新安装,而传统设备同类操作需 3 天以上,大幅缩短设备部署时间,提升车间布局调整的灵活性,为中小企业的生产规划提供更多便利。苏州数控深孔钻床精准精密七轴深孔钻,可实现超大深径比加工,有效改善深孔加工轴线偏移的行业痛点。
广东深孔钻在模具热处理后深孔加工领域取得突破,打破了传统加工的技术限制。模具经热处理后硬度大幅提升,传统深孔钻易出现刀具崩裂、加工精度下降等问题。广东深孔钻采用超硬涂层刀具与分步钻削工艺,先预钻浅孔,再逐步加深,有效降低加工难度,在加工硬度 HRC55 以上的模具钢深孔时,刀具寿命可达 800 孔,加工精度误差控制在 0.015mm 以内。东莞某模具企业采用该技术后,模具热处理后深孔加工效率提升 2 倍,不再需要提前加工深孔再热处理,减少了模具变形风险,产品合格率提升至 99%。
在液压与气动元件制造领域,精细深孔钻技术是保障元件性能的关键加工手段。液压阀、油缸、活塞杆等主要液压元件,需要加工大量高精度的深孔作为油路通道或导向孔,这些深孔的加工质量直接影响液压系统的密封性能、压力损失和响应速度。例如,液压阀体内的油路深孔,不*要求孔径公差控制在±0.005mm以内,还需保证孔壁的高光洁度,避免因孔壁粗糙导致的油液泄漏或阀芯卡滞;而活塞杆的导向深孔则对直线度要求较高,确保活塞在往复运动中顺畅无偏差。由于液压元件多采用45号钢、不锈钢等材料,部分还需经过热处理强化,加工难度较大。精细深孔钻凭借微米级的加工精度、稳定的加工质量以及高效的加工能力,能够精细完成这些关键深孔的加工,为液压气动元件的高性能、高可靠性提供了主要保障,广泛应用于工程机械、工业自动化等依赖液压系统的领域。高压内冷系统直达切削区域,快速带走热量与铁屑。
电子信息产业的快速发展,对深孔钻的加工精度与灵活性提出更高要求,东莞精准精密的深孔钻精细契合这一需求。在通讯设备散热器、服务器外壳等部件加工中,设备可针对薄壁、异形工件进行定制化加工,通过优化切削参数与夹具设计,避免工件变形,确保深孔的垂直度与光洁度。以通讯设备散热器为例,需在厚度只 2mm 的铝合金板材上加工直径 1.5mm、深度 30mm 的散热孔,东莞精准精密的深孔钻不*能精细完成钻孔,还能实现每小时 1200 件的加工速度,满足电子产业快速迭代的生产节奏,助力企业在激烈的市场竞争中抢占先机。三轴深孔钻以高性价比优势,成为中小企业常规深孔加工主力设备。广东三轴深孔钻厂家
定位精度优异,为高精密零部件加工提供稳定精度保障。南京六轴深孔钻批发
大深径比加工的 “极限突破者”面对深径比超过 1:50 的超大深径比深孔加工,传统设备易出现排屑困难、孔轴线偏移等问题,精准精密七轴深孔钻通过创新技术实现极限突破。其采用分级进给工艺,将长孔加工分解为多个短段逐步推进,每段加工后通过高压切削液强力排屑,避免积屑堵塞;配备孔轴线实时监测系统,通过内置传感器实时检测孔轴线偏差,一旦超过阈值立即调整进给方向,确保深孔轴线直线度≤0.015mm/m;刀具采用特殊导向结构,增强刀具在深孔内的稳定性,减少刀具偏摆。在石油钻采设备加工中,该设备成功加工出直径 10mm、深度 600mm(深径比 1:60)的钻杆深孔,孔轴线偏差只 0.08mm,远超行业标准要求,为大深径比深孔加工提供可靠解决方案。南京六轴深孔钻批发