商机详情 -
南京三轴深孔钻销售
在液压与气动元件制造领域,精细深孔钻技术是保障元件性能的关键加工手段。液压阀、油缸、活塞杆等主要液压元件,需要加工大量高精度的深孔作为油路通道或导向孔,这些深孔的加工质量直接影响液压系统的密封性能、压力损失和响应速度。例如,液压阀体内的油路深孔,不*要求孔径公差控制在±0.005mm以内,还需保证孔壁的高光洁度,避免因孔壁粗糙导致的油液泄漏或阀芯卡滞;而活塞杆的导向深孔则对直线度要求较高,确保活塞在往复运动中顺畅无偏差。由于液压元件多采用45号钢、不锈钢等材料,部分还需经过热处理强化,加工难度较大。精细深孔钻凭借微米级的加工精度、稳定的加工质量以及高效的加工能力,能够精细完成这些关键深孔的加工,为液压气动元件的高性能、高可靠性提供了主要保障,广泛应用于工程机械、工业自动化等依赖液压系统的领域。精准精密七轴深孔钻,面对高强度合金钢工件,七轴协同控制,抑制切削震动,加工质量稳定。南京三轴深孔钻销售
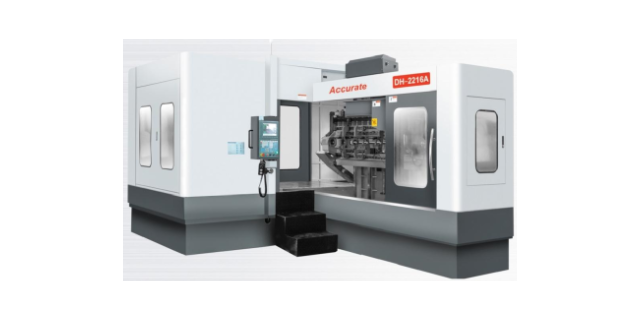
耐腐蚀环境适应的 “恶劣环境强者”在海洋工程设备、化工设备加工车间等腐蚀性环境中,设备易受酸碱气体、湿度影响出现部件锈蚀,精准精密七轴深孔钻的耐腐蚀设计使其能稳定工作。设备外壳采用 304 不锈钢材质,表面经电泳防腐处理,耐腐蚀等级达 C5-M 级,可在含盐雾的海洋环境中使用 5 年无明显锈蚀;电气控制系统采用密封式设计,防护等级达 IP67,防止潮气、腐蚀性气体侵入;导轨、丝杠等部件采用耐腐蚀涂层,配合润滑脂,提升部件抗腐蚀能力。在某海洋工程装备厂,该设备长期在湿度 85%、含微量盐雾的环境中运行,不*加工精度稳定,设备关键部件也未出现锈蚀现象,设备故障率较传统设备下降 50%,适应了恶劣环境下的精密加工需求。上海五轴深孔钻零售七轴深孔钻的变角加工能力,满足航空航天部件异形深孔加工需求。
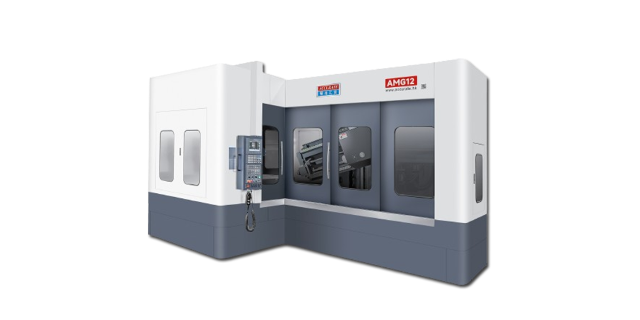
广东深孔钻的完善售后服务体系,为企业生产保驾护航。企业在省内建立了 15 个售后服务网点,配备 50 余名专业维修工程师,可提供设备安装调试、操作培训、故障维修等一站式服务。对于偏远地区企业,还提供远程技术支持,通过视频指导解决常见故障。惠州某汽车零部件企业曾因深孔钻主轴故障面临停产,售后服务团队接到需求后,3 小时内抵达现场,6 小时完成维修,为企业减少停产损失超 10 万元。此外,企业还定期开展设备巡检服务,每年为客户检测设备精度,延长设备使用寿命。
精准精密机械始终秉承工匠精神,将其融入到深孔钻产品的研发、生产每一个环节,持续提升中国制造的技术能力和**竞争力。在研发过程中,技术团队不断攻克技术难题,对深孔钻设备的结构、性能进行优化改进,力求每一款产品都达到完美品质;在生产环节,严格把控原材料采购、零部件加工、设备组装等各个关口,采用先进的检测设备对产品进行多维度检测,确保出厂的每一台深孔钻设备都符合高质量标准。正是这份对工匠精神的坚守,让精准精密机械在深孔钻领域不断突破,推动企业迈上发展新台阶,向着创新驱动、实现中国精造乃至中国创造的目标稳步前行。东莞市精准精密七轴深孔钻,兼容枪钻与BTA单管钻工艺,大小孔径加工一机轻松搞定。
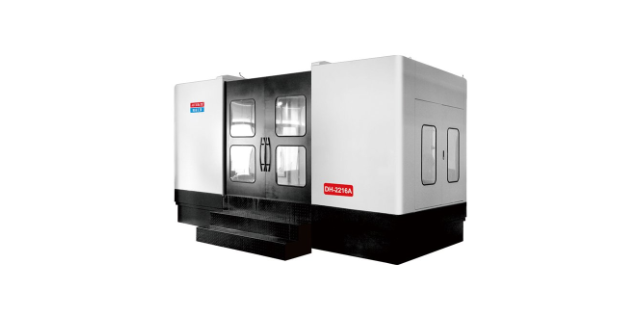
大深径比加工的 “极限突破者”面对深径比超过 1:50 的超大深径比深孔加工,传统设备易出现排屑困难、孔轴线偏移等问题,精准精密七轴深孔钻通过创新技术实现极限突破。其采用分级进给工艺,将长孔加工分解为多个短段逐步推进,每段加工后通过高压切削液强力排屑,避免积屑堵塞;配备孔轴线实时监测系统,通过内置传感器实时检测孔轴线偏差,一旦超过阈值立即调整进给方向,确保深孔轴线直线度≤0.015mm/m;刀具采用特殊导向结构,增强刀具在深孔内的稳定性,减少刀具偏摆。在石油钻采设备加工中,该设备成功加工出直径 10mm、深度 600mm(深径比 1:60)的钻杆深孔,孔轴线偏差只 0.08mm,远超行业标准要求,为大深径比深孔加工提供可靠解决方案。七轴深孔钻配备高压冷却排屑系统,快速带走热量切屑,规避孔壁划伤、刀具崩损问题。宁波数控深孔钻定做
东莞市精准精密七轴深孔钻,液压阀体交错油道孔加工,一次成型,保障油道通畅无泄漏。南京三轴深孔钻销售
广东深孔钻在液压零部件加工领域展现出极强的实用性,完美适配珠三角液压产业集群的生产需求。液压阀块作为液压系统的 “控制重心”,需在内部加工大量深孔用于油路连通,这些孔道孔径小只 3mm,且需保证不同孔道间的垂直度误差不超过 0.02mm。传统加工设备易出现孔道偏移、堵塞等问题,而广东深孔钻通过高精度主轴与伺服进给系统,可一次性完成阀块多深孔加工,加工效率较传统设备提升 1.8 倍。东莞某液压企业引入 10 台广东深孔钻后,阀块加工不良率从 5% 降至 1.2%,每月产能提升 3000 余件,有效满足了工程机械、机床设备对液压阀块的批量需求。南京三轴深孔钻销售