商机详情 -
上海高精度深孔钻床
稳定可靠的加工精度依托成熟的精度控制技术,三轴深孔钻实现基础深孔加工的稳定品质输出。设备配备高精度滚珠丝杠与线性导轨,配合伺服电机闭环控制,实时修正运动误差,确保加工深度误差≤0.02mm/m,满足模具水路孔、液压阀块通孔等常规需求。钻削单元采用中高频电主轴(转速可达 10000r/min),搭配高压内冷系统(压力≥8MPa),可高效排出切屑,避免孔壁毛刺与尺寸偏差,加工孔的圆柱度≤0.01mm,表面粗糙度达 Ra1.6μm。针对碳钢、铝合金、不锈钢等常见材料,内置标准化加工参数库,操作人员无需复杂调试即可快速上手,在批量加工场景中保持稳定的精度一致性。定位精度优异,为高精密零部件加工提供稳定精度保障。上海高精度深孔钻床
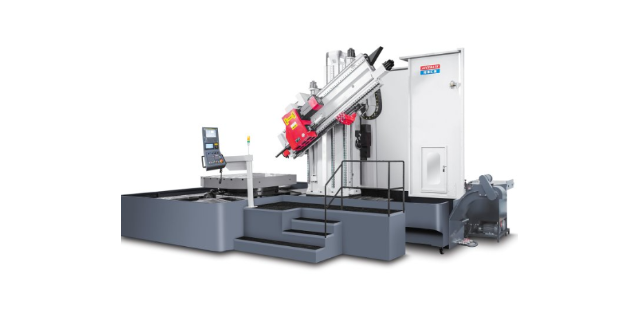
重型机械制造中,深孔钻的大孔径加工能力解决了大型齿轮轴的油孔加工难题。大型齿轮轴直径可达 500mm-1000mm,需加工深度 500mm-1500mm、直径 50mm-100mm 的润滑油孔,用于齿轮传动系统的润滑与冷却。深孔钻采用 BTA 深孔钻削工艺,搭配重型机床床身与液压顶紧装置,可承受比较大切削力 15kN,加工过程中通过扭矩监测系统实时调整切削参数,避免刀具磨损导致的孔径偏差,加工后孔道直线度误差≤0.05mm/m,满足重型机械长期高负荷运行需求。某重型机械厂商引入深孔钻设备后,齿轮轴加工周期缩短 35%,设备故障率降低 25%。常州国产深孔钻定做精密深孔钻适配航空液压模具零件,长径比深孔不偏斜,尺寸公差严苛,批量加工一致性出众。
新能源装备制造领域,深孔钻为储能电池壳的散热孔加工提供高效解决方案。新能源汽车电池壳需加工数百个直径 2mm-5mm、深度 30mm-80mm 的微型散热孔,孔道密度大、分布均匀,传统钻削易出现断刀与孔位偏差问题。深孔钻采用多轴联动钻削系统,搭配高频振动切削技术,可实现每分钟 120 孔的加工效率,孔位偏差控制在 ±0.01mm,同时通过负压排屑设计,避免碎屑划伤电池壳内壁。某新能源企业采用该技术后,电池壳散热孔加工效率提升 60%,产品散热性能提升 20%,有效延长电池使用寿命。
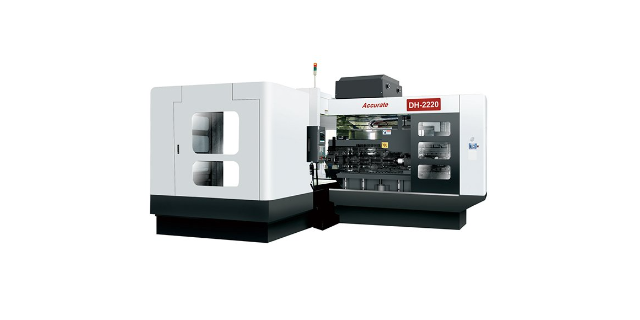
深孔钻在装备制造中,承担着导弹发射筒、装甲车辆炮管等关键部件的深孔加工任务。导弹发射筒需加工直径 150mm-300mm、深度 3000mm-5000mm 的高精度孔道,孔壁圆度误差需≤0.03mm,且需具备抗高压冲击性能。深孔钻采用深孔镗钻复合工艺,搭配级精度检测系统,加工过程中通过激光干涉仪实时校正轴线偏差,加工后孔道表面粗糙度达 Ra0.2μm,同时通过应力消除处理,提升孔道抗疲劳强度。某企业采用该技术后,导弹发射筒加工周期缩短 40%,产品抗冲击性能提升 15%,满足装备严苛标准。东莞市精准精密七轴深孔钻,整机防护结构完善,阻隔铁屑切削液飞溅,保护操作人员安全。
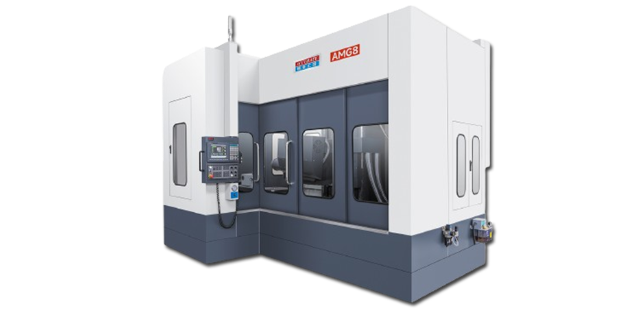
针对医疗器械精密加工的严苛要求,广东深孔钻进行专项技术改良,成为医疗设备制造的 “关键助手”。在骨科植入物如人工关节柄加工中,需在柄体内部加工直径 2mm、深度 50mm 的深孔用于骨水泥注入,孔道内壁需光滑无划痕,避免刺激人体组织。广东深孔钻采用超细合金钻头与低压冷却系统,加工时切削力控制在 50N 以内,孔壁粗糙度可达到 Ra1.6,且不会产生金属碎屑残留。深圳某医疗设备企业借助该设备,实现人工关节柄深孔加工全自动化,单日产量提升至 800 件,产品通过欧盟 CE 认证,成功进入国际高级医疗市场。精准精密七轴深孔钻,压铸模具复杂斜向运水孔加工,改善模具冷却,提升铸件成品良率。上海卧式深孔钻厂家
七轴深孔钻配备高压冷却排屑系统,快速带走热量切屑,规避孔壁划伤、刀具崩损问题。上海高精度深孔钻床
在新能源装备制造领域,深孔钻的作用愈发凸显,东莞精准精密凭借对行业需求的深刻洞察,推出的深孔钻完美适配新能源产业加工场景。以风电设备主轴为例,需加工直径 50mm、深度 1500mm 的深孔,传统设备易出现孔壁粗糙、直线度偏差大等问题,而东莞精准精密的深孔钻通过高压内冷系统与刀具的配合,能有效带走切削热量,减少刀具磨损,加工后的孔壁粗糙度可达 Ra≤1.6μm,直线度误差小于 0.02mm,满足风电设备长期稳定运行的要求。同时,设备可适应高强度钢、复合材料等新能源装备常用材料的加工,为新能源产业的规模化发展提供设备保障。上海高精度深孔钻床