商机详情 -
常州卧式深孔钻设备
电子信息产业的快速发展,对深孔钻的加工精度与灵活性提出更高要求,东莞精准精密的深孔钻精细契合这一需求。在通讯设备散热器、服务器外壳等部件加工中,设备可针对薄壁、异形工件进行定制化加工,通过优化切削参数与夹具设计,避免工件变形,确保深孔的垂直度与光洁度。以通讯设备散热器为例,需在厚度只 2mm 的铝合金板材上加工直径 1.5mm、深度 30mm 的散热孔,东莞精准精密的深孔钻不*能精细完成钻孔,还能实现每小时 1200 件的加工速度,满足电子产业快速迭代的生产节奏,助力企业在激烈的市场竞争中抢占先机。闭环控制技术让深孔钻实时补偿误差,加工精度稳定达H7级标准。常州卧式深孔钻设备
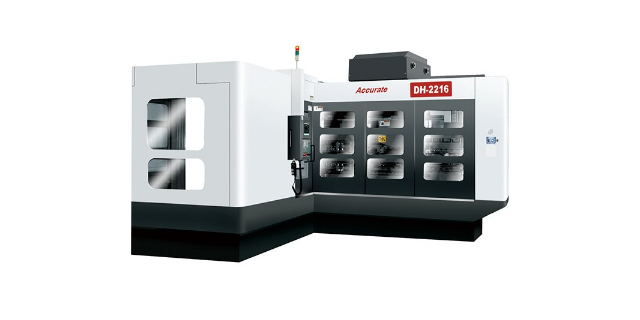
微小孔加工的 “微观 precision 行家”针对直径 0.1-1mm 的微小深孔加工难题,精准精密七轴深孔钻凭借专项技术突破,实现微观领域的高精度加工。设备搭载超高速微型主轴,最高转速可达 60000rpm,配合直径 0.1mm 的超细硬质合金钻头,能精细控制切削力度,避免钻头折断;采用激光定位系统,对微小孔位进行预定位,定位误差≤0.001mm,确保孔位精细度;加工过程中通过高压微流量冷却系统,以 0.5L/min 的精细流量输送切削液,既保证冷却效果,又防止微小孔内积屑。在医疗微创器械加工中,该设备成功为直径 2mm 的导管加工出 0.3mm 的侧孔,孔壁光滑无毛刺,满足微创器械对流体通道的严苛要求,推动微小孔加工技术向更高精度迈进。江苏多轴深孔钻直销可加工复杂曲面与异形深孔,打破传统加工局限。
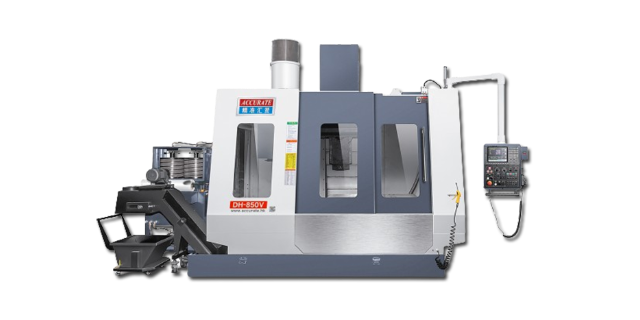
耐腐蚀环境适应的 “恶劣环境强者”在海洋工程设备、化工设备加工车间等腐蚀性环境中,设备易受酸碱气体、湿度影响出现部件锈蚀,精准精密七轴深孔钻的耐腐蚀设计使其能稳定工作。设备外壳采用 304 不锈钢材质,表面经电泳防腐处理,耐腐蚀等级达 C5-M 级,可在含盐雾的海洋环境中使用 5 年无明显锈蚀;电气控制系统采用密封式设计,防护等级达 IP67,防止潮气、腐蚀性气体侵入;导轨、丝杠等部件采用耐腐蚀涂层,配合润滑脂,提升部件抗腐蚀能力。在某海洋工程装备厂,该设备长期在湿度 85%、含微量盐雾的环境中运行,不*加工精度稳定,设备关键部件也未出现锈蚀现象,设备故障率较传统设备下降 50%,适应了恶劣环境下的精密加工需求。
大深径比加工的 “极限突破者”面对深径比超过 1:50 的超大深径比深孔加工,传统设备易出现排屑困难、孔轴线偏移等问题,精准精密七轴深孔钻通过创新技术实现极限突破。其采用分级进给工艺,将长孔加工分解为多个短段逐步推进,每段加工后通过高压切削液强力排屑,避免积屑堵塞;配备孔轴线实时监测系统,通过内置传感器实时检测孔轴线偏差,一旦超过阈值立即调整进给方向,确保深孔轴线直线度≤0.015mm/m;刀具采用特殊导向结构,增强刀具在深孔内的稳定性,减少刀具偏摆。在石油钻采设备加工中,该设备成功加工出直径 10mm、深度 600mm(深径比 1:60)的钻杆深孔,孔轴线偏差只 0.08mm,远超行业标准要求,为大深径比深孔加工提供可靠解决方案。东莞市精准精密七轴深孔钻,解决交叉相贯孔加工难题,孔口无崩边,满足精密零部件标准。
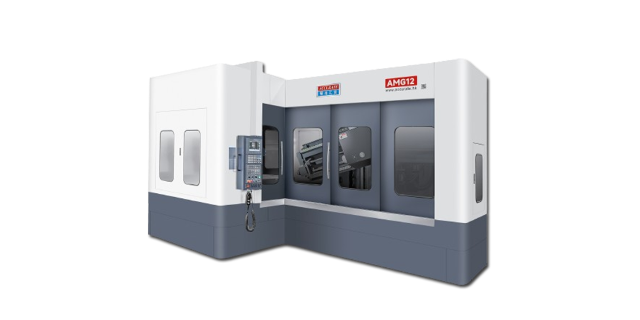
双坐标数控深孔钻的推出,标志着精准精密机械在深孔钻技术领域实现了新的突破。这款设备具备双坐标联动功能,能够完成复杂曲面、多方位孔系的加工任务,打破了传统深孔钻设备在加工范围和复杂度上的限制。其高精度的导轨系统与先进的伺服驱动技术相结合,确保了设备在高速运行过程中的定位精度和运动稳定性。在航空航天、精密模具等对加工精度和复杂度要求较高的领域,双坐标数控深孔钻能够精准精密完成各种高难度的深孔加工任务,助力相关行精准精密七轴深孔钻,曲面工件倾斜深孔加工,无需复杂定制工装,简化生产准备工作。江苏七轴深孔钻源头厂家
这款七轴深孔钻高刚性铸铁机身,多重时效去应力,抑制振动,保障长时间生产精度稳定。常州卧式深孔钻设备
广东深孔钻凭借持续的技术迭代,成为国内深孔加工装备领域的 “榜样”。历经十余年发展,广东企业从引进消化国外技术到自主创新,已形成覆盖普通深孔钻、数控深孔钻、多轴深孔钻的完整产品矩阵。以基础款数控深孔钻为例,其搭载的自主研发数控系统可实现钻削参数自动优化,加工深径比 30:1 的孔道时,孔径公差能稳定控制在 ±0.01mm,孔壁粗糙度达 Ra3.2 以下,远超行业平均水平。目前,广东深孔钻在国内市场占有率超 45%,不*服务本土制造企业,还出口至东南亚、欧洲等地,年出口量突破 2000 台,成为广东装备制造出口的重要品类。常州卧式深孔钻设备