商机详情 -
南京深孔钻定制
精准精密机械始终秉承工匠精神,将其融入到深孔钻产品的研发、生产每一个环节,持续提升中国制造的技术能力和**竞争力。在研发过程中,技术团队不断攻克技术难题,对深孔钻设备的结构、性能进行优化改进,力求每一款产品都达到完美品质;在生产环节,严格把控原材料采购、零部件加工、设备组装等各个关口,采用先进的检测设备对产品进行多维度检测,确保出厂的每一台深孔钻设备都符合高质量标准。正是这份对工匠精神的坚守,让精准精密机械在深孔钻领域不断突破,推动企业迈上发展新台阶,向着创新驱动、实现中国精造乃至中国创造的目标稳步前行。深孔钻的自动换刀系统,大幅缩短多工序加工时间提升生产效率。南京深孔钻定制
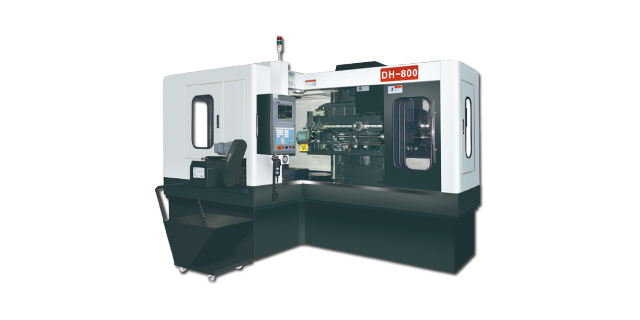
人机交互优化的 “舒适操作伙伴”精准精密七轴深孔钻从操作人员的使用体验出发,优化人机交互设计,减轻操作疲劳。设备操作面板采用人体工学角度设计,倾斜 15°,操作人员站立或坐姿操作时均能轻松触及;触控屏支持多点触控与手势缩放,操作流畅度媲美智能手机,减少操作失误;设备配备声光报警系统,不同类型故障对应不同的声光信号,便于操作人员快速识别故障类型;加工区域设置可调节亮度的 LED 照明,配合高清观察窗,操作人员可清晰观察加工过程,无需频繁弯腰或调整姿势。某机械加工厂操作人员反馈,使用该设备连续工作 4 小时,腰部、颈部疲劳感明显减轻,操作效率也因舒适的交互设计提升 15%,体现了设备对操作人员的人文关怀。六轴深孔钻定做外排屑深孔钻利用高压冷却液将切屑从外部排出,结构简单。
粉尘防护的 “洁净加工管家”在加工铸铁、石墨等易产生粉尘的材料时,粉尘不*污染环境,还会磨损设备部件,精准精密七轴深孔钻的粉尘防护设计有效解决这一问题。设备加工区域采用全封闭防护罩,配合负压除尘系统,可收集 95% 以上的加工粉尘,防护罩内侧加装防静电涂层,防止粉尘吸附;导轨、丝杠等精密部件配备自动伸缩防尘罩,避免粉尘进入内部影响精度;设备底部设置粉尘收集抽屉,便于定期清理,减少粉尘对车间环境的污染。在石墨模具加工车间,使用该设备后,车间粉尘浓度从 10mg/m³ 降至 0.5mg/m³,符合国家车间空气质量标准,设备导轨磨损率下降 40%,延长了精密部件的更换周期,降低设备维护成本。
针对轨道交通装备制造的特殊需求,广东深孔钻进行定制化研发,成为高铁、地铁零部件加工的 “可靠伙伴”。高铁转向架轴承座需加工多个深孔用于安装减震装置,这些孔道深度达 300mm,且需承受强度高度冲击,对孔壁强度要求较高。广东深孔钻采用低温钻削技术,在加工过程中控制工件温度不超过 50℃,避免材料因高温产生应力变形,孔壁硬度较传统加工提升 15%。目前,广东多家轨道交通装备企业已采用该设备,加工的轴承座通过 100 万次冲击测试,性能达到国际铁路联盟标准。东莞市精准精密七轴深孔钻,回转工作台搭配移动立柱,复杂工件装夹后实现多面加工。
在液压与气动元件制造领域,精细深孔钻技术是保障元件性能的关键加工手段。液压阀、油缸、活塞杆等主要液压元件,需要加工大量高精度的深孔作为油路通道或导向孔,这些深孔的加工质量直接影响液压系统的密封性能、压力损失和响应速度。例如,液压阀体内的油路深孔,不*要求孔径公差控制在±0.005mm以内,还需保证孔壁的高光洁度,避免因孔壁粗糙导致的油液泄漏或阀芯卡滞;而活塞杆的导向深孔则对直线度要求较高,确保活塞在往复运动中顺畅无偏差。由于液压元件多采用45号钢、不锈钢等材料,部分还需经过热处理强化,加工难度较大。精细深孔钻凭借微米级的加工精度、稳定的加工质量以及高效的加工能力,能够精细完成这些关键深孔的加工,为液压气动元件的高性能、高可靠性提供了主要保障,广泛应用于工程机械、工业自动化等依赖液压系统的领域。七轴深孔钻的变角加工能力,满足航空航天部件异形深孔加工需求。复合深孔钻直销
精准精密深孔钻凭借多轴联动技术实现复杂深孔一次性成型加工。南京深孔钻定制
广东深孔钻在液压零部件加工领域展现出极强的实用性,完美适配珠三角液压产业集群的生产需求。液压阀块作为液压系统的 “控制重心”,需在内部加工大量深孔用于油路连通,这些孔道孔径小只 3mm,且需保证不同孔道间的垂直度误差不超过 0.02mm。传统加工设备易出现孔道偏移、堵塞等问题,而广东深孔钻通过高精度主轴与伺服进给系统,可一次性完成阀块多深孔加工,加工效率较传统设备提升 1.8 倍。东莞某液压企业引入 10 台广东深孔钻后,阀块加工不良率从 5% 降至 1.2%,每月产能提升 3000 余件,有效满足了工程机械、机床设备对液压阀块的批量需求。南京深孔钻定制