商机详情 -
南京复合深孔钻床
在模具钢材料深孔加工中,深孔钻的耐磨刀具与智能切削系统展现明显优势。H13 热作模具钢硬度可达 HRC45-50,传统钻削刀具磨损快、加工效率低,而深孔钻采用超细晶粒硬质合金刀具,搭配涂层技术,刀具寿命延长 3 倍,切削速度提升至 25m/min-40m/min。同时,深孔钻的智能温控系统可实时调节切削液温度,避免模具钢因加工温度过高产生热变形,加工后孔壁硬度变化≤HRC2,满足模具长期高温成型需求。某模具钢加工企业引入深孔钻设备后,加工效率提升 50%,刀具成本降低 40%。七轴深孔钻配备高压冷却排屑系统,快速带走热量切屑,规避孔壁划伤、刀具崩损问题。南京复合深孔钻床
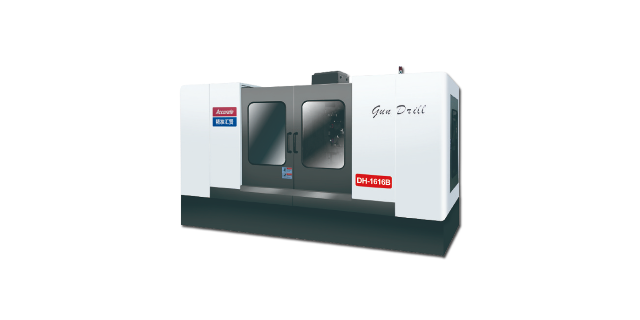
重型机械制造中,深孔钻的大孔径加工能力解决了大型齿轮轴的油孔加工难题。大型齿轮轴直径可达 500mm-1000mm,需加工深度 500mm-1500mm、直径 50mm-100mm 的润滑油孔,用于齿轮传动系统的润滑与冷却。深孔钻采用 BTA 深孔钻削工艺,搭配重型机床床身与液压顶紧装置,可承受比较大切削力 15kN,加工过程中通过扭矩监测系统实时调整切削参数,避免刀具磨损导致的孔径偏差,加工后孔道直线度误差≤0.05mm/m,满足重型机械长期高负荷运行需求。某重型机械厂商引入深孔钻设备后,齿轮轴加工周期缩短 35%,设备故障率降低 25%。广东高精度深孔钻生产厂家七轴深孔钻消除多次装夹带来累计误差,整套空间孔系位置度、同轴度得到有效保障。
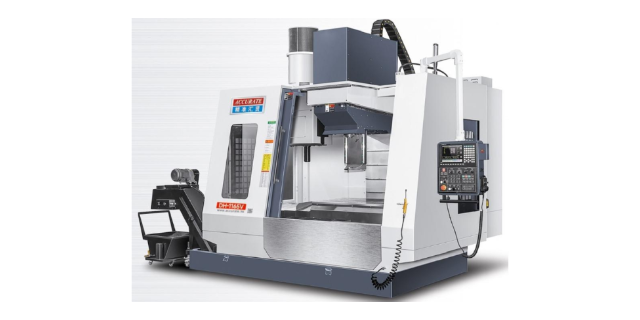
在精细机械的深孔钻产品矩阵中,深孔棒材深孔钻凭借其独特的性能优势,在行业内占据重要地位。这款设备专门针对棒材类工件的深孔加工需求设计,能够精细应对不同材质、不同规格棒材的加工挑战。无论是强度较高的度合金棒材,还是精密不锈钢棒材,深孔棒材深孔钻都能通过优化的切削路径与先进的控制系统,实现高效、精细的钻孔作业。其加工精度可控制在微米级别,有效满足了模具行业对高精度零部件的加工需求,为客户提升产品质量、提高生产效率提供了有力支持。
软件升级适配的 “可持续进化装备”精准精密七轴深孔钻具备强大的软件升级能力,可随技术发展与用户需求持续优化功能,延长设备生命周期。设备搭载开放式操作系统,支持在线远程升级,厂家定期推送加工算法优化、新功能模块等升级包,用户无需更换硬件即可提升设备性能;软件系统预留定制化接口,可根据用户新增加工需求,开发专属功能模块,如针对新能源电池极耳深孔加工,快速开发出多孔位自动排版功能;支持与第三方设计软件(如 CAD、CAM)无缝对接,兼容版本的设计文件格式,避免因软件兼容性问题导致的加工延误。某航空零部件企业使用该设备 3 年后,通过软件升级新增深孔螺纹加工功能,无需购置新设备即可满足新产品加工需求,设备综合利用率提升 35%。七轴深孔钻智能跟刀支撑机构,钻杆进给受力均匀,有效延长刀具使用寿命,节约耗材成本。
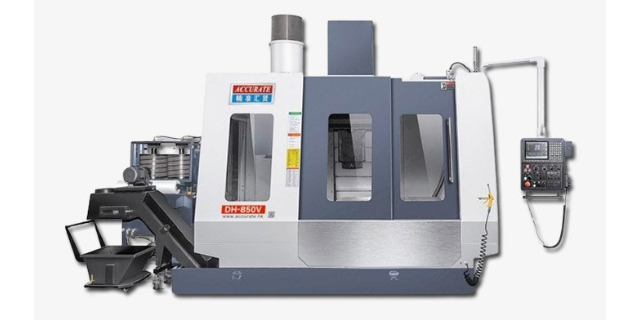
广东深孔钻在模具热处理后深孔加工领域取得突破,打破了传统加工的技术限制。模具经热处理后硬度大幅提升,传统深孔钻易出现刀具崩裂、加工精度下降等问题。广东深孔钻采用超硬涂层刀具与分步钻削工艺,先预钻浅孔,再逐步加深,有效降低加工难度,在加工硬度 HRC55 以上的模具钢深孔时,刀具寿命可达 800 孔,加工精度误差控制在 0.015mm 以内。东莞某模具企业采用该技术后,模具热处理后深孔加工效率提升 2 倍,不再需要提前加工深孔再热处理,减少了模具变形风险,产品合格率提升至 99%。选用精准深孔钻攻克深孔加工难题,精度达标效率翻倍,助力精密制造把控零件孔位品质。无锡五轴深孔钻
高精度深孔钻一次成型深孔,同轴度误差极小,孔壁光洁无毛刺,省去二次修孔工序提升产能。南京复合深孔钻床
数控板管深孔钻的研发,体现了精准精密机械对市场需求的敏锐洞察和快速响应能力。这款设备专门针对板材和管材类工件的深孔加工需求设计,能够灵活应对不同厚度、不同材质板材以及不同直径、不同长度管材的加工挑战。其独特的夹具系统能够确保工件在加工过程中的稳固夹持,避免因工件变形导致的加工误差。同时,数控板管深孔钻配备了智能化的加工参数优化功能,可根据不同的工件材质和加工要求,自动调整切削速度、进给量等参数,实现比较好的加工效果。在医疗器械、电子设备等行业,数控板管深孔钻为各类板材、管材零部件的精密加工提供了高效解决方案,推动了相关行业的技术进步与产品升级。南京复合深孔钻床