商机详情 -
常州三轴深孔钻源头厂家
在精确机械公司的生产车间里,深孔棒材深孔钻正以稳定的姿态完成着一道道精密加工工序。这款设备针对长条形棒材的深孔加工需求设计,凭借精确的进给控制和冷却系统,能在保证孔壁光滑度的同时,将孔深与孔径的精度控制在微米级范围内。操作台上的数字显示屏实时跳动着各项参数,操作人员只需根据材料特性预设程序,设备便能自主完成从定位到钻孔的全流程,既减少了人工干预带来的误差,又提升了批量生产的一致性,充分体现了公司对高质量加工标准的坚守。深孔钻的进给系统稳定,保证钻孔过程的均匀推进。常州三轴深孔钻源头厂家
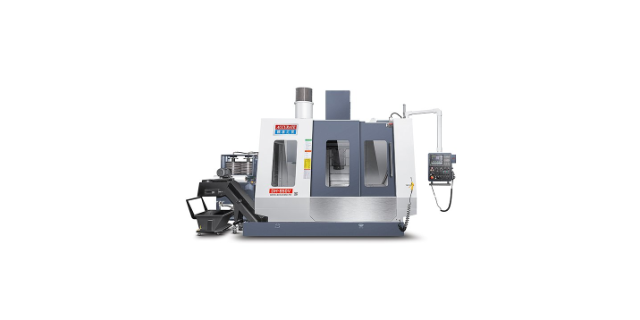
深孔钻排屑技术突破,可以解决加工 “卡脖子” 痛点深孔加工的比较大、、痛点是 “排屑不畅”,易导致钻头折断、孔壁划伤。新型深孔钻采用气液混合排屑(压缩空气 + 切削液双介质),在加工不锈钢深孔时,切屑破碎率提升 40%,排屑效率提高 3 倍;螺旋槽刀杆设计(槽深 0.5mm、螺旋角 30°),让切屑有序排出,避免堆积。针对钛合金加工的 “粘屑” 问题,深孔钻集成超声波振动排屑(振动频率 20 - 40kHz),可将切屑从孔壁震落,孔壁粗糙度降低 50%。排屑技术的突破,让深孔钻可稳定加工长径比>100 的超深孔,拓展加工边界。江苏六轴深孔钻生产厂家复合材料深孔钻可针对碳纤维等复合材料进行深孔加工。
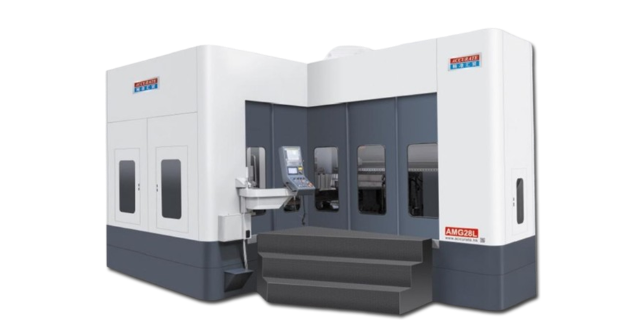
深孔钻的主要技术之一在于排屑系统的设计,精密机械在各系列设备中对此进行了持续优化。无论是单管钻的外排屑还是多轴钻的内排屑方式,都通过流体力学仿真进行了结构改进,确保切削液以压力和流量到达切削区域,高效带出铁屑。针对深孔加工中容易出现的 “堵屑” 问题,设备内置了智能监测系统,一旦发现排屑异常便会自动减速或停机,避免刀具损坏和工件报废,为安全生产提供了有力保障。深孔钻的加工精度很大程度上依赖于设备的刚性,精密机械在机身设计上采用了强度较高的铸铁材料,并通过有限元分析优化了结构布局,提高了设备的整体刚性。在高速钻孔时,机身的变形量被控制在微米级,确保了钻孔的直线度和垂直度。这种对刚性的追求,使得精密机械的深孔钻在加工长径比超过 50 的深孔时,仍能保持稳定的精度,满足了高级装备制造对深孔加工的严苛要求。
在精密制造领域,深孔钻作为专门用于加工深径比大于 10 的孔类零件的设备,其技术精度直接影响着下游产业的产品质量。精密机械公司研发的深孔棒材深孔钻,针对长条形棒材的深孔加工需求,采用分段式进给控制技术,在保证钻孔垂直度的同时,有效降低了材料因长时间切削产生的热变形。这种设备广泛应用于液压活塞杆、模具导柱等零件的加工,其稳定的性能让每毫米进给量的误差控制在行业的范围内,为客户提供了可靠的加工解决方案。小型深孔钻的设计理念,源于对精密小零件加工场景的深度洞察。精密机械推出的该系列设备,体积紧凑却集成了高精度主轴和智能冷却系统,特别适合医疗器械中的细小管件、航空航天领域的微型轴类零件加工。设备采用模块化结构设计,不*节省了车间占地面积,更便于后期的维护与功能升级。通过优化刀具路径算法,其加工效率较传统设备提升明显,同时保持了孔壁的光滑度,满足了精密仪器对零件表面质量的严苛要求。外排屑深孔钻利用高压冷却液将切屑从外部排出,结构简单。
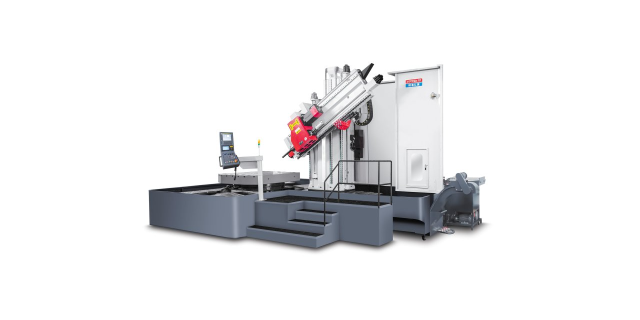
排屑不畅是深孔钻加工中最常见的问题,易导致刀具磨损、孔壁划伤甚至断刀。解决方案包括:优化排屑槽设计,采用不等距螺旋槽,减少切屑堵塞概率;提高切削液压力,对于直径<10mm 的小孔,压力需达 20-30MPa,确保切屑顺利排出;采用断屑技术,通过改变切削刃几何参数(如增大前角至 10°-15°),使切屑断裂成短卷状,避免长条状切屑缠绕。加工过程中,可通过振动传感器监测切削状态,当振动幅值超过 0.1mm 时,自动降低进给速度或暂停排屑。某航空零件厂加工直径 8mm、深度 800mm 的深孔时,采用上述方案后,因排屑问题导致的废品率从 15% 降至 3% 以下。多头深孔钻能一次性加工多个相同规格的深孔。台州六轴深孔钻床
深孔钻加工过程中需密切关注切削力的变化。常州三轴深孔钻源头厂家
七轴双螺杆角度深孔钻是精密机械技术实力的集中体现,尤其适用于双螺杆这类复杂曲面工件的角度深孔加工。它通过七个坐标轴的精密联动,能准确追踪螺杆表面的螺旋轨迹,在预设的角度位置完成深孔钻制。设备搭载的高精度测量系统能实时监测加工位置,一旦出现微小偏差便会自动修正,确保每个孔的位置精度和角度精度都符合设计要求。这种对复杂工件加工需求的准确响应,彰显了公司在高级深孔加工设备研发上的深厚积累。七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。常州三轴深孔钻源头厂家