商机详情 -
南京卧式深孔钻招商
深孔钻的人才培养与技术传承深孔钻加工技术复杂,需要专业人才操作与维护。行业发展需加强人才培养,院校开设相关专业课程,企业开展实操培训。传承技术经验,建立师徒制、技术知识库。应用中,高素质人才可更好发挥深孔钻性能,加工出优良的深孔。维护保养依赖专业知识,人才需熟悉设备结构、原理,掌握先进检测与修复技术。发展上,人才培养结合数字化、智能化,让从业者掌握智能深孔钻的运维技能,推动行业技术传承与创新。深孔钻。气动深孔钻适用于一些对动力要求不高的深孔加工场景。南京卧式深孔钻招商
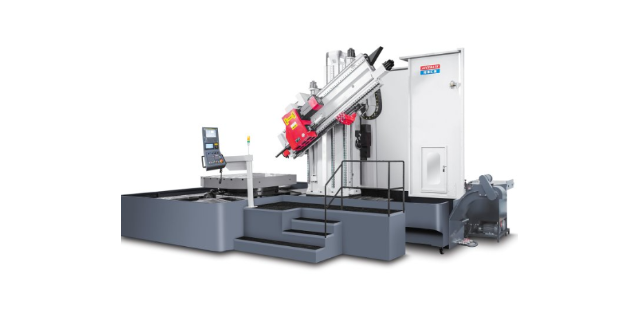
深孔钻的刀具材料需根据加工材料和精度要求选择,高速钢(如 W18Cr4V)适合加工低碳钢、铝合金等塑性材料,成本低但耐磨性较差,适合中小批量生产;硬质合金(如 WC-Co 合金)硬度高(HRC89-92),耐磨性好,适合加工高强度钢、铸铁等,可提高切削速度 2-3 倍;陶瓷刀具(如 Al₂O₃基陶瓷)耐高温性能优异(可达 1200℃),适合加工高温合金,但脆性大,需慎用;立方氮化硼(CBN)刀具硬度仅次于金刚石,适合加工 HRC50 以上的淬硬钢,寿命是硬质合金的 10-20 倍。某汽车齿轮厂加工 20CrMnTi 渗碳淬火齿轮(HRC58-62)的深孔时,采用 CBN 刀具后,单件加工时间从 4 分钟缩短至 1 分钟,刀具更换频率从每班次 3 次降至 1 次。宁波卧式深孔钻加盟深孔钻的进给量和切削速度搭配合理,能提高加工质量。
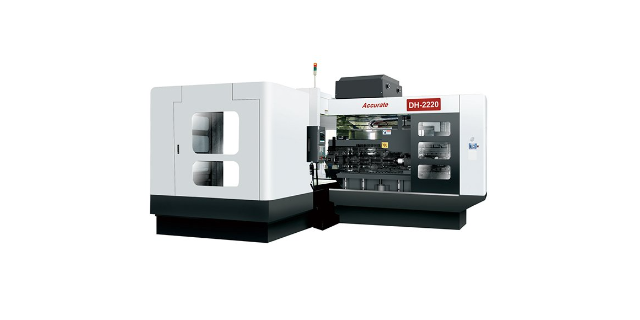
精密机械的深孔钻设备不*注重自身性能,更考虑到与整个生产流程的适配性。设备的控制系统支持与工厂的 MES 系统对接,能实时上传加工数据,便于生产管理和质量追溯;在自动化集成方面,预留了与机器人、传送带等自动化设备的接口,可快速融入自动化生产线。这种对整体生产效率的考量,让深孔钻设备不再是孤立的加工工具,而是智能制造体系中的重要一环。针对不同行业的特殊需求,精密机械的深孔钻设备提供了丰富的定制化选项。在航空航天领域,可定制适应高温合金、钛合金等难加工材料的深孔钻模块;在模具行业,则能根据模具型腔的复杂结构,优化设备的进给路径和冷却方式;在液压行业,针对高压油缸的深孔加工需求,专门强化了设备的长行程稳定性和孔壁光洁度控制。这种 “通用基础上的定制化” 服务模式,让每一款深孔钻设备都能精密匹配客户的实际加工场景。
模具行业的深孔加工(如冷却水道孔)对精度和表面质量要求严苛,深孔钻的应用需特别注意。冷却水道孔通常直径 8-15mm,深度 500-2000mm,要求孔的直线度≤0.2mm/m,表面粗糙度 Ra≤3.2μm,确保冷却液流动顺畅。加工时采用枪钻,切削液选用极压乳化液(浓度 10%),压力 15-20MPa,避免孔壁产生积屑瘤。对于斜孔或相交孔,需采用分度头定位,确保孔系位置度误差≤0.1mm。加工淬硬模具钢(HRC50-55)时,需选用超细晶粒硬质合金钻头(WC-Co 含量 94%),切削速度 8-12m/min,进给量 0.05mm/r,配合脉冲电源进行电火花辅助切削,提高加工效率。某模具厂应用该技术后,深孔加工的合格率从 82% 提升至 98%。复合材料深孔钻可针对碳纤维等复合材料进行深孔加工。
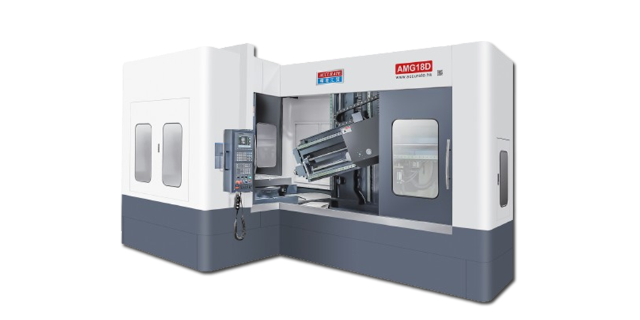
七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。它采用卧式布局设计,配合七轴联动功能,能完成大型工件的多角度深孔加工。卧式结构让工件的装夹更稳固,尤其适合重量较大的零件加工,而七轴联动则赋予了设备较高的灵活性,可在一次装夹中完成工件多个面的深孔加工,减少了多次装夹带来的定位误差。设备的深孔加工模块经过特殊强化,能应对大深度、高精度的钻孔需求,为那些需要综合加工的复杂工件提供了一体化解决方案。高效节能深孔钻降低了加工过程中的能源消耗。宁波五轴深孔钻销售
新能源汽车电池部件制造会用到深孔钻加工特殊结构深孔。南京卧式深孔钻招商
深孔钻在航空航天领域的应用与发展在航空航天制造中,深孔钻承担着关键使命。如飞机发动机叶片、机匣等部件,需加工高精度深孔以满足冷却、油路传输需求。以涡轮叶片为例,要加工直径小至几毫米、深度超百毫米的孔,深孔钻凭借其精细的进给和稳定的切削,保证孔的直线度与圆柱度,助力发动机高效散热。从发展看,随着航空航天对轻量化、高性能要求提升,深孔钻朝着更高转速、更智能控制演进,搭配新型刀具材料,如陶瓷涂层刀具,提升加工效率与精度。维护保养上,需定期清理排屑通道,因航空零部件加工对精度要求较高,每次作业后要检查钻头磨损,及时更换,确保后续加工质量稳定。南京卧式深孔钻招商