商机详情 -
苏州六轴深孔钻直销
深孔钻加工精度控制的要点深孔钻加工精度受机床精度、刀具磨损、切削参数等影响。机床主轴跳动要控制在极小范围,保证钻头稳定进给;刀具磨损会导致孔径变化、孔直线度偏差,需实时监测;切削参数中,进给量、转速匹配不当易引发振动,影响精度。应用时,加工高精度深孔(如航空航天部件),采用在线检测系统,实时反馈精度数据。发展上,精度控制向数字化、自适应发展,系统自动调整参数补偿误差。维护时,定期校准机床几何精度,如导轨平行度、主轴垂直度,为精度控制提供基础保障。内排屑深孔钻通过内部通道排屑,避免切屑划伤孔壁。苏州六轴深孔钻直销
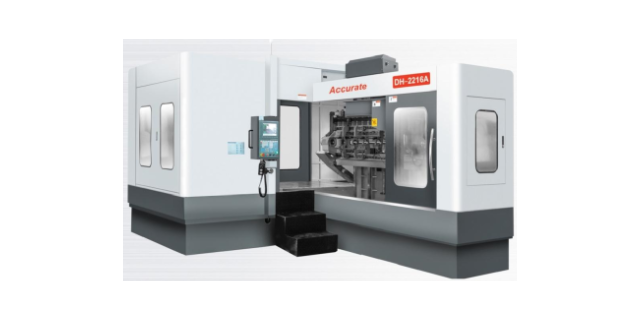
深孔钻发展趋势:从 “能加工” 到 “加工”未来深孔钻将向 “加工” 演进:一是微型化,加工直径<0.5mm 的微孔,满足电子芯片、医疗微器件需求;二是超高速,结合磁悬浮主轴(转速达 80000r/min),加工效率提升 5 倍;三是绿色化,采用干式切削、微量润滑(MQL),切削液用量减少 90%;四是无人化,通过 5G + 物联网实现远程运维、自动补刀,打造 “黑灯工厂”。深孔钻的技术突破,将持续推动航空航天、汽车、能源等行业向 “更高精度、更高效能” 升级,成为工业制造的 “隐形装备”。浙江深孔钻厂家气动深孔钻适用于一些对动力要求不高的深孔加工场景。
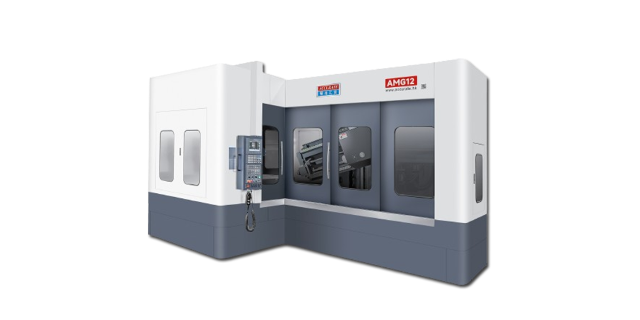
传统深孔钻床的数控化改造可提升加工效率和精度,改造内容包括:加装数控系统(如 FANUC、西门子系统),实现进给速度、主轴转速的无级调节和自动换刀;增加伺服进给系统,进给分辨率达 0.001mm,确保进给均匀;安装自动送料机构和排屑装置,实现无人值守加工。改造后的数控深孔钻床,加工精度可达 IT6-IT7 级,表面粗糙度 Ra≤1.6μm,加工效率比传统设备提升 50%-100%。某阀门厂对 3 台传统深孔钻床进行数控化改造后,单班产量从 80 件提升至 160 件,产品合格率从 85% 提升至 98%,投资回收期 6 个月。
深孔钻在模具水路加工的节能应用模具冷却水路的合理设计与精细加工,影响注塑生产能耗与塑件质量。深孔钻加工的水路均匀、顺畅,可加快模具冷却,缩短生产周期,降低能耗。发展中,模具节能要求提升,深孔钻加工的水路向优化布局、精细控制发展,如加工螺旋水路。维护时,模具水路加工后需进行压力测试,深孔钻要保证孔的密封性,作业后检查钻头是否有破损,防止加工出的孔存在微小裂纹影响密封,定期清理机床水路模拟测试装置,确保测试准确。液压深孔钻利用液压系统提供稳定动力,保证加工精度。
深孔钻的刀具寿命管理系统应用刀具寿命管理系统通过采集切削参数、振动数据、电流信号等,预测刀具剩余寿命,提前预警更换。应用于深孔钻加工,可避免因刀具突然失效影响加工进度、损坏工件。发展中,该系统与数控系统深度融合,实现刀具寿命精细管理。维护时,要保证数据采集传感器正常,定期校准预测模型,根据加工材质、工艺变化,更新刀具寿命数据库,确保系统准确有效。深孔钻在农业机械部件加工的作用农业机械如拖拉机发动机缸体、播种机传动部件,深孔加工保障油路、水路畅通,提升机械性能与可靠性。农业机械生产批量大、成本控制严,深孔钻需高效、稳定且性价比高。发展中,农业机械向智能化发展,部件精度要求提升,深孔钻适配升级需求。维护时,考虑农业机械加工环境相对简陋,加强机床防护,定期清理灰尘、杂质,检查切削液过滤,保证设备在恶劣环境下正常运行。深孔钻在模具制造中用于加工冷却水道等深孔结构。常州国产深孔钻厂家
高效节能深孔钻降低了加工过程中的能源消耗。苏州六轴深孔钻直销
航空航天领域的深孔加工(如发动机轴类零件、导弹舱体深孔)要求较高,孔径公差通常为 IT5-IT6 级,直线度≤0.05mm/m,表面粗糙度 Ra≤0.8μm,且需无裂纹、无氧化层。加工材料多为钛合金(TC4)、高温合金(GH4169)等难加工材料,需采用深孔钻系统。刀具选用超细晶粒硬质合金或 CBN 材料,切削速度 5-15m/min,进给量 0.02-0.05mm/r,切削液采用油基切削液(含极压添加剂),压力 25-30MPa。加工过程中,需进行实时在线检测,采用光纤探头测量孔径和直线度,确保符合要求。某航空发动机厂加工 TC4 钛合金深孔(直径 12mm,深度 1200mm)时,采用上述工艺后,产品合格率从 70% 提升至 95%,满足发动机的严苛使用要求。苏州六轴深孔钻直销