商机详情 -
江苏五轴深孔钻按需设计
单管钻作为深孔加工的基础款设备,在精密机械的技术迭代中不断焕发新活力。该设备采用外排屑方式,通过高压切削液将铁屑及时排出孔外,避免了因排屑不畅导致的孔壁划伤问题。其主轴转速可根据不同材料进行无极调节,从普通钢材到强度较高的度合金,都能实现稳定切削。多年来,单管钻凭借操作简便、维护成本低的特点,成为中小批量深孔加工企业的推荐设备,而精密机械在细节处的打磨,如更耐用的导向套设计,进一步延长了设备的连续工作时间。双坐标数控深孔钻将自动化与高精度完美结合,通过伺服电机驱动的 X、Y 轴联动,实现了复杂孔系的精密定位。设备搭载的数控系统支持 CAD 图纸直接导入,减少了人工编程的误差,特别适合模具型腔、换热器管板等需要多位置钻孔的工件加工。精密机械为该系列设备配备了自动排屑和切削液恒温系统,确保在高速钻孔过程中,切削温度始终保持稳定,从而提高了孔的尺寸精度和表面光洁度,降低了后续工序的加工成本。深孔钻加工前需对工件进行严格的装夹定位。江苏五轴深孔钻按需设计
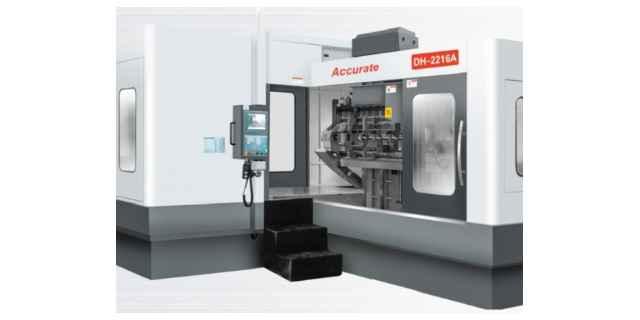
深孔钻在五金工具加工的精细需求五金工具如钻头、丝锥的深孔加工,要求高精度、小公差,保证工具性能。深孔钻加工的孔作为五金工具的排屑槽、冷却液通道,直接影响工具使用效果。发展中,五金工具向多功能、高精度发展,深孔钻加工精度需同步提升。维护时,因五金工具加工批量小、品种多,要快速换刀、调整参数,定期清理机床刀库、换刀机构,保证换刀精度,满足多品种加工需求。深孔钻加工中的振动控制策略深孔加工时,刀具长径比大,易产生振动,影响加工精度与刀具寿命。控制振动需优化切削参数(降低进给量、调整转速)、改进刀具结构(如采用减振刀杆)、增强机床刚性。应用中,加工细长深孔(如枪钻加工),振动控制尤为关键。发展上,振动控制向主动控制发展,通过传感器实时监测振动,反馈调节切削参数。维护保养要检查机床基础刚性,如地脚螺栓紧固情况、导轨间隙,定期对减振部件(如阻尼器)进行性能检测,确保振动控制有效。台州立式深孔钻生产厂家深孔钻的排屑装置设计合理,能有效分离切屑和冷却液。
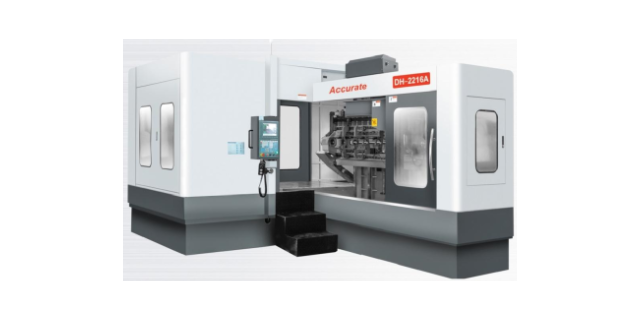
深孔钻的远程运维与智能化管理借助物联网技术,深孔钻实现远程运维与智能化管理。厂家可远程监测设备运行状态、故障预警,及时为客户提供维护方案。用户端可通过系统管理加工任务、刀具寿命、质量数据。应用中,在跨地域的集团化制造企业,远程运维提升设备管理效率。发展上,智能化管理与大数据分析结合,优化加工工艺、预测设备寿命。维护保养要保障网络通信稳定,定期检查数据采集模块,确保设备状态信息准确传输,为远程运维提供可靠依据。
展望未来,精密机械将继续以深孔钻技术为主要,在智能化、集成化、高级化方向持续发力。计划研发具有自主知识产权的智能数控系统,提升深孔钻设备的自主可控性;探索 5G 技术在设备远程监控和运维中的应用,实现设备的智能化管理;针对更多新兴领域的深孔加工需求,开发设备和工艺方案。通过这些持续不断的努力,不*要让公司的深孔钻设备保持技术,更要为 “中国创造” 贡献更多力量,推动中国模具机械工业迈向新的发展台阶。深孔钻加工的质量不*取决于设备性能,还与加工工艺密切相关,精密机械在这方面形成了独特的技术积累。团队总结了不同材料、不同孔径、不同深度下的比较好加工参数组合,形成了完善的工艺数据库,客户可直接参考使用;针对加工过程中可能出现的孔偏、孔斜等问题,开发了相应的工艺补偿方法,通过调整进给速度、刀具角度等参数进行修正。这种设备与工艺的深度结合,让深孔钻加工的质量更有保障,也提升了客户的加工成功率。特种材料深孔钻可针对陶瓷、硬质合金等难加工材料钻孔。
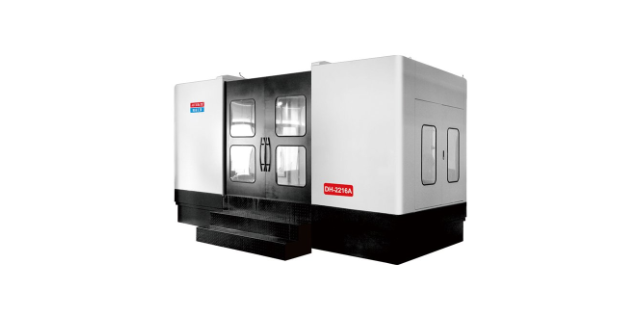
航空航天领域的深孔加工(如发动机轴类零件、导弹舱体深孔)要求较高,孔径公差通常为 IT5-IT6 级,直线度≤0.05mm/m,表面粗糙度 Ra≤0.8μm,且需无裂纹、无氧化层。加工材料多为钛合金(TC4)、高温合金(GH4169)等难加工材料,需采用深孔钻系统。刀具选用超细晶粒硬质合金或 CBN 材料,切削速度 5-15m/min,进给量 0.02-0.05mm/r,切削液采用油基切削液(含极压添加剂),压力 25-30MPa。加工过程中,需进行实时在线检测,采用光纤探头测量孔径和直线度,确保符合要求。某航空发动机厂加工 TC4 钛合金深孔(直径 12mm,深度 1200mm)时,采用上述工艺后,产品合格率从 70% 提升至 95%,满足发动机的严苛使用要求。深孔钻的进给系统稳定,保证钻孔过程的均匀推进。浙江立式深孔钻按需设计
深孔钻的刀具材料需具备良好的热硬性和韧性。江苏五轴深孔钻按需设计
汽车制造升级,深孔钻成产线 “效率担当”汽车发动机缸体加工中,深孔钻承担着油道、水道的精密加工任务。某车企新建产线中,BTA 深孔钻加工直径 8mm、深度 200mm 的油道孔,采用伺服同步进给系统,进给精度达 ±0.01mm/r,孔的圆柱度误差<0.03mm,确保机油顺畅循环。对比传统加工方式,深孔钻集成自动换刀 + 在线检测功能,换刀时间缩短至 15 秒,加工效率提升 40%;通过切削参数自适应调整(根据材料硬度、刀具磨损实时优化),废品率从 3% 降至 0.5%。在新能源汽车电机壳加工中,深孔钻还可加工冷却水道,实现 “液冷散热”,助力电机性能提升,成为汽车制造升级的装备。江苏五轴深孔钻按需设计