商机详情 -
浙江深孔钻定做
孔径尺寸精度控制需从刀具、机床和工艺多方面入手。刀具方面,采用可调节式深孔钻头,通过微调刀片位置,将孔径公差控制在 ±0.01mm 以内;机床方面,主轴转速稳定性需高,转速波动≤5%,避免因转速变化导致切削力波动;工艺方面,采用试切法,首件加工后测量孔径,根据偏差调整刀具参数,批量加工时每 10 件抽检一次,确保尺寸稳定。加工塑性材料时,需考虑材料弹性恢复,预留 0.01-0.03mm 的加工余量;加工脆性材料时,需控制进给速度,避免产生崩边。某精密仪器厂加工直径 15mm、公差 H7(+0.018/0)的深孔时,通过上述方法,尺寸合格率从 90% 提升至 99% 以上。深孔钻技术不断创新,为制造业发展提供有力支持。浙江深孔钻定做
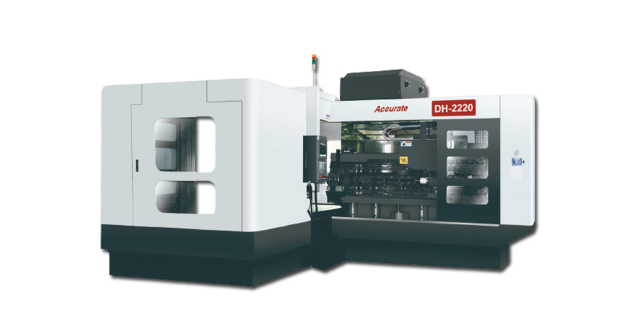
深孔钻冷却系统的重要性与维护深孔钻加工时,切削区温度高,冷却系统至关重要。切削液不*降温,还起润滑、排屑作用。高压大流量切削液系统,可有效将切屑排出、冷却刀具。应用中,不同加工材质、孔径,切削液参数(压力、流量、浓度)不同。发展上,冷却系统向环保、高效发展,如采用油雾冷却、低温切削液。维护时,定期清理冷却水箱,更换切削液滤芯,检测切削液浓度与pH值,防止因冷却问题导致刀具磨损加剧、加工精度下降。深孔钻加工不同材质的工艺差异加工钢材(如45#钢、不锈钢)时,深孔钻需关注刀具磨损、切屑控制,不锈钢易加工硬化,要采用合适切削参数与刀具涂层;加工铝合金,需防止粘刀,保证孔壁光滑,选用锋利刀具与低粘度切削液;加工钛合金,因材料导热性差,切削温度高,需优化冷却与进给策略。发展中,针对新型复合材料(如碳纤维增强复合材料),深孔钻研发适配工艺,避免分层、崩裂。维护保养要根据加工材质,调整刀具刃磨参数,清洁机床时注意不同材质切屑的腐蚀性,做好防护。多轴深孔钻按需设计耐磨深孔钻刀具在长时间加工中仍能保持良好切削性能。
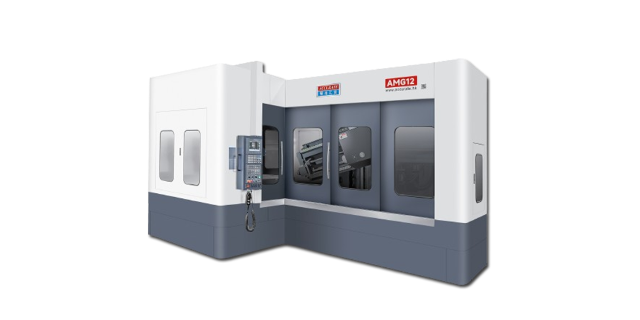
刀具寿命是影响深孔钻加工成本的关键因素,精密机械通过技术创新延长了刀具的使用寿命。在设备设计中,采用了更合理的主轴与刀具的连接结构,减少了刀具的径向跳动;同时,切削液喷射角度经过精确计算,能有效冷却刀具并减少摩擦。这些细节改进使得刀具的更换周期延长,降低了客户的耗材成本。此外,设备的数控系统还具备刀具磨损监测功能,可根据加工参数变化预判刀具寿命,提醒操作人员及时更换,避免因刀具过度磨损影响加工质量。
模具冷却水道的深孔加工有特殊要求,水道需均匀分布,孔径通常为 8-12mm,深度根据模具尺寸而定,要求孔壁光滑(Ra≤3.2μm),无毛刺,确保冷却液流动顺畅。加工材料多为预硬钢(如 718H,硬度 HRC30-35)或淬火钢(如 S136,硬度 HRC45-50),需选用合适的深孔钻。加工预硬钢时,采用硬质合金枪钻,切削速度 15-25m/min,进给量 0.05-0.1mm/r;加工淬火钢时,需采用 CBN 刀具或电火花深孔加工。水道孔的进出口需与模具表面平滑过渡,避免产生涡流。某塑料模具厂加工大型汽车保险杠模具冷却水道时,采用深孔钻后,冷却效果提升 30%,塑件成型周期缩短 15%。环保型深孔钻切削液可减少对环境的污染和对人体的危害。
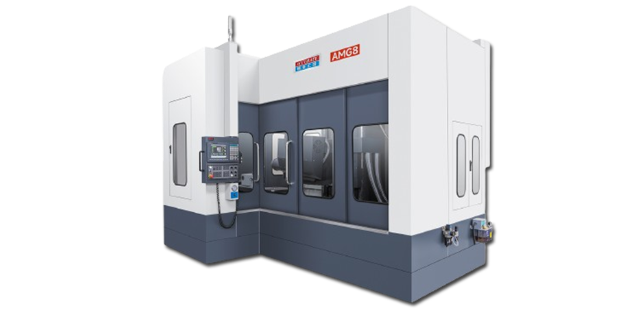
深孔钻维护保养干货,延长寿命、保障精度深孔钻的高效运行,离不开科学维护。每日需检查切削液过滤系统(滤芯压差>0.2MPa 时更换),防止杂质进入主轴;每周校准导套同轴度(偏差>0.02mm 时调整),保证钻头入钻精度;每月检测主轴跳动(径向跳动>0.005mm 时,需重新动平衡);每季度更换丝杆润滑脂(选用 NLGI 2 级高温润滑脂)。重点维护刀具检测装置(如对刀仪,精度校准周期≤15 天),避免刀具磨损导致加工偏差。合理维护可让深孔钻寿命延长 30%,加工精度长期稳定在 ±0.02mm 内,为企业降本增效。大直径深孔钻可加工较大孔径的深孔,满足不同尺寸需求。广东复合深孔钻直销
卧式深孔钻便于加工大型工件的深孔,稳定性好。浙江深孔钻定做
小型深孔钻是精密机械针对精密小零件加工场景开发的特色设备。它虽然体型紧凑却功能完备,特别适合医疗器械、航空航天领域中微型深孔的加工需求。设备采用高精度主轴和伺服驱动系统,即使在直径不足 3 毫米的工件上钻制数十倍直径深度的孔,也能保持出色的直线度和圆柱度。研发团队在设计时充分考虑了狭小空间的操作便利性,同时优化了人机交互界面,让操作人员能快速的掌握调试技巧,这背后是对细分领域加工痛点的深入洞察和技术攻关。浙江深孔钻定做