商机详情 -
上海立式深孔钻批发
直线度是深孔加工的关键精度指标,控制方法包括:机床方面,选用高刚性深孔钻床,主轴径向跳动≤0.01mm,导轨直线度≤0.02mm/m,减少机床自身误差;刀具方面,增加钻杆直径或采用中空钻杆,提高刚性,钻杆长径比超过 50:1 时,需采用预应力处理,减少弯曲变形;工艺方面,采用分级切削,初始阶段进给速度降低至正常速度的 50%,待钻孔深度达 3-5 倍直径后,再提高至正常速度,确保初始导向准确。加工过程中,可通过激光干涉仪实时监测孔的直线度,当偏差超过 0.1mm/m 时,自动调整进给方向进行补偿。某液压阀厂采用这些方法后,深孔直线度控制在 0.05mm/m 以内,满足液压元件的密封要求。深孔钻在航空航天领域用于加工发动机零件等的深孔。上海立式深孔钻批发
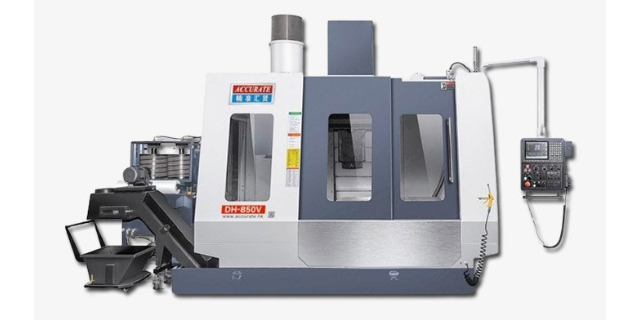
精密机械的深孔钻设备在提升 “中国制造” **竞争力方面发挥着积极作用。通过提供高精度、高效率的深孔加工解决方案,帮助下游制造企业提升产品质量和生产效率,增强其在国际市场的竞争力。例如在液压元件行业,使用公司的深孔钻设备加工的油缸,其孔壁精度和表面光洁度明显提升,使液压系统的运行效率提高,能耗降低;在模具行业,高精度的深孔冷却系统加工,能提升模具的冷却效率,缩短产品成型周期。这种通过设备技术进步带动下游产业升级的模式,正是公司助力 “中国制造” 向更高水平发展的体现。台州三轴深孔钻按需设计深孔钻的进给系统稳定,保证钻孔过程的均匀推进。
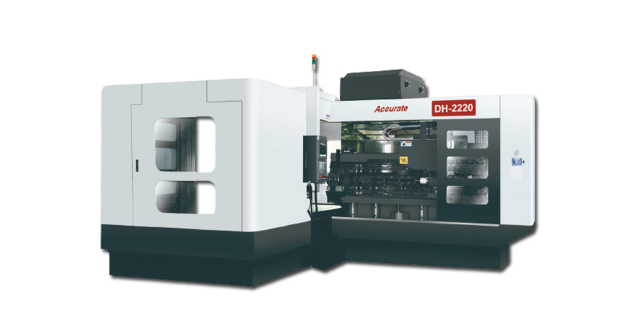
BTA 深孔钻(镗削头深孔钻)采用内冷外排屑方式,其工作原理是高压切削液(压力 5-20MPa)通过钻杆与孔壁之间的间隙进入切削区,将切屑从钻杆内部的排屑孔排出。这种结构使 BTA 深孔钻适合加工直径 12-150mm、深度可达 10000mm 的大直径深孔。刀具由钻头、导套和钻杆组成,导套保证钻孔的初始定位精度,钻头的切削刃采用多刃设计,切削效率比枪钻高 30%。在加工无缝钢管、液压缸筒等零件时,BTA 深孔钻能保证孔的直线度≤0.1mm/m,圆柱度≤0.03mm,满足高压容器对孔壁强度的要求。某液压设备厂使用 BTA 深孔钻加工直径 80mm、深度 3000mm 的缸筒,加工效率从传统方法的 50mm/min 提升至 150mm/min,且废品率降低至 0.5% 以下。
喷吸钻结合了枪钻和 BTA 深孔钻的优势,采用双重排屑动力,大幅提升排屑效率。其结构包括内管和外管,高压切削液(压力 8-15MPa)一部分从外管与孔壁间隙进入切削区,另一部分通过内管喷射产生负压,形成 “喷吸” 效应,强力排出切屑。这种设计使喷吸钻的排屑能力比 BTA 深孔钻提高 50%,适合加工直径 15-65mm、长径比 50:1 以内的深孔。加工时,钻头的切削速度可达 80-120m/min,进给量 0.1-0.3mm/r,表面粗糙度 Ra≤3.2μm,直线度≤0.2mm/m。在汽车发动机缸体油道孔加工中,喷吸钻的应用使单孔加工时间缩短至传统钻头的 1/3,且孔壁无毛刺,无需后续去毛刺工序,综合生产效率提升 40%。自动换刀深孔钻提高了加工的自动化程度和效率。
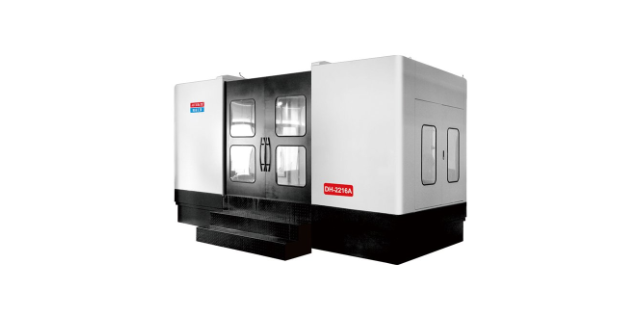
深孔钻的标准化与定制化发展平衡行业发展既需要标准化深孔钻满足通用需求,降低成本;也需要定制化深孔钻适配特殊加工场景(如超大深度、特殊材质)。标准化产品保证质量稳定、易维护;定制化产品解决行业痛点。发展中,企业需平衡两者,建立标准化模块,在此基础上快速定制。维护保养时,标准化产品按通用规范维护,定制化产品要建立专属维护手册,针对特殊结构(如定制刀杆、排屑系统)制定特殊保养流程,确保设备可靠运行。深孔钻。激光辅助深孔钻利用激光预热,降低难加工材料切削难度。台州数控深孔钻源头厂家
可伸缩深孔钻钻杆能根据加工深度灵活调整长度。上海立式深孔钻批发
深孔钻的主要技术之一在于排屑系统的设计,精密机械在各系列设备中对此进行了持续优化。无论是单管钻的外排屑还是多轴钻的内排屑方式,都通过流体力学仿真进行了结构改进,确保切削液以压力和流量到达切削区域,高效带出铁屑。针对深孔加工中容易出现的 “堵屑” 问题,设备内置了智能监测系统,一旦发现排屑异常便会自动减速或停机,避免刀具损坏和工件报废,为安全生产提供了有力保障。深孔钻的加工精度很大程度上依赖于设备的刚性,精密机械在机身设计上采用了强度较高的铸铁材料,并通过有限元分析优化了结构布局,提高了设备的整体刚性。在高速钻孔时,机身的变形量被控制在微米级,确保了钻孔的直线度和垂直度。这种对刚性的追求,使得精密机械的深孔钻在加工长径比超过 50 的深孔时,仍能保持稳定的精度,满足了高级装备制造对深孔加工的严苛要求。上海立式深孔钻批发