商机详情 -
宁波深孔钻批发
深孔钻的误差补偿技术应用深孔加工中,因机床热变形、刀具磨损等产生误差。误差补偿技术通过传感器实时监测误差源,如主轴温度、刀具磨损量,数控系统自动调整加工参数补偿误差。应用于高精度深孔加工(如航空发动机孔),可提升加工精度。发展上,误差补偿向更智能、发展,融合多种误差源建模补偿。维护时,要保证传感器正常工作,定期校准补偿模型参数,确保误差补偿系统精细有效。深孔钻在船舶制造部件加工的应用船舶发动机缸体、推进器轴等部件的深孔加工,关乎船舶动力与运行安全。缸体深孔保证燃油、润滑油通道顺畅;推进器轴深孔用于减重、安装检测元件。船舶制造对部件可靠性要求高,深孔钻需稳定加工大厚度、高强度钢材。发展中,船舶向大型化、智能化发展,深孔钻适配数字化造船需求,实现加工数据共享。维护时,因船舶部件加工环境潮湿,做好机床防锈、防腐,定期检查电气元件密封性,防止海水、湿气侵蚀。激光辅助深孔钻利用激光预热,降低难加工材料切削难度。宁波深孔钻批发
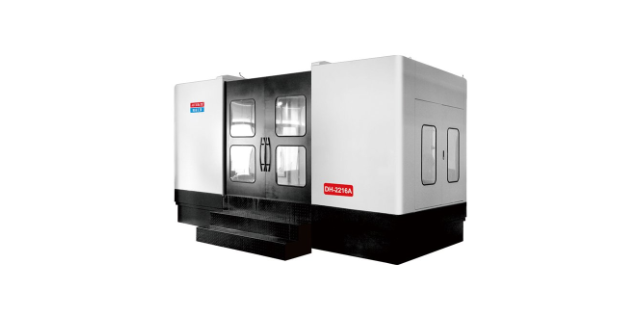
单管钻作为深孔加工的经典设备,在精确机械的技术迭代中始终保持着生命力。其采用的单管内排屑系统经过多次改良,能高效排出钻孔过程中产生的铁屑,避免因排屑不畅导致的孔壁划伤或刀具损坏。设备的床身采用强度较高的铸铁整体铸造,经时效处理消除内应力,确保在长时间高负荷运行下仍能维持稳定的刚性。这种对基础性能的执着,让单管钻在各类通用深孔加工场景中始终保持竞争力。双坐标数控深孔钻的出现,将深孔加工的灵活性提升到新高度。它通过两个坐标轴的联动控制,能在工件表面完成复杂轨迹的深孔加工,尤其适用于那些需要在不同位置、不同角度进行钻孔的精密零件。设备搭载的数控系统支持多种编程方式,操作人员既能通过代码精确控制,也能借助图形化界面直观设置加工路径。这种智能化的操作体验,不*降低了技术门槛,更确保了批量生产时的一致性和稳定性。宁波立式深孔钻定制深孔钻加工时需选用合适的切削参数,以保证加工质量。
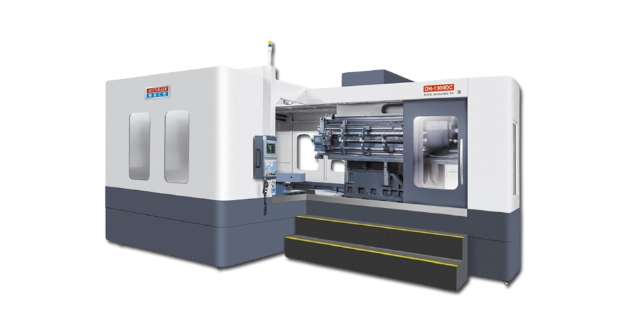
在深孔钻设备的研发过程中,精密机械始终强调技术创新的重要性。团队定期与下游客户沟通,收集不同行业的加工痛点,将这些实际需求转化为技术攻关的方向。例如针对某些特殊材料的深孔加工,研发团队会专门研究材料的切削特性,开发对应的刀具适配方案和冷却系统;针对高效加工需求,则通过优化主轴转速和进给参数,在保证精度的前提下提升加工效率。这种以创新驱动发展的理念,让公司的深孔钻设备始终走在技术前沿。深孔钻加工中,冷却与排屑是影响加工质量的关键环节,精密机械在这方面投入了大量研发精力。不同型号的深孔钻设备都配备了的冷却系统,根据钻孔深度和材料特性调节冷却液的压力和流量,既能有效降低刀具温度,又能将铁屑及时带出孔外。对于深孔加工中常见的排屑难题,团队开发了多种排屑方式,从单管内排屑到高压外排屑,确保在各种孔径和深度的加工场景中都能实现顺畅排屑,减少因排屑问题导致的加工故障。
小型深孔钻是精密机械针对精密小零件加工场景开发的特色设备。它虽然体型紧凑却功能完备,特别适合医疗器械、航空航天领域中微型深孔的加工需求。设备采用高精度主轴和伺服驱动系统,即使在直径不足 3 毫米的工件上钻制数十倍直径深度的孔,也能保持出色的直线度和圆柱度。研发团队在设计时充分考虑了狭小空间的操作便利性,同时优化了人机交互界面,让操作人员能快速的掌握调试技巧,这背后是对细分领域加工痛点的深入洞察和技术攻关。深孔钻的切削热管理对加工精度和刀具寿命至关重要。
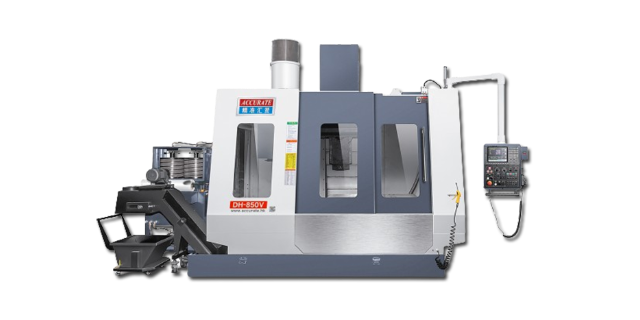
航空航天领域的深孔加工(如发动机轴类零件、导弹舱体深孔)要求较高,孔径公差通常为 IT5-IT6 级,直线度≤0.05mm/m,表面粗糙度 Ra≤0.8μm,且需无裂纹、无氧化层。加工材料多为钛合金(TC4)、高温合金(GH4169)等难加工材料,需采用深孔钻系统。刀具选用超细晶粒硬质合金或 CBN 材料,切削速度 5-15m/min,进给量 0.02-0.05mm/r,切削液采用油基切削液(含极压添加剂),压力 25-30MPa。加工过程中,需进行实时在线检测,采用光纤探头测量孔径和直线度,确保符合要求。某航空发动机厂加工 TC4 钛合金深孔(直径 12mm,深度 1200mm)时,采用上述工艺后,产品合格率从 70% 提升至 95%,满足发动机的严苛使用要求。深孔钻的刀具刃磨质量影响加工精度和刀具寿命。江苏六轴深孔钻销售
双轴深孔钻可同时加工两个深孔,提高加工效率。宁波深孔钻批发
深孔钻加工中,冷却和润滑直接影响刀具寿命和加工质量,需采用高效冷却润滑系统。切削液需具备良好的渗透性、冷却性和润滑性,常用的有极压乳化液、合成切削液和矿物油。加工深孔时,切削液流量需根据孔径计算,一般为每毫米孔径 1-1.5L/min,确保充分覆盖切削区。采用内冷方式时,切削液通过钻杆内部通道直达切削刃,冷却效率比外冷提高 50%。对于难加工材料(如钛合金、高温合金),需添加极压添加剂(如硫化物、磷化物),增强润滑膜强度,防止刀具与切屑粘结。某航空航天企业加工钛合金深孔时,使用含极压添加剂的合成切削液,刀具寿命延长 3 倍,孔壁表面粗糙度从 Ra6.3μm 降至 Ra1.6μm。宁波深孔钻批发