商机详情 -
南京数控深孔钻代理
深孔钻的刀具材料需根据加工材料和精度要求选择,高速钢(如 W18Cr4V)适合加工低碳钢、铝合金等塑性材料,成本低但耐磨性较差,适合中小批量生产;硬质合金(如 WC-Co 合金)硬度高(HRC89-92),耐磨性好,适合加工高强度钢、铸铁等,可提高切削速度 2-3 倍;陶瓷刀具(如 Al₂O₃基陶瓷)耐高温性能优异(可达 1200℃),适合加工高温合金,但脆性大,需慎用;立方氮化硼(CBN)刀具硬度仅次于金刚石,适合加工 HRC50 以上的淬硬钢,寿命是硬质合金的 10-20 倍。某汽车齿轮厂加工 20CrMnTi 渗碳淬火齿轮(HRC58-62)的深孔时,采用 CBN 刀具后,单件加工时间从 4 分钟缩短至 1 分钟,刀具更换频率从每班次 3 次降至 1 次。新能源汽车电池部件制造会用到深孔钻加工特殊结构深孔。南京数控深孔钻代理
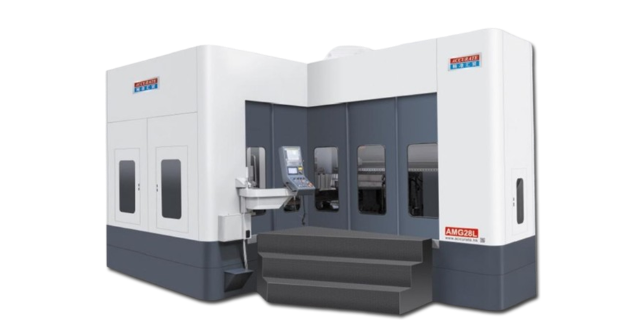
智能化是深孔钻发展的重要趋势,精密机械积极融入这一潮流,在设备中集成了工业物联网技术。通过传感器实时采集设备的运行参数、加工精度等数据,并上传至云端管理平台,客户可远程监控设备运行状态、分析生产数据。这种智能化管理不*提高了设备的利用率,还能通过数据追溯及时发现加工过程中的问题,为持续改进生产工艺提供了数据支持。深孔钻在模具制造行业中有着不可替代的作用,精密机械的系列设备为模具加工提供了多维度解决方案。从模具模板的通孔加工到型腔的盲孔加工,从简单的直孔到复杂的斜孔,设备都能精密完成。在塑料模具加工中,深孔钻用于冷却水道的加工,其加工精度直接影响模具的冷却效率和塑件质量;在冲压模具加工中,深孔钻用于导柱孔的加工,确保了模具的合模精度。精密机械的设备帮助模具企业提高了加工效率和产品质量,增强了市场竞争力。广东深孔钻床外排屑深孔钻利用高压冷却液将切屑从外部排出,结构简单。
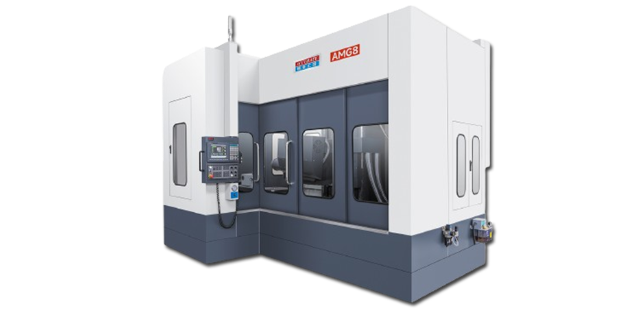
BTA 深孔钻(镗削头深孔钻)采用内冷外排屑方式,其工作原理是高压切削液(压力 5-20MPa)通过钻杆与孔壁之间的间隙进入切削区,将切屑从钻杆内部的排屑孔排出。这种结构使 BTA 深孔钻适合加工直径 12-150mm、深度可达 10000mm 的大直径深孔。刀具由钻头、导套和钻杆组成,导套保证钻孔的初始定位精度,钻头的切削刃采用多刃设计,切削效率比枪钻高 30%。在加工无缝钢管、液压缸筒等零件时,BTA 深孔钻能保证孔的直线度≤0.1mm/m,圆柱度≤0.03mm,满足高压容器对孔壁强度的要求。某液压设备厂使用 BTA 深孔钻加工直径 80mm、深度 3000mm 的缸筒,加工效率从传统方法的 50mm/min 提升至 150mm/min,且废品率降低至 0.5% 以下。
航空航天领域的深孔加工(如发动机轴类零件、导弹舱体深孔)要求较高,孔径公差通常为 IT5-IT6 级,直线度≤0.05mm/m,表面粗糙度 Ra≤0.8μm,且需无裂纹、无氧化层。加工材料多为钛合金(TC4)、高温合金(GH4169)等难加工材料,需采用深孔钻系统。刀具选用超细晶粒硬质合金或 CBN 材料,切削速度 5-15m/min,进给量 0.02-0.05mm/r,切削液采用油基切削液(含极压添加剂),压力 25-30MPa。加工过程中,需进行实时在线检测,采用光纤探头测量孔径和直线度,确保符合要求。某航空发动机厂加工 TC4 钛合金深孔(直径 12mm,深度 1200mm)时,采用上述工艺后,产品合格率从 70% 提升至 95%,满足发动机的严苛使用要求。深孔钻加工前需对工件进行严格的装夹定位。
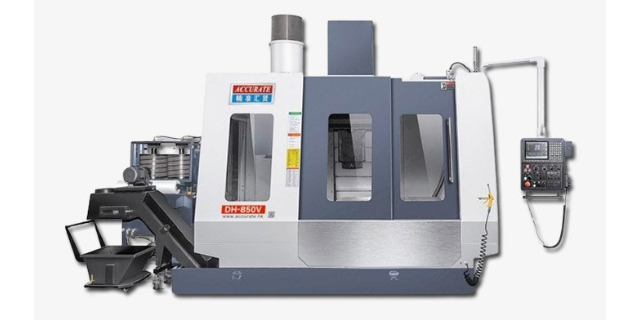
精密机械的深孔钻设备不*注重自身性能,更考虑到与整个生产流程的适配性。设备的控制系统支持与工厂的 MES 系统对接,能实时上传加工数据,便于生产管理和质量追溯;在自动化集成方面,预留了与机器人、传送带等自动化设备的接口,可快速融入自动化生产线。这种对整体生产效率的考量,让深孔钻设备不再是孤立的加工工具,而是智能制造体系中的重要一环。针对不同行业的特殊需求,精密机械的深孔钻设备提供了丰富的定制化选项。在航空航天领域,可定制适应高温合金、钛合金等难加工材料的深孔钻模块;在模具行业,则能根据模具型腔的复杂结构,优化设备的进给路径和冷却方式;在液压行业,针对高压油缸的深孔加工需求,专门强化了设备的长行程稳定性和孔壁光洁度控制。这种 “通用基础上的定制化” 服务模式,让每一款深孔钻设备都能精密匹配客户的实际加工场景。涂层深孔钻刀具表面涂层提高了耐磨性和抗腐蚀性。无锡七轴深孔钻代理
深孔钻的进给量和切削速度搭配合理,能提高加工质量。南京数控深孔钻代理
深孔钻在医疗器械加工的精细应用医疗器械如骨钻、手术器械杆部,需加工高精度深孔,直径小至1mm以下,深度与直径比大。深孔钻的微细加工技术,保证孔的圆度、圆柱度,满足医疗器械的生物相容性与使用强度。发展中,随着微创医疗发展,对更小、更精细深孔需求增加,深孔钻向微米级精度、更稳定切削发展。维护保养要精细,作业后用超声波清洗钻头,检查微小刃口磨损,存储时做好防锈,因医疗器械加工对精度容错率极低。深孔钻刀具材料的发展与影响早期深孔钻刀具用高速钢,硬度、耐磨性有限。如今,硬质合金、陶瓷、PCD(聚晶金刚石)等材料广泛应用。硬质合金刀具适合加工钢材,硬度高、耐高温;PCD刀具加工有色金属、非金属,切削刃锋利。材料发展提升深孔钻加工效率与精度,如PCD刀具加工铝合金深孔,表面粗糙度低。维护时,不同材料刀具磨损机制不同,硬质合金刀具关注崩刃,PCD刀具注意热损伤,定期用显微镜检测磨损,合理选择刃磨或更换时机。南京数控深孔钻代理