商机详情 -
广东六轴深孔钻床
喷吸钻结合了枪钻和 BTA 深孔钻的优势,采用双重排屑动力,大幅提升排屑效率。其结构包括内管和外管,高压切削液(压力 8-15MPa)一部分从外管与孔壁间隙进入切削区,另一部分通过内管喷射产生负压,形成 “喷吸” 效应,强力排出切屑。这种设计使喷吸钻的排屑能力比 BTA 深孔钻提高 50%,适合加工直径 15-65mm、长径比 50:1 以内的深孔。加工时,钻头的切削速度可达 80-120m/min,进给量 0.1-0.3mm/r,表面粗糙度 Ra≤3.2μm,直线度≤0.2mm/m。在汽车发动机缸体油道孔加工中,喷吸钻的应用使单孔加工时间缩短至传统钻头的 1/3,且孔壁无毛刺,无需后续去毛刺工序,综合生产效率提升 40%。深孔钻的主轴转速调节范围广,适应不同材料和孔径加工。广东六轴深孔钻床
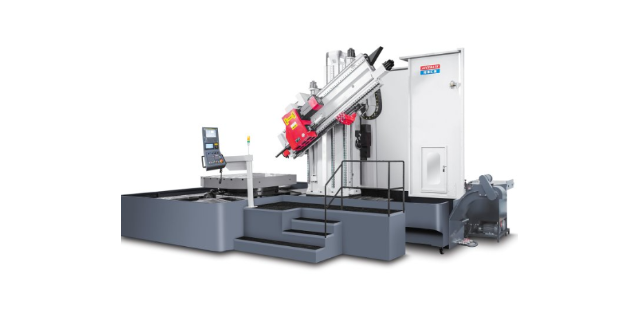
单管钻作为深孔加工的基础款设备,在精密机械的技术迭代中不断焕发新活力。该设备采用外排屑方式,通过高压切削液将铁屑及时排出孔外,避免了因排屑不畅导致的孔壁划伤问题。其主轴转速可根据不同材料进行无极调节,从普通钢材到强度较高的度合金,都能实现稳定切削。多年来,单管钻凭借操作简便、维护成本低的特点,成为中小批量深孔加工企业的推荐设备,而精密机械在细节处的打磨,如更耐用的导向套设计,进一步延长了设备的连续工作时间。双坐标数控深孔钻将自动化与高精度完美结合,通过伺服电机驱动的 X、Y 轴联动,实现了复杂孔系的精密定位。设备搭载的数控系统支持 CAD 图纸直接导入,减少了人工编程的误差,特别适合模具型腔、换热器管板等需要多位置钻孔的工件加工。精密机械为该系列设备配备了自动排屑和切削液恒温系统,确保在高速钻孔过程中,切削温度始终保持稳定,从而提高了孔的尺寸精度和表面光洁度,降低了后续工序的加工成本。嘉兴六轴深孔钻床深孔钻加工可实现自动化生产,提高生产效率和质量稳定性。
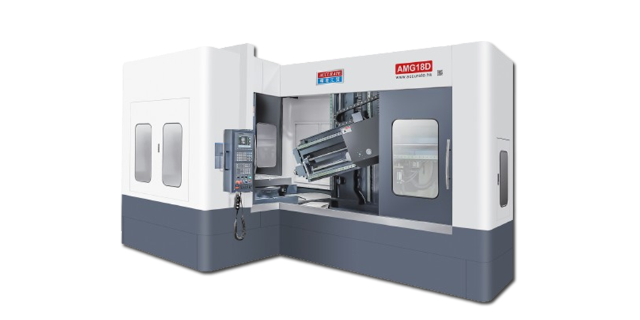
深孔钻在医疗器械加工的精细应用医疗器械如骨钻、手术器械杆部,需加工高精度深孔,直径小至1mm以下,深度与直径比大。深孔钻的微细加工技术,保证孔的圆度、圆柱度,满足医疗器械的生物相容性与使用强度。发展中,随着微创医疗发展,对更小、更精细深孔需求增加,深孔钻向微米级精度、更稳定切削发展。维护保养要精细,作业后用超声波清洗钻头,检查微小刃口磨损,存储时做好防锈,因医疗器械加工对精度容错率极低。深孔钻刀具材料的发展与影响早期深孔钻刀具用高速钢,硬度、耐磨性有限。如今,硬质合金、陶瓷、PCD(聚晶金刚石)等材料广泛应用。硬质合金刀具适合加工钢材,硬度高、耐高温;PCD刀具加工有色金属、非金属,切削刃锋利。材料发展提升深孔钻加工效率与精度,如PCD刀具加工铝合金深孔,表面粗糙度低。维护时,不同材料刀具磨损机制不同,硬质合金刀具关注崩刃,PCD刀具注意热损伤,定期用显微镜检测磨损,合理选择刃磨或更换时机。
深孔钻在五金工具加工的精细需求五金工具如钻头、丝锥的深孔加工,要求高精度、小公差,保证工具性能。深孔钻加工的孔作为五金工具的排屑槽、冷却液通道,直接影响工具使用效果。发展中,五金工具向多功能、高精度发展,深孔钻加工精度需同步提升。维护时,因五金工具加工批量小、品种多,要快速换刀、调整参数,定期清理机床刀库、换刀机构,保证换刀精度,满足多品种加工需求。深孔钻加工中的振动控制策略深孔加工时,刀具长径比大,易产生振动,影响加工精度与刀具寿命。控制振动需优化切削参数(降低进给量、调整转速)、改进刀具结构(如采用减振刀杆)、增强机床刚性。应用中,加工细长深孔(如枪钻加工),振动控制尤为关键。发展上,振动控制向主动控制发展,通过传感器实时监测振动,反馈调节切削参数。维护保养要检查机床基础刚性,如地脚螺栓紧固情况、导轨间隙,定期对减振部件(如阻尼器)进行性能检测,确保振动控制有效。深孔钻加工过程中需密切关注切削力的变化。
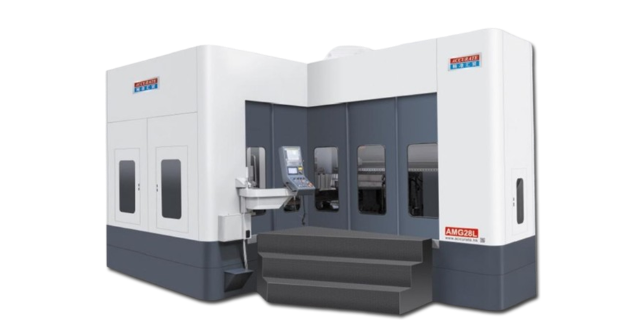
深孔钻刀具创新,解锁难加工材料 “密码”加工高温合金、复合材料等难加工材料,刀具是关键。深孔钻的PCBN 刀具,在加工镍基合金深孔时,切削速度可达 80m/min(传统刀具的 2 倍),刀具寿命提升 5 倍;金刚石涂层刀具加工碳纤维复合材料深孔,可避免分层、崩边,孔壁粗糙度 Ra≤0.8μm。针对陶瓷基复合材料(如航空发动机隔热瓦),深孔钻采用激光辅助切削刀具,先激光预热材料(温度达 800℃),降低切削阻力,实现 “硬材料软加工”。刀具创新让深孔钻具备 “啃硬骨头” 的能力,支撑高级制造业材料升级。气动深孔钻适用于一些对动力要求不高的深孔加工场景。台州三轴深孔钻生产厂家
外排屑深孔钻利用高压冷却液将切屑从外部排出,结构简单。广东六轴深孔钻床
深孔钻的绿色制造发展方向绿色制造要求深孔钻降低能耗、减少污染。从设备看,发展高效电机、优化传动结构,降低机床运行能耗;从工艺看,采用干式切削、微量润滑(MQL)技术,减少切削液使用与污染。应用中,在一些对清洁度要求高的行业(如医疗器械),MQL深孔钻加工可避免切削液残留。维护时,对于采用新型润滑、冷却方式的深孔钻,要熟悉其系统原理,定期检查微量润滑装置的喷嘴、油路,确保绿色工艺稳定运行。深孔钻在能源装备加工的挑战与突破能源装备如风电主轴、核电管道部件,深孔加工面临大直径、超长深度、大强度材质挑战。风电主轴深孔深度可达数米,需深孔钻保证直线度与同轴度;核电管道部件对深孔耐腐蚀性要求高,加工后需特殊处理。发展中,深孔钻通过升级数控系统、优化刀具结构(如采用组合式深孔钻),突破加工极限。维护保养要应对极端加工条件,作业后检查机床主轴、导轨磨损,对刀具进行探伤检测,确保下次加工安全可靠。广东六轴深孔钻床