商机详情 -
深孔钻按需设计
多轴深孔钻是精确机械应对高效批量生产的主要设备。它通过多个主轴的协同工作,能在同一时间对工件的不同位置进行深孔加工,大幅提升了单位时间的产出效率。为确保多轴运行时的精度,研发团队在主轴同步性、进给一致性等方面进行了大量优化,使各轴加工的孔位精度偏差控制在极小范围内。无论是汽车零部件还是工程机械配件的批量加工,多轴深孔钻都能凭借高效与精确的双重优势,满足客户的量产需求。数控板管深孔钻专门针对板材和管材类工件的深孔加工设计,在结构上进行了针对性优化。对于板材,它能实现大平面上的密集深孔加工,通过特殊的夹具系统确保板材在加工过程中不变形;对于管材,则能根据管径大小灵活调整定位方式,完成沿管身轴线或径向的深孔加工。设备的数控系统还内置了针对板管加工的参数库,操作人员可根据材料厚度、管径大小等参数快速调用,缩短了调试时间,提升了生产效率。深孔钻的切削刃设计合理,有利于切屑的形成和排出。深孔钻按需设计
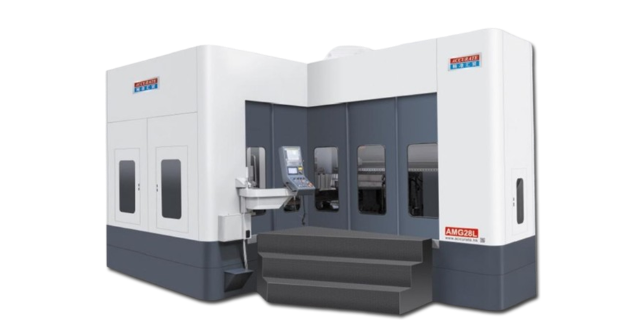
深孔钻的切削参数直接影响加工质量和效率,需根据材料硬度、孔径深度和刀具材质合理设定。加工 45# 钢时,高速钢枪钻的切削速度宜控制在 20-30m/min,进给量 0.05-0.1mm/r;加工 Cr12MoV 等模具钢(硬度 HRC50-55),需选用硬质合金枪钻,切削速度降至 10-15m/min,进给量 0.03-0.08mm/r,避免刀具过快磨损。对于长径比>50:1 的超深孔,应采用分级进给策略,每进给 5-10 倍直径长度,暂停 0.5-1 秒,让切削液充分冷却和排屑。切削液浓度需根据材料调整,加工铸铁时浓度 8%-10%,加工铝合金时浓度 5%-8%,确保润滑和冷却效果。某机械加工厂通过参数优化,深孔加工的刀具寿命延长 2 倍,加工效率提升 25%。浙江五轴深孔钻机床深孔钻的钻尖形状影响钻孔的切入性能和定心精度。
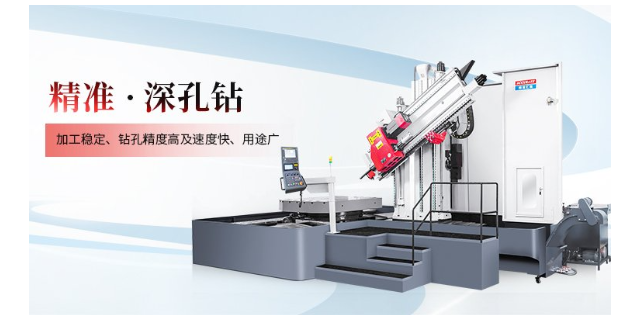
七轴双螺杆角度深孔钻是精密机械技术实力的集中体现,尤其适用于双螺杆这类复杂曲面工件的角度深孔加工。它通过七个坐标轴的精密联动,能准确追踪螺杆表面的螺旋轨迹,在预设的角度位置完成深孔钻制。设备搭载的高精度测量系统能实时监测加工位置,一旦出现微小偏差便会自动修正,确保每个孔的位置精度和角度精度都符合设计要求。这种对复杂工件加工需求的准确响应,彰显了公司在高级深孔加工设备研发上的深厚积累。七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。
不同材质的深孔加工特性差异,需采取针对性对策。加工铝合金(如 6061)时,易产生粘刀和积屑瘤,需采用大前角(15°-20°)刀具,切削速度 80-100m/min,进给量 0.1-0.2mm/r,切削液选用低浓度乳化液(5%-8%);加工不锈钢(如 304)时,材料韧性大,切屑不易断裂,需采用断屑槽刀具,切削速度 30-50m/min,进给量 0.08-0.15mm/r,切削液含硫系极压添加剂,增强断屑效果;加工铸铁(如 HT300)时,粉尘多,需加强过滤,刀具选用硬质合金(YG8),切削速度 50-70m/min,进给量 0.15-0.25mm/r。某通用机械厂针对不同材质调整工艺后,深孔加工的综合效率提升 30%,刀具寿命延长 25%。深孔钻加工时冷却液的流量和压力需精确控制。
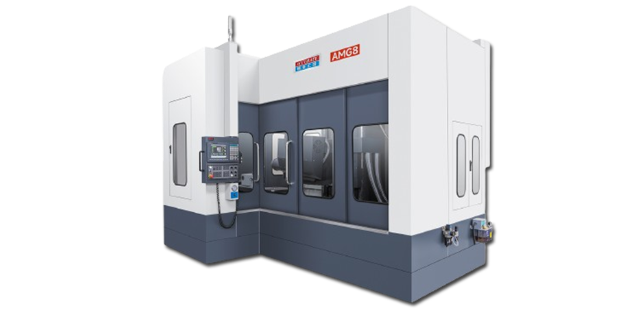
模具冷却水道的深孔加工有特殊要求,水道需均匀分布,孔径通常为 8-12mm,深度根据模具尺寸而定,要求孔壁光滑(Ra≤3.2μm),无毛刺,确保冷却液流动顺畅。加工材料多为预硬钢(如 718H,硬度 HRC30-35)或淬火钢(如 S136,硬度 HRC45-50),需选用合适的深孔钻。加工预硬钢时,采用硬质合金枪钻,切削速度 15-25m/min,进给量 0.05-0.1mm/r;加工淬火钢时,需采用 CBN 刀具或电火花深孔加工。水道孔的进出口需与模具表面平滑过渡,避免产生涡流。某塑料模具厂加工大型汽车保险杠模具冷却水道时,采用深孔钻后,冷却效果提升 30%,塑件成型周期缩短 15%。数控深孔钻可按照编程指令精确加工,实现复杂深孔加工。广东深孔钻批发
深孔钻的刀具材料需具备良好的热硬性和韧性。深孔钻按需设计
在精密制造领域,深孔钻作为专门用于加工深径比大于 10 的孔类零件的设备,其技术精度直接影响着下游产业的产品质量。精密机械公司研发的深孔棒材深孔钻,针对长条形棒材的深孔加工需求,采用分段式进给控制技术,在保证钻孔垂直度的同时,有效降低了材料因长时间切削产生的热变形。这种设备广泛应用于液压活塞杆、模具导柱等零件的加工,其稳定的性能让每毫米进给量的误差控制在行业的范围内,为客户提供了可靠的加工解决方案。小型深孔钻的设计理念,源于对精密小零件加工场景的深度洞察。精密机械推出的该系列设备,体积紧凑却集成了高精度主轴和智能冷却系统,特别适合医疗器械中的细小管件、航空航天领域的微型轴类零件加工。设备采用模块化结构设计,不*节省了车间占地面积,更便于后期的维护与功能升级。通过优化刀具路径算法,其加工效率较传统设备提升明显,同时保持了孔壁的光滑度,满足了精密仪器对零件表面质量的严苛要求。深孔钻按需设计