商机详情 -
常州三轴深孔钻生产厂家
深孔钻的人才培养与技术传承深孔钻加工技术复杂,需要专业人才操作与维护。行业发展需加强人才培养,院校开设相关专业课程,企业开展实操培训。传承技术经验,建立师徒制、技术知识库。应用中,高素质人才可更好发挥深孔钻性能,加工出优良的深孔。维护保养依赖专业知识,人才需熟悉设备结构、原理,掌握先进检测与修复技术。发展上,人才培养结合数字化、智能化,让从业者掌握智能深孔钻的运维技能,推动行业技术传承与创新。深孔钻。复合材料深孔钻可针对碳纤维等复合材料进行深孔加工。常州三轴深孔钻生产厂家
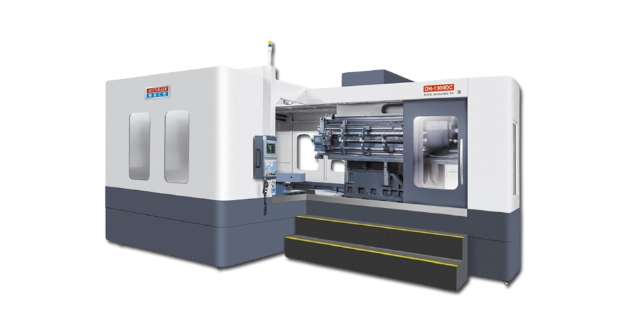
深孔钻的磨损监测对保证加工质量和降低成本至关重要,方法包括:离线检测,定期测量刀具尺寸(如切削刃磨损量、钻杆直径),当磨损量超过 0.2mm 时,及时更换或重磨;在线监测,通过安装在主轴上的力传感器,实时监测切削力变化,当切削力超过初始值的 30% 时,发出磨损预警;振动监测,通过加速度传感器采集切削振动信号,分析频谱特征,识别刀具磨损状态(如后刀面磨损的特征频率)。建立刀具寿命数据库,记录不同材料、参数下的刀具寿命,优化换刀周期。某汽车零部件厂采用磨损监测系统后,刀具过度磨损导致的废品率从 8% 降至 2%,刀具成本降低 15%。嘉兴五轴深孔钻按需设计深孔钻在航空航天领域用于加工发动机零件等的深孔。
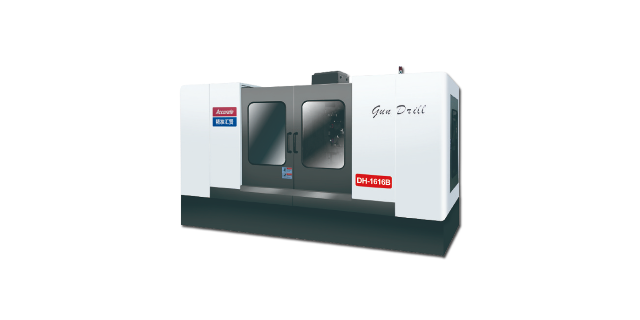
单管钻作为深孔加工的经典设备,在精确机械的技术迭代中始终保持着生命力。其采用的单管内排屑系统经过多次改良,能高效排出钻孔过程中产生的铁屑,避免因排屑不畅导致的孔壁划伤或刀具损坏。设备的床身采用强度较高的铸铁整体铸造,经时效处理消除内应力,确保在长时间高负荷运行下仍能维持稳定的刚性。这种对基础性能的执着,让单管钻在各类通用深孔加工场景中始终保持竞争力。双坐标数控深孔钻的出现,将深孔加工的灵活性提升到新高度。它通过两个坐标轴的联动控制,能在工件表面完成复杂轨迹的深孔加工,尤其适用于那些需要在不同位置、不同角度进行钻孔的精密零件。设备搭载的数控系统支持多种编程方式,操作人员既能通过代码精确控制,也能借助图形化界面直观设置加工路径。这种智能化的操作体验,不*降低了技术门槛,更确保了批量生产时的一致性和稳定性。
深孔钻发展趋势:从 “能加工” 到 “加工”未来深孔钻将向 “加工” 演进:一是微型化,加工直径<0.5mm 的微孔,满足电子芯片、医疗微器件需求;二是超高速,结合磁悬浮主轴(转速达 80000r/min),加工效率提升 5 倍;三是绿色化,采用干式切削、微量润滑(MQL),切削液用量减少 90%;四是无人化,通过 5G + 物联网实现远程运维、自动补刀,打造 “黑灯工厂”。深孔钻的技术突破,将持续推动航空航天、汽车、能源等行业向 “更高精度、更高效能” 升级,成为工业制造的 “隐形装备”。深孔钻在石油机械加工中用于制造油管等部件的深孔。
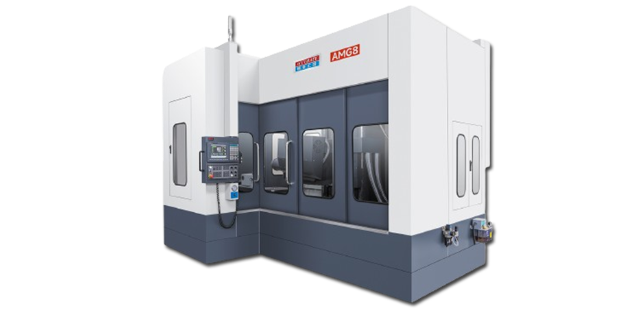
深孔钻加工中,振动会导致孔壁粗糙、刀具磨损加剧,甚至断刀,需采用振动抑制技术。机床方面,采用重型床身和防震垫铁,减少外界振动干扰,床身固有频率避开切削振动频率;刀具方面,采用阻尼钻杆,内置阻尼材料(如高聚物),吸收振动能量,降低振幅 30%-50%;工艺方面,优化切削参数,使切削速度避开机床 - 刀具系统的共振频率,通常通过试验确定稳定切削速度范围。加工长径比>100:1 的超深孔时,采用低频振动辅助切削(振动频率 10-50Hz,振幅 0.01-0.05mm),改善排屑和切削条件。某模具厂加工长径比 150:1 的深孔时,采用阻尼钻杆后,振动幅值从 0.15mm 降至 0.05mm,表面粗糙度从 Ra3.2μm 降至 Ra1.6μm。汽车制造中深孔钻用于加工曲轴、缸体等零件的深孔。常州三轴深孔钻生产厂家
医疗器械制造常使用深孔钻加工精密零件的深孔。常州三轴深孔钻生产厂家
深孔钻在石油机械部件加工中的作用石油机械如钻杆、泵体等,需深孔钻加工强度、高韧性钢材的深孔,用于传输介质、安装部件。钻杆深孔加工要求孔壁光滑,保证钻井液顺畅,深孔钻的高压内排屑方式,有效排出切屑,避免划伤孔壁。发展中,面对石油的行业对部件耐磨损、耐腐蚀需求,深孔钻适配新型合金材料加工,优化切削参数。维护时,因加工环境恶劣,切削液含泥沙等杂质,要加强过滤系统维护,定期检查主轴密封,防止杂质进入影响精度。常州三轴深孔钻生产厂家