商机详情 -
多轴深孔钻直销
深孔钻冷却系统的重要性与维护深孔钻加工时,切削区温度高,冷却系统至关重要。切削液不*降温,还起润滑、排屑作用。高压大流量切削液系统,可有效将切屑排出、冷却刀具。应用中,不同加工材质、孔径,切削液参数(压力、流量、浓度)不同。发展上,冷却系统向环保、高效发展,如采用油雾冷却、低温切削液。维护时,定期清理冷却水箱,更换切削液滤芯,检测切削液浓度与pH值,防止因冷却问题导致刀具磨损加剧、加工精度下降。深孔钻加工不同材质的工艺差异加工钢材(如45#钢、不锈钢)时,深孔钻需关注刀具磨损、切屑控制,不锈钢易加工硬化,要采用合适切削参数与刀具涂层;加工铝合金,需防止粘刀,保证孔壁光滑,选用锋利刀具与低粘度切削液;加工钛合金,因材料导热性差,切削温度高,需优化冷却与进给策略。发展中,针对新型复合材料(如碳纤维增强复合材料),深孔钻研发适配工艺,避免分层、崩裂。维护保养要根据加工材质,调整刀具刃磨参数,清洁机床时注意不同材质切屑的腐蚀性,做好防护。变径深孔钻能在同一深孔中加工出不同直径的部分。多轴深孔钻直销
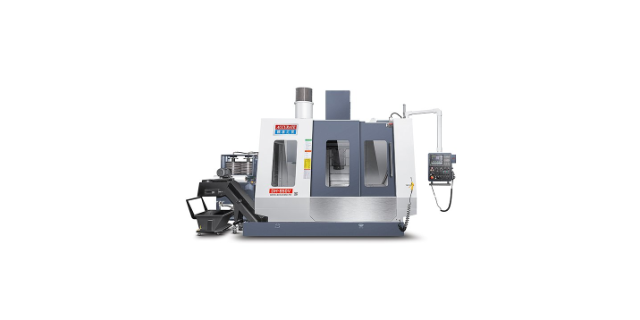
深孔钻的自动化生产线集成可大幅提升生产效率和一致性,典型配置包括:数控深孔钻床、自动上下料机器人、工件定位系统、在线检测装置和控制系统。通过工业以太网实现设备间数据交互,通信周期≤1ms,确保生产节拍同步。生产线可实现多品种、小批量柔性生产,通过快速换刀系统(换刀时间≤10 秒)和参数调用功能,实现不同零件的快速切换。某工程机械厂的深孔加工自动化生产线投入使用后,生产效率提升 80%,人均产值提高 2 倍,产品一致性(尺寸公差波动)控制在 0.01mm 以内,提升市场竞争力。广东五轴深孔钻招商超声振动深孔钻借助超声振动改善切削条件,提高加工质量。
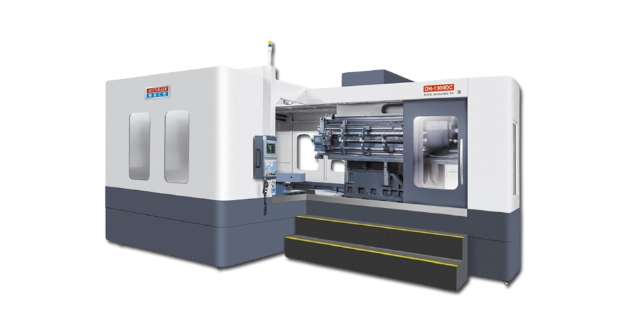
模具行业的深孔加工(如冷却水道孔)对精度和表面质量要求严苛,深孔钻的应用需特别注意。冷却水道孔通常直径 8-15mm,深度 500-2000mm,要求孔的直线度≤0.2mm/m,表面粗糙度 Ra≤3.2μm,确保冷却液流动顺畅。加工时采用枪钻,切削液选用极压乳化液(浓度 10%),压力 15-20MPa,避免孔壁产生积屑瘤。对于斜孔或相交孔,需采用分度头定位,确保孔系位置度误差≤0.1mm。加工淬硬模具钢(HRC50-55)时,需选用超细晶粒硬质合金钻头(WC-Co 含量 94%),切削速度 8-12m/min,进给量 0.05mm/r,配合脉冲电源进行电火花辅助切削,提高加工效率。某模具厂应用该技术后,深孔加工的合格率从 82% 提升至 98%。
在精确机械公司的生产车间里,深孔棒材深孔钻正以稳定的姿态完成着一道道精密加工工序。这款设备针对长条形棒材的深孔加工需求设计,凭借精确的进给控制和冷却系统,能在保证孔壁光滑度的同时,将孔深与孔径的精度控制在微米级范围内。操作台上的数字显示屏实时跳动着各项参数,操作人员只需根据材料特性预设程序,设备便能自主完成从定位到钻孔的全流程,既减少了人工干预带来的误差,又提升了批量生产的一致性,充分体现了公司对高质量加工标准的坚守。深孔钻的切削液具有冷却、润滑和排屑等多重作用。
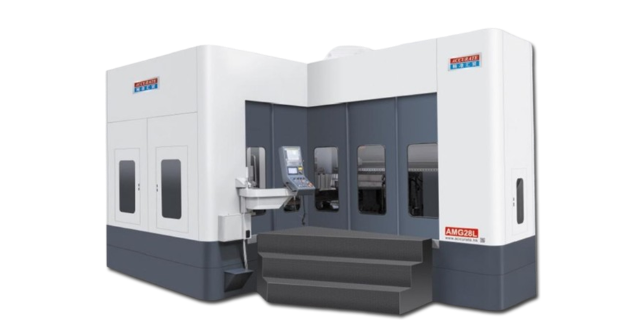
深孔钻的标准化与定制化发展平衡行业发展既需要标准化深孔钻满足通用需求,降低成本;也需要定制化深孔钻适配特殊加工场景(如超大深度、特殊材质)。标准化产品保证质量稳定、易维护;定制化产品解决行业痛点。发展中,企业需平衡两者,建立标准化模块,在此基础上快速定制。维护保养时,标准化产品按通用规范维护,定制化产品要建立专属维护手册,针对特殊结构(如定制刀杆、排屑系统)制定特殊保养流程,确保设备可靠运行。深孔钻。深孔钻的主轴转速调节范围广,适应不同材料和孔径加工。五轴深孔钻机床
外排屑深孔钻利用高压冷却液将切屑从外部排出,结构简单。多轴深孔钻直销
在精密制造领域,深孔钻作为专门用于加工深径比大于 10 的孔类零件的设备,其技术精度直接影响着下游产业的产品质量。精密机械公司研发的深孔棒材深孔钻,针对长条形棒材的深孔加工需求,采用分段式进给控制技术,在保证钻孔垂直度的同时,有效降低了材料因长时间切削产生的热变形。这种设备广泛应用于液压活塞杆、模具导柱等零件的加工,其稳定的性能让每毫米进给量的误差控制在行业的范围内,为客户提供了可靠的加工解决方案。小型深孔钻的设计理念,源于对精密小零件加工场景的深度洞察。精密机械推出的该系列设备,体积紧凑却集成了高精度主轴和智能冷却系统,特别适合医疗器械中的细小管件、航空航天领域的微型轴类零件加工。设备采用模块化结构设计,不*节省了车间占地面积,更便于后期的维护与功能升级。通过优化刀具路径算法,其加工效率较传统设备提升明显,同时保持了孔壁的光滑度,满足了精密仪器对零件表面质量的严苛要求。多轴深孔钻直销