商机详情 -
常州数控深孔钻
深孔钻加工精度控制的要点深孔钻加工精度受机床精度、刀具磨损、切削参数等影响。机床主轴跳动要控制在极小范围,保证钻头稳定进给;刀具磨损会导致孔径变化、孔直线度偏差,需实时监测;切削参数中,进给量、转速匹配不当易引发振动,影响精度。应用时,加工高精度深孔(如航空航天部件),采用在线检测系统,实时反馈精度数据。发展上,精度控制向数字化、自适应发展,系统自动调整参数补偿误差。维护时,定期校准机床几何精度,如导轨平行度、主轴垂直度,为精度控制提供基础保障。立式深孔钻占地面积小,适合小型车间进行深孔加工。常州数控深孔钻
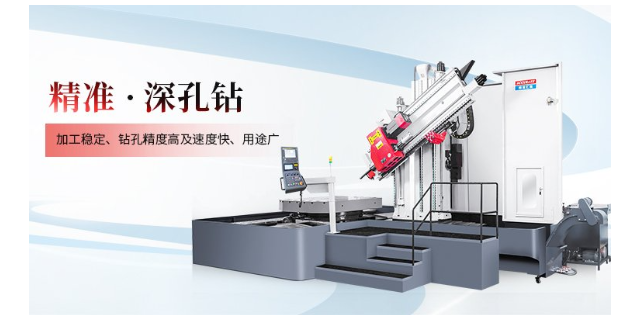
精密机械的深孔钻设备在提升 “中国制造” **竞争力方面发挥着积极作用。通过提供高精度、高效率的深孔加工解决方案,帮助下游制造企业提升产品质量和生产效率,增强其在国际市场的竞争力。例如在液压元件行业,使用公司的深孔钻设备加工的油缸,其孔壁精度和表面光洁度明显提升,使液压系统的运行效率提高,能耗降低;在模具行业,高精度的深孔冷却系统加工,能提升模具的冷却效率,缩短产品成型周期。这种通过设备技术进步带动下游产业升级的模式,正是公司助力 “中国制造” 向更高水平发展的体现。上海五轴深孔钻销售超声振动深孔钻借助超声振动改善切削条件,提高加工质量。
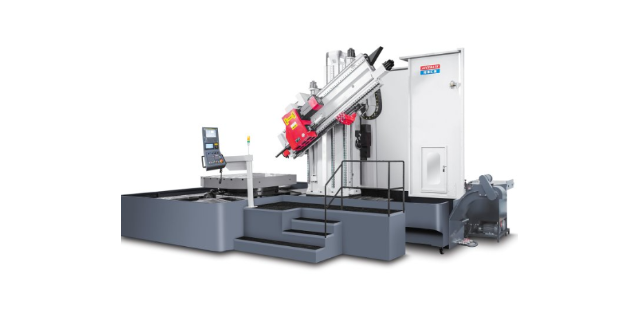
深孔钻的标准化与定制化发展平衡行业发展既需要标准化深孔钻满足通用需求,降低成本;也需要定制化深孔钻适配特殊加工场景(如超大深度、特殊材质)。标准化产品保证质量稳定、易维护;定制化产品解决行业痛点。发展中,企业需平衡两者,建立标准化模块,在此基础上快速定制。维护保养时,标准化产品按通用规范维护,定制化产品要建立专属维护手册,针对特殊结构(如定制刀杆、排屑系统)制定特殊保养流程,确保设备可靠运行。深孔钻。
深孔钻加工中,振动会导致孔壁粗糙、刀具磨损加剧,甚至断刀,需采用振动抑制技术。机床方面,采用重型床身和防震垫铁,减少外界振动干扰,床身固有频率避开切削振动频率;刀具方面,采用阻尼钻杆,内置阻尼材料(如高聚物),吸收振动能量,降低振幅 30%-50%;工艺方面,优化切削参数,使切削速度避开机床 - 刀具系统的共振频率,通常通过试验确定稳定切削速度范围。加工长径比>100:1 的超深孔时,采用低频振动辅助切削(振动频率 10-50Hz,振幅 0.01-0.05mm),改善排屑和切削条件。某模具厂加工长径比 150:1 的深孔时,采用阻尼钻杆后,振动幅值从 0.15mm 降至 0.05mm,表面粗糙度从 Ra3.2μm 降至 Ra1.6μm。深孔钻在模具制造中用于加工冷却水道等深孔结构。
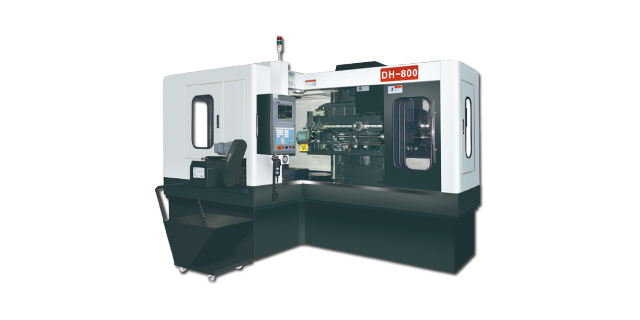
七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。它采用卧式布局设计,配合七轴联动功能,能完成大型工件的多角度深孔加工。卧式结构让工件的装夹更稳固,尤其适合重量较大的零件加工,而七轴联动则赋予了设备较高的灵活性,可在一次装夹中完成工件多个面的深孔加工,减少了多次装夹带来的定位误差。设备的深孔加工模块经过特殊强化,能应对大深度、高精度的钻孔需求,为那些需要综合加工的复杂工件提供了一体化解决方案。深孔钻的导向装置能确保钻孔的直线性和位置精度。嘉兴数控深孔钻厂家
环保型深孔钻切削液可减少对环境的污染和对人体的危害。常州数控深孔钻
智能化是深孔钻发展的重要趋势,精密机械积极融入这一潮流,在设备中集成了工业物联网技术。通过传感器实时采集设备的运行参数、加工精度等数据,并上传至云端管理平台,客户可远程监控设备运行状态、分析生产数据。这种智能化管理不*提高了设备的利用率,还能通过数据追溯及时发现加工过程中的问题,为持续改进生产工艺提供了数据支持。深孔钻在模具制造行业中有着不可替代的作用,精密机械的系列设备为模具加工提供了多维度解决方案。从模具模板的通孔加工到型腔的盲孔加工,从简单的直孔到复杂的斜孔,设备都能精密完成。在塑料模具加工中,深孔钻用于冷却水道的加工,其加工精度直接影响模具的冷却效率和塑件质量;在冲压模具加工中,深孔钻用于导柱孔的加工,确保了模具的合模精度。精密机械的设备帮助模具企业提高了加工效率和产品质量,增强了市场竞争力。常州数控深孔钻