商机详情 -
浙江五轴深孔钻代理
汽车制造升级,深孔钻成产线 “效率担当”汽车发动机缸体加工中,深孔钻承担着油道、水道的精密加工任务。某车企新建产线中,BTA 深孔钻加工直径 8mm、深度 200mm 的油道孔,采用伺服同步进给系统,进给精度达 ±0.01mm/r,孔的圆柱度误差<0.03mm,确保机油顺畅循环。对比传统加工方式,深孔钻集成自动换刀 + 在线检测功能,换刀时间缩短至 15 秒,加工效率提升 40%;通过切削参数自适应调整(根据材料硬度、刀具磨损实时优化),废品率从 3% 降至 0.5%。在新能源汽车电机壳加工中,深孔钻还可加工冷却水道,实现 “液冷散热”,助力电机性能提升,成为汽车制造升级的装备。内排屑深孔钻通过内部通道排屑,避免切屑划伤孔壁。浙江五轴深孔钻代理
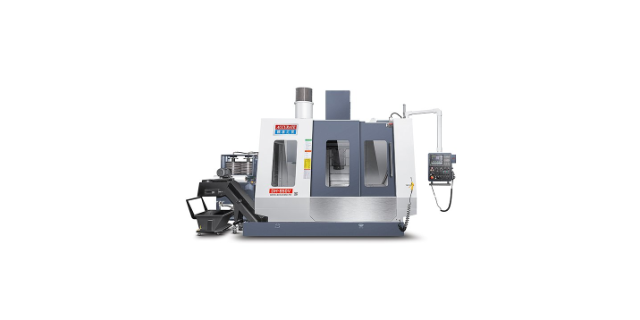
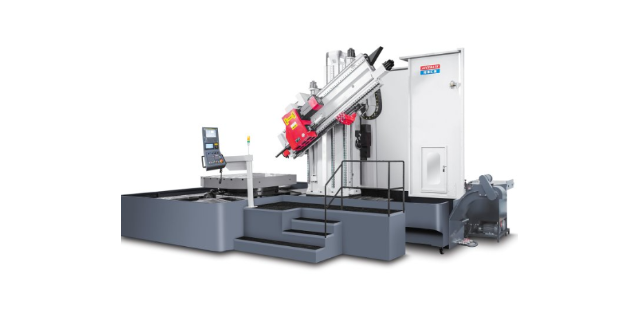
七轴双螺杆角度深孔钻是精密机械技术实力的集中体现,尤其适用于双螺杆这类复杂曲面工件的角度深孔加工。它通过七个坐标轴的精密联动,能准确追踪螺杆表面的螺旋轨迹,在预设的角度位置完成深孔钻制。设备搭载的高精度测量系统能实时监测加工位置,一旦出现微小偏差便会自动修正,确保每个孔的位置精度和角度精度都符合设计要求。这种对复杂工件加工需求的准确响应,彰显了公司在高级深孔加工设备研发上的深厚积累。七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。卧式深孔钻直销自动换刀深孔钻提高了加工的自动化程度和效率。
深孔钻的切削参数直接影响加工质量和效率,需根据材料硬度、孔径深度和刀具材质合理设定。加工 45# 钢时,高速钢枪钻的切削速度宜控制在 20-30m/min,进给量 0.05-0.1mm/r;加工 Cr12MoV 等模具钢(硬度 HRC50-55),需选用硬质合金枪钻,切削速度降至 10-15m/min,进给量 0.03-0.08mm/r,避免刀具过快磨损。对于长径比>50:1 的超深孔,应采用分级进给策略,每进给 5-10 倍直径长度,暂停 0.5-1 秒,让切削液充分冷却和排屑。切削液浓度需根据材料调整,加工铸铁时浓度 8%-10%,加工铝合金时浓度 5%-8%,确保润滑和冷却效果。某机械加工厂通过参数优化,深孔加工的刀具寿命延长 2 倍,加工效率提升 25%。
七轴双螺杆角度深孔钻能看出精精密机械在复杂角度孔加工领域的技术实力。该设备通过七个轴的协同运动,能够实现任意角度的深孔加工,尤其适用于双螺杆压缩机转子、异形模具等具有复杂空间角度孔的零件。设备配备了高精度角度测量系统,实时反馈钻孔角度并进行动态补偿,确保角度误差控制在极小范围内。其双螺杆同步驱动设计,减少了传动误差,使钻孔过程更加平稳,为高难度深孔加工提供了可靠保障。七轴角度卧式加工中心是精密机械产品线中的高级设备,集深孔钻削与多功能加工于一体。该设备采用卧式布局,工件在加工过程中受力更均匀,特别适合大型、重型零件的加工。七个轴的联动不*能完成深孔钻削,还可进行铣削、镗削等多道工序,实现了工件的一次装夹完成多工序加工,大幅提高了加工精度和生产效率。在航空发动机机匣、大型模具底座等零件的加工中,该设备展现出了强大的综合加工能力,体现了 “中国精造” 的技术水准。液压深孔钻利用液压系统提供稳定动力,保证加工精度。
直线度是深孔加工的关键精度指标,控制方法包括:机床方面,选用高刚性深孔钻床,主轴径向跳动≤0.01mm,导轨直线度≤0.02mm/m,减少机床自身误差;刀具方面,增加钻杆直径或采用中空钻杆,提高刚性,钻杆长径比超过 50:1 时,需采用预应力处理,减少弯曲变形;工艺方面,采用分级切削,初始阶段进给速度降低至正常速度的 50%,待钻孔深度达 3-5 倍直径后,再提高至正常速度,确保初始导向准确。加工过程中,可通过激光干涉仪实时监测孔的直线度,当偏差超过 0.1mm/m 时,自动调整进给方向进行补偿。某液压阀厂采用这些方法后,深孔直线度控制在 0.05mm/m 以内,满足液压元件的密封要求。深孔钻的钻尖形状影响钻孔的切入性能和定心精度。南京卧式深孔钻零售
特种材料深孔钻可针对陶瓷、硬质合金等难加工材料钻孔。浙江五轴深孔钻代理
对于高精度深孔(IT6 级以上),需在钻孔后进行铰削加工,进一步提升精度和表面质量。深孔铰刀采用多刃结构(3-6 刃),材质为硬质合金或高速钢,刃带宽度 0.1-0.2mm,确保导向平稳。铰削余量通常为 0.05-0.15mm,切削速度 5-10m/min,进给量 0.1-0.2mm/r,进给速度过快易产生积屑瘤,过慢则影响效率。切削液采用高浓度极压乳化液(浓度 10%-15%),确保润滑和冷却。铰削后,孔径公差可控制在 ±0.005mm 以内,表面粗糙度 Ra≤0.4μm,圆度≤0.005mm。某精密量具厂加工深孔量规时,通过铰削工艺,产品精度达到 IT5 级,满足精密测量要求。浙江五轴深孔钻代理