商机详情 -
五轴深孔钻源头厂家
深孔钻的主要技术之一在于排屑系统的设计,精密机械在各系列设备中对此进行了持续优化。无论是单管钻的外排屑还是多轴钻的内排屑方式,都通过流体力学仿真进行了结构改进,确保切削液以压力和流量到达切削区域,高效带出铁屑。针对深孔加工中容易出现的 “堵屑” 问题,设备内置了智能监测系统,一旦发现排屑异常便会自动减速或停机,避免刀具损坏和工件报废,为安全生产提供了有力保障。深孔钻的加工精度很大程度上依赖于设备的刚性,精密机械在机身设计上采用了强度较高的铸铁材料,并通过有限元分析优化了结构布局,提高了设备的整体刚性。在高速钻孔时,机身的变形量被控制在微米级,确保了钻孔的直线度和垂直度。这种对刚性的追求,使得精密机械的深孔钻在加工长径比超过 50 的深孔时,仍能保持稳定的精度,满足了高级装备制造对深孔加工的严苛要求。立式深孔钻占地面积小,适合小型车间进行深孔加工。五轴深孔钻源头厂家
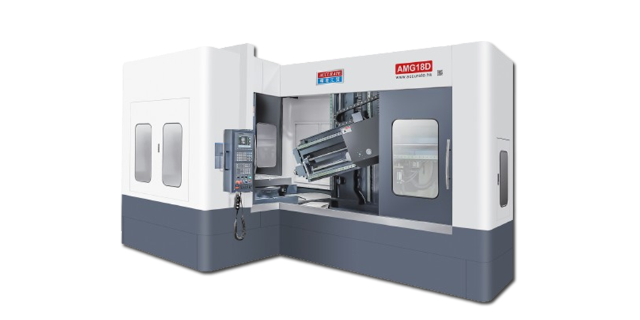
刀具寿命是影响深孔钻加工成本的关键因素,精密机械通过技术创新延长了刀具的使用寿命。在设备设计中,采用了更合理的主轴与刀具的连接结构,减少了刀具的径向跳动;同时,切削液喷射角度经过精确计算,能有效冷却刀具并减少摩擦。这些细节改进使得刀具的更换周期延长,降低了客户的耗材成本。此外,设备的数控系统还具备刀具磨损监测功能,可根据加工参数变化预判刀具寿命,提醒操作人员及时更换,避免因刀具过度磨损影响加工质量。广东国产深孔钻批发枪钻式深孔钻加工深孔直线度好,是细长深孔加工的常用工具。
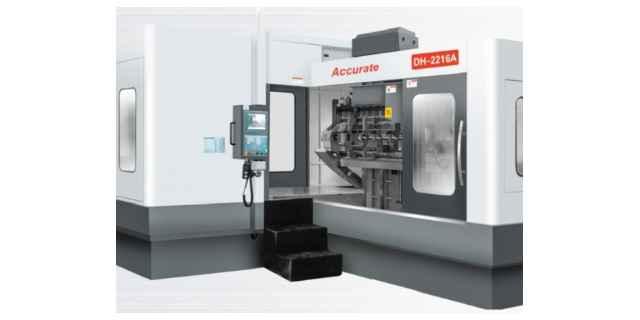
深孔钻的切削参数直接影响加工质量和效率,需根据材料硬度、孔径深度和刀具材质合理设定。加工 45# 钢时,高速钢枪钻的切削速度宜控制在 20-30m/min,进给量 0.05-0.1mm/r;加工 Cr12MoV 等模具钢(硬度 HRC50-55),需选用硬质合金枪钻,切削速度降至 10-15m/min,进给量 0.03-0.08mm/r,避免刀具过快磨损。对于长径比>50:1 的超深孔,应采用分级进给策略,每进给 5-10 倍直径长度,暂停 0.5-1 秒,让切削液充分冷却和排屑。切削液浓度需根据材料调整,加工铸铁时浓度 8%-10%,加工铝合金时浓度 5%-8%,确保润滑和冷却效果。某机械加工厂通过参数优化,深孔加工的刀具寿命延长 2 倍,加工效率提升 25%。
深孔钻的绿色制造发展方向绿色制造要求深孔钻降低能耗、减少污染。从设备看,发展高效电机、优化传动结构,降低机床运行能耗;从工艺看,采用干式切削、微量润滑(MQL)技术,减少切削液使用与污染。应用中,在一些对清洁度要求高的行业(如医疗器械),MQL深孔钻加工可避免切削液残留。维护时,对于采用新型润滑、冷却方式的深孔钻,要熟悉其系统原理,定期检查微量润滑装置的喷嘴、油路,确保绿色工艺稳定运行。深孔钻在能源装备加工的挑战与突破能源装备如风电主轴、核电管道部件,深孔加工面临大直径、超长深度、大强度材质挑战。风电主轴深孔深度可达数米,需深孔钻保证直线度与同轴度;核电管道部件对深孔耐腐蚀性要求高,加工后需特殊处理。发展中,深孔钻通过升级数控系统、优化刀具结构(如采用组合式深孔钻),突破加工极限。维护保养要应对极端加工条件,作业后检查机床主轴、导轨磨损,对刀具进行探伤检测,确保下次加工安全可靠。深孔钻加工时冷却液的流量和压力需精确控制。
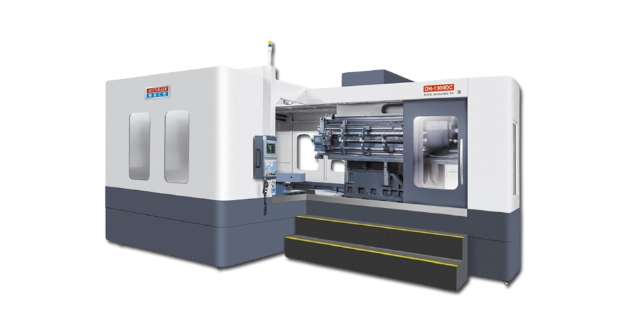
深孔钻排屑技术突破,可以解决加工 “卡脖子” 痛点深孔加工的比较大、、痛点是 “排屑不畅”,易导致钻头折断、孔壁划伤。新型深孔钻采用气液混合排屑(压缩空气 + 切削液双介质),在加工不锈钢深孔时,切屑破碎率提升 40%,排屑效率提高 3 倍;螺旋槽刀杆设计(槽深 0.5mm、螺旋角 30°),让切屑有序排出,避免堆积。针对钛合金加工的 “粘屑” 问题,深孔钻集成超声波振动排屑(振动频率 20 - 40kHz),可将切屑从孔壁震落,孔壁粗糙度降低 50%。排屑技术的突破,让深孔钻可稳定加工长径比>100 的超深孔,拓展加工边界。深孔钻的刀具涂层技术不断发展,提升刀具综合性能。常州三轴深孔钻定做
深孔钻在石油机械加工中用于制造油管等部件的深孔。五轴深孔钻源头厂家
深孔钻的人才培养与技术传承深孔钻加工技术复杂,需要专业人才操作与维护。行业发展需加强人才培养,院校开设相关专业课程,企业开展实操培训。传承技术经验,建立师徒制、技术知识库。应用中,高素质人才可更好发挥深孔钻性能,加工出优良的深孔。维护保养依赖专业知识,人才需熟悉设备结构、原理,掌握先进检测与修复技术。发展上,人才培养结合数字化、智能化,让从业者掌握智能深孔钻的运维技能,推动行业技术传承与创新。深孔钻。五轴深孔钻源头厂家