商机详情 -
常州数控深孔钻定做
七轴双螺杆角度深孔钻是精密机械技术实力的集中体现,尤其适用于双螺杆这类复杂曲面工件的角度深孔加工。它通过七个坐标轴的精密联动,能准确追踪螺杆表面的螺旋轨迹,在预设的角度位置完成深孔钻制。设备搭载的高精度测量系统能实时监测加工位置,一旦出现微小偏差便会自动修正,确保每个孔的位置精度和角度精度都符合设计要求。这种对复杂工件加工需求的准确响应,彰显了公司在高级深孔加工设备研发上的深厚积累。七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。深孔钻的导向装置能确保钻孔的直线性和位置精度。常州数控深孔钻定做
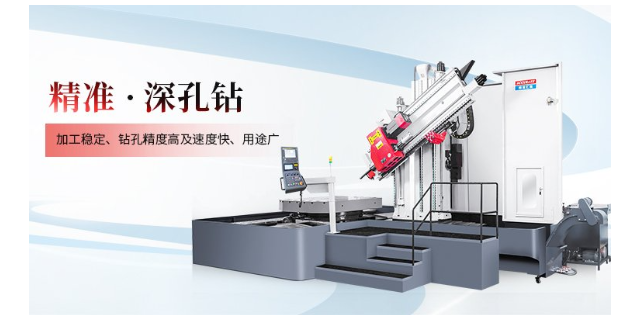
深孔钻在石油机械部件加工中的作用石油机械如钻杆、泵体等,需深孔钻加工强度、高韧性钢材的深孔,用于传输介质、安装部件。钻杆深孔加工要求孔壁光滑,保证钻井液顺畅,深孔钻的高压内排屑方式,有效排出切屑,避免划伤孔壁。发展中,面对石油的行业对部件耐磨损、耐腐蚀需求,深孔钻适配新型合金材料加工,优化切削参数。维护时,因加工环境恶劣,切削液含泥沙等杂质,要加强过滤系统维护,定期检查主轴密封,防止杂质进入影响精度。无锡六轴深孔钻生产厂家微型深孔钻用于加工微小孔径的深孔,精度要求较高。
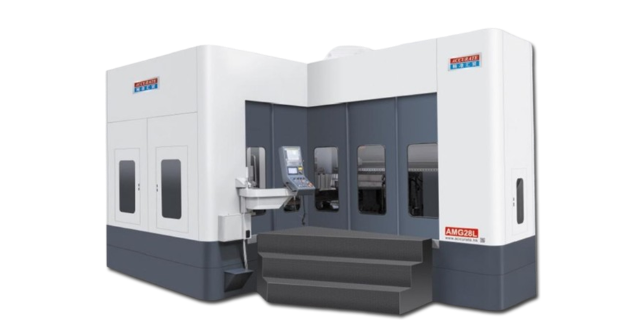
排屑不畅是深孔钻加工中最常见的问题,易导致刀具磨损、孔壁划伤甚至断刀。解决方案包括:优化排屑槽设计,采用不等距螺旋槽,减少切屑堵塞概率;提高切削液压力,对于直径<10mm 的小孔,压力需达 20-30MPa,确保切屑顺利排出;采用断屑技术,通过改变切削刃几何参数(如增大前角至 10°-15°),使切屑断裂成短卷状,避免长条状切屑缠绕。加工过程中,可通过振动传感器监测切削状态,当振动幅值超过 0.1mm 时,自动降低进给速度或暂停排屑。某航空零件厂加工直径 8mm、深度 800mm 的深孔时,采用上述方案后,因排屑问题导致的废品率从 15% 降至 3% 以下。
深孔钻加工中,振动会导致孔壁粗糙、刀具磨损加剧,甚至断刀,需采用振动抑制技术。机床方面,采用重型床身和防震垫铁,减少外界振动干扰,床身固有频率避开切削振动频率;刀具方面,采用阻尼钻杆,内置阻尼材料(如高聚物),吸收振动能量,降低振幅 30%-50%;工艺方面,优化切削参数,使切削速度避开机床 - 刀具系统的共振频率,通常通过试验确定稳定切削速度范围。加工长径比>100:1 的超深孔时,采用低频振动辅助切削(振动频率 10-50Hz,振幅 0.01-0.05mm),改善排屑和切削条件。某模具厂加工长径比 150:1 的深孔时,采用阻尼钻杆后,振动幅值从 0.15mm 降至 0.05mm,表面粗糙度从 Ra3.2μm 降至 Ra1.6μm。深孔钻的刀具破损监测系统可及时发现刀具异常并报警。
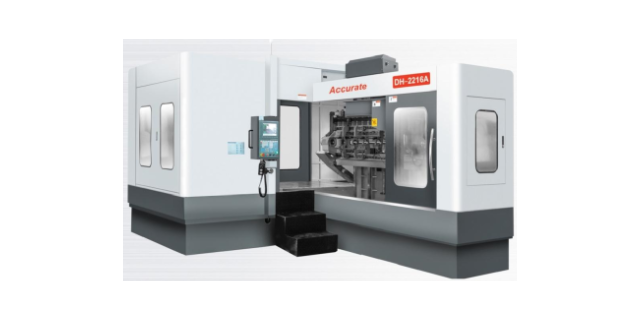
深孔钻的刀具材料需根据加工材料和精度要求选择,高速钢(如 W18Cr4V)适合加工低碳钢、铝合金等塑性材料,成本低但耐磨性较差,适合中小批量生产;硬质合金(如 WC-Co 合金)硬度高(HRC89-92),耐磨性好,适合加工高强度钢、铸铁等,可提高切削速度 2-3 倍;陶瓷刀具(如 Al₂O₃基陶瓷)耐高温性能优异(可达 1200℃),适合加工高温合金,但脆性大,需慎用;立方氮化硼(CBN)刀具硬度仅次于金刚石,适合加工 HRC50 以上的淬硬钢,寿命是硬质合金的 10-20 倍。某汽车齿轮厂加工 20CrMnTi 渗碳淬火齿轮(HRC58-62)的深孔时,采用 CBN 刀具后,单件加工时间从 4 分钟缩短至 1 分钟,刀具更换频率从每班次 3 次降至 1 次。高精度深孔钻可满足光学仪器等精密设备零件的深孔加工。苏州六轴深孔钻零售
环保型深孔钻切削液可减少对环境的污染和对人体的危害。常州数控深孔钻定做
多轴深孔钻的研发,是精密机械应对批量生产需求的创新成果。该设备通过多主轴同步工作,可同时对工件的多个位置进行钻孔加工,大幅提升了生产效率。在汽车发动机缸体、变速箱壳体等零部件的加工中,多轴深孔钻能一次完成多个油道孔的加工,不*缩短了生产周期,更保证了各孔之间的位置精度。设备的每个主轴都配备进给控制系统,可根据不同孔的加工要求灵活调整参数,体现了柔性制造的优势。数控板管深孔钻专为板材和管材类工件设计,其独特的夹具系统能稳固夹持不同厚度的板材和不同直径的管材,避免加工过程中的振动影响。精密机械在该设备中融入了自适应控制技术,可根据材料的硬度变化实时调整切削参数,确保在加工不锈钢、钛合金等难加工材料时,仍能保持稳定的切削性能。设备的 Z 轴行程可根据工件厚度灵活调节,配合自动送料装置,实现了从毛坯到成品的连续加工,适合规模化生产场景。常州数控深孔钻定做