商机详情 -
嘉兴高精度深孔钻销售
BTA 深孔钻(镗削头深孔钻)采用内冷外排屑方式,其工作原理是高压切削液(压力 5-20MPa)通过钻杆与孔壁之间的间隙进入切削区,将切屑从钻杆内部的排屑孔排出。这种结构使 BTA 深孔钻适合加工直径 12-150mm、深度可达 10000mm 的大直径深孔。刀具由钻头、导套和钻杆组成,导套保证钻孔的初始定位精度,钻头的切削刃采用多刃设计,切削效率比枪钻高 30%。在加工无缝钢管、液压缸筒等零件时,BTA 深孔钻能保证孔的直线度≤0.1mm/m,圆柱度≤0.03mm,满足高压容器对孔壁强度的要求。某液压设备厂使用 BTA 深孔钻加工直径 80mm、深度 3000mm 的缸筒,加工效率从传统方法的 50mm/min 提升至 150mm/min,且废品率降低至 0.5% 以下。内排屑深孔钻通过内部通道排屑,避免切屑划伤孔壁。嘉兴高精度深孔钻销售
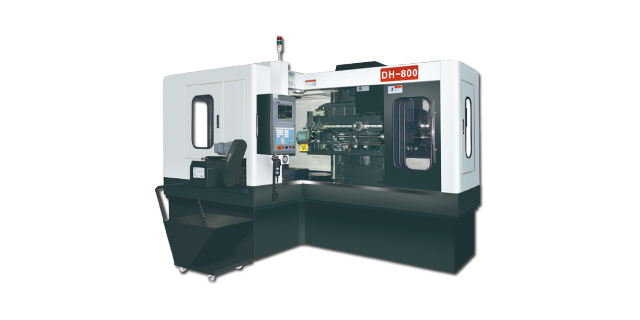
七轴双螺杆角度深孔钻是精密机械技术实力的集中体现,尤其适用于双螺杆这类复杂曲面工件的角度深孔加工。它通过七个坐标轴的精密联动,能准确追踪螺杆表面的螺旋轨迹,在预设的角度位置完成深孔钻制。设备搭载的高精度测量系统能实时监测加工位置,一旦出现微小偏差便会自动修正,确保每个孔的位置精度和角度精度都符合设计要求。这种对复杂工件加工需求的准确响应,彰显了公司在高级深孔加工设备研发上的深厚积累。七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。上海复合深孔钻超声振动深孔钻借助超声振动改善切削条件,提高加工质量。
深孔钻助力汽车发动机制造升级汽车发动机缸体、缸盖的油道、水道深孔加工,依赖深孔钻实现高效精细作业。缸体油道孔深度长、孔径小,深孔钻的枪钻、BTA钻等类型,能在铸铁、铝合金材质中稳定切削,保障油道顺畅,提升发动机润滑性能。发展进程里,为适配汽车产线的大规模、高节拍生产,深孔钻集成自动化上下料、在线检测,实现无人化加工。维护时,要关注切削液过滤,汽车加工中切削液含金属碎屑多,定期更换过滤芯,且根据加工材质(如铝合金与铸铁切削参数不同),调整钻头刃磨角度,保证加工一致性。
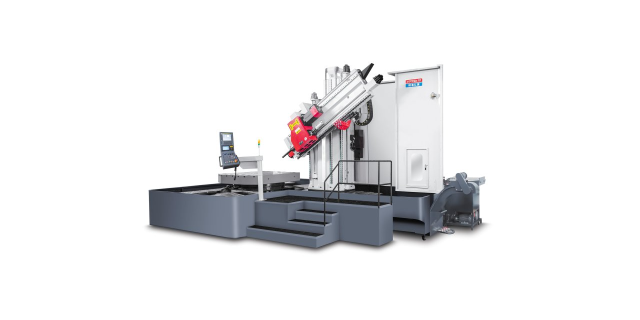
七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。它采用卧式布局设计,配合七轴联动功能,能完成大型工件的多角度深孔加工。卧式结构让工件的装夹更稳固,尤其适合重量较大的零件加工,而七轴联动则赋予了设备较高的灵活性,可在一次装夹中完成工件多个面的深孔加工,减少了多次装夹带来的定位误差。设备的深孔加工模块经过特殊强化,能应对大深度、高精度的钻孔需求,为那些需要综合加工的复杂工件提供了一体化解决方案。外排屑深孔钻利用高压冷却液将切屑从外部排出,结构简单。
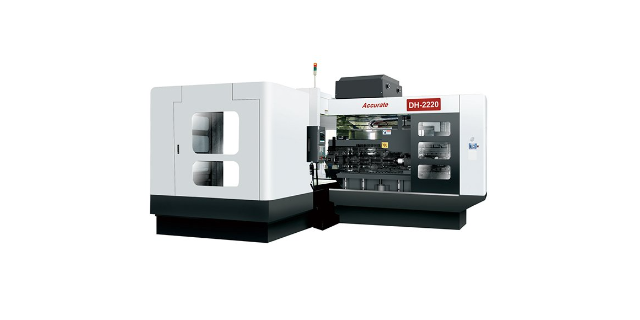
深孔钻的人才培养与技术传承深孔钻加工技术复杂,需要专业人才操作与维护。行业发展需加强人才培养,院校开设相关专业课程,企业开展实操培训。传承技术经验,建立师徒制、技术知识库。应用中,高素质人才可更好发挥深孔钻性能,加工出深孔。维护保养依赖专业知识,人才需熟悉设备结构、原理,掌握先进检测与修复技术。发展上,人才培养结合数字化、智能化,让从业者掌握智能深孔钻的运维技能,推动行业技术传承与创新。深孔钻在3D打印后处理加工的应用3D打印的复杂金属部件,常需深孔钻加工后续孔道,用于连接、功能实现。深孔钻可精细加工打印件上的深孔,弥补3D打印在深孔精度上的不足。发展中,3D打印与深孔钻加工融合,形成“打印-后处理”一体化流程。维护时,3D打印件材质、结构特殊,加工前需分析残余应力,深孔钻要调整切削参数防止打印件变形,作业后清理机床,防止金属粉末进入设备影响精度。气动深孔钻适用于一些对动力要求不高的深孔加工场景。高精度深孔钻机床
深孔钻的切削液具有冷却、润滑和排屑等多重作用。嘉兴高精度深孔钻销售
精密机械的深孔钻设备在提升 “中国制造” **竞争力方面发挥着积极作用。通过提供高精度、高效率的深孔加工解决方案,帮助下游制造企业提升产品质量和生产效率,增强其在国际市场的竞争力。例如在液压元件行业,使用公司的深孔钻设备加工的油缸,其孔壁精度和表面光洁度明显提升,使液压系统的运行效率提高,能耗降低;在模具行业,高精度的深孔冷却系统加工,能提升模具的冷却效率,缩短产品成型周期。这种通过设备技术进步带动下游产业升级的模式,正是公司助力 “中国制造” 向更高水平发展的体现。嘉兴高精度深孔钻销售