商机详情 -
无锡多轴深孔钻按需设计
广东深孔钻在模具热处理后深孔加工领域取得突破,打破了传统加工的技术限制。模具经热处理后硬度大幅提升,传统深孔钻易出现刀具崩裂、加工精度下降等问题。广东深孔钻采用超硬涂层刀具与分步钻削工艺,先预钻浅孔,再逐步加深,有效降低加工难度,在加工硬度 HRC55 以上的模具钢深孔时,刀具寿命可达 800 孔,加工精度误差控制在 0.015mm 以内。东莞某模具企业采用该技术后,模具热处理后深孔加工效率提升 2 倍,不再需要提前加工深孔再热处理,减少了模具变形风险,产品合格率提升至 99%。深孔钻的进给量和切削速度搭配合理,能提高加工质量。无锡多轴深孔钻按需设计
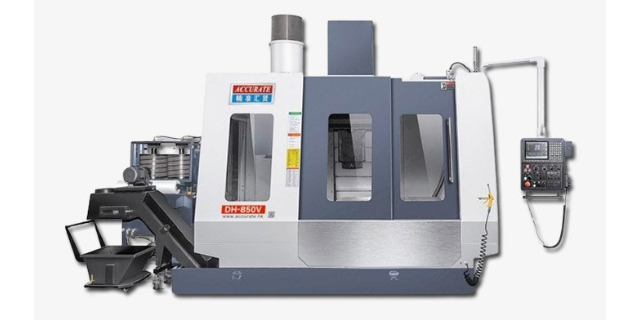
在医疗器械制造中,深孔钻的高精度加工能力满足了微创手术器械的严苛要求。骨科植入物中的髓内钉需加工直径 3mm-6mm、深度 80mm-150mm 的贯穿孔,用于骨骼固定与组织生长,孔壁光滑度直接影响植入效果与患者恢复周期。深孔钻采用微型枪钻技术,搭配光学定位系统,加工精度可达 ±0.005mm,孔壁粗糙度 Ra0.4μm,同时通过无菌切削环境控制,避免金属碎屑残留,符合医疗行业 GMP 标准。某医疗器械企业引入深孔钻设备后,髓内钉加工精度达标率提升至 100%,产品临床使用率提高 30%。江苏数控深孔钻直销耐磨深孔钻刀具在长时间加工中仍能保持良好切削性能。
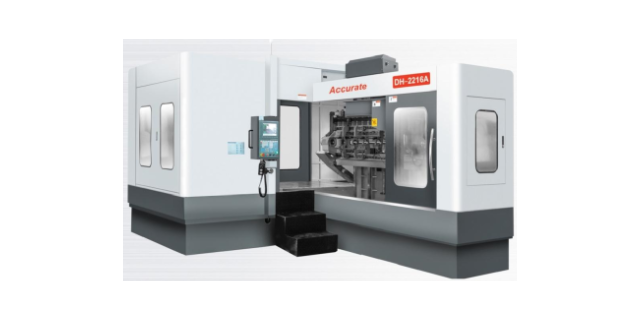
稳定可靠的加工精度依托成熟的精度控制技术,三轴深孔钻实现基础深孔加工的稳定品质输出。设备配备高精度滚珠丝杠与线性导轨,配合伺服电机闭环控制,实时修正运动误差,确保加工深度误差≤0.02mm/m,满足模具水路孔、液压阀块通孔等常规需求。钻削单元采用中高频电主轴(转速可达 10000r/min),搭配高压内冷系统(压力≥8MPa),可高效排出切屑,避免孔壁毛刺与尺寸偏差,加工孔的圆柱度≤0.01mm,表面粗糙度达 Ra1.6μm。针对碳钢、铝合金、不锈钢等常见材料,内置标准化加工参数库,操作人员无需复杂调试即可快速上手,在批量加工场景中保持稳定的精度一致性。
耐腐蚀环境适应的 “恶劣环境强者”在海洋工程设备、化工设备加工车间等腐蚀性环境中,设备易受酸碱气体、湿度影响出现部件锈蚀,精准精密七轴深孔钻的耐腐蚀设计使其能稳定工作。设备外壳采用 304 不锈钢材质,表面经电泳防腐处理,耐腐蚀等级达 C5-M 级,可在含盐雾的海洋环境中使用 5 年无明显锈蚀;电气控制系统采用密封式设计,防护等级达 IP67,防止潮气、腐蚀性气体侵入;导轨、丝杠等部件采用耐腐蚀涂层,配合润滑脂,提升部件抗腐蚀能力。在某海洋工程装备厂,该设备长期在湿度 85%、含微量盐雾的环境中运行,不*加工精度稳定,设备关键部件也未出现锈蚀现象,设备故障率较传统设备下降 50%,适应了恶劣环境下的精密加工需求。深孔钻的钻套能提高钻头的导向精度和稳定性。
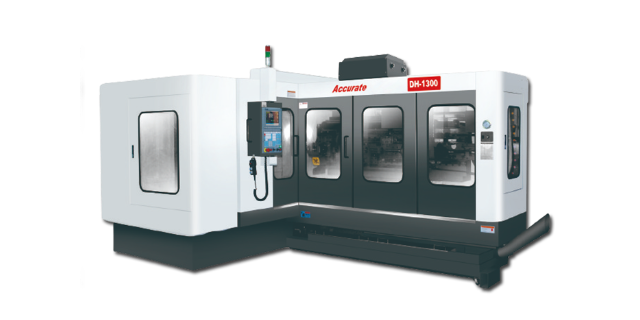
广东深孔钻在船舶制造领域的应用,解决了大型船舶零部件深孔加工的 “卡脖子” 难题。船舶曲轴作为动力传动重心部件,需在曲轴轴颈上加工直径 80mm、深度 600mm 的润滑油孔,孔道需与轴颈中心线保持严格同轴度。传统设备因加工行程有限,需分段加工,易出现孔道错位,而广东深孔钻通过加长型床身设计与双主轴协同加工技术,可一次性完成长深孔加工,同轴度误差控制在 0.03mm 以内。广州某船舶制造企业引入该设备后,曲轴深孔加工时间从原来的 48 小时缩短至 20 小时,每年节约生产成本超 80 万元,助力国产大型船舶重心部件实现自主加工。便携式深孔钻适用于现场维修等需要移动加工的场合。立式深孔钻机床
深孔钻的排屑装置设计合理,能有效分离切屑和冷却液。无锡多轴深孔钻按需设计
精密机械的深孔钻设备不*注重自身性能,更考虑到与整个生产流程的适配性。设备的控制系统支持与工厂的 MES 系统对接,能实时上传加工数据,便于生产管理和质量追溯;在自动化集成方面,预留了与机器人、传送带等自动化设备的接口,可快速融入自动化生产线。这种对整体生产效率的考量,让深孔钻设备不再是孤立的加工工具,而是智能制造体系中的重要一环。针对不同行业的特殊需求,精密机械的深孔钻设备提供了丰富的定制化选项。在航空航天领域,可定制适应高温合金、钛合金等难加工材料的深孔钻模块;在模具行业,则能根据模具型腔的复杂结构,优化设备的进给路径和冷却方式;在液压行业,针对高压油缸的深孔加工需求,专门强化了设备的长行程稳定性和孔壁光洁度控制。这种 “通用基础上的定制化” 服务模式,让每一款深孔钻设备都能精密匹配客户的实际加工场景。无锡多轴深孔钻按需设计