商机详情 -
江苏国产深孔钻代理
广东深孔钻在船舶制造领域的应用,解决了大型船舶零部件深孔加工的 “卡脖子” 难题。船舶曲轴作为动力传动重心部件,需在曲轴轴颈上加工直径 80mm、深度 600mm 的润滑油孔,孔道需与轴颈中心线保持严格同轴度。传统设备因加工行程有限,需分段加工,易出现孔道错位,而广东深孔钻通过加长型床身设计与双主轴协同加工技术,可一次性完成长深孔加工,同轴度误差控制在 0.03mm 以内。广州某船舶制造企业引入该设备后,曲轴深孔加工时间从原来的 48 小时缩短至 20 小时,每年节约生产成本超 80 万元,助力国产大型船舶重心部件实现自主加工。深孔钻加工过程中需密切关注切削力的变化。江苏国产深孔钻代理
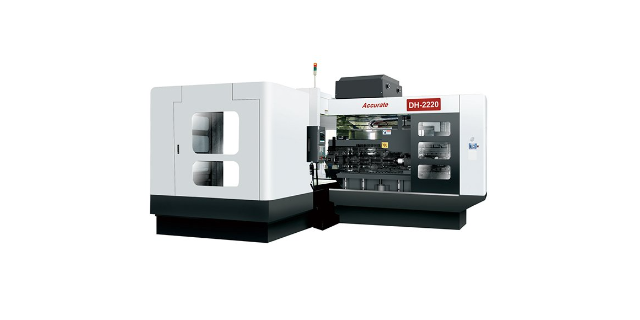
广东深孔钻在模具热处理后深孔加工领域取得突破,打破了传统加工的技术限制。模具经热处理后硬度大幅提升,传统深孔钻易出现刀具崩裂、加工精度下降等问题。广东深孔钻采用超硬涂层刀具与分步钻削工艺,先预钻浅孔,再逐步加深,有效降低加工难度,在加工硬度 HRC55 以上的模具钢深孔时,刀具寿命可达 800 孔,加工精度误差控制在 0.015mm 以内。东莞某模具企业采用该技术后,模具热处理后深孔加工效率提升 2 倍,不再需要提前加工深孔再热处理,减少了模具变形风险,产品合格率提升至 99%。上海深孔钻加盟高精度深孔钻可满足光学仪器等精密设备零件的深孔加工。
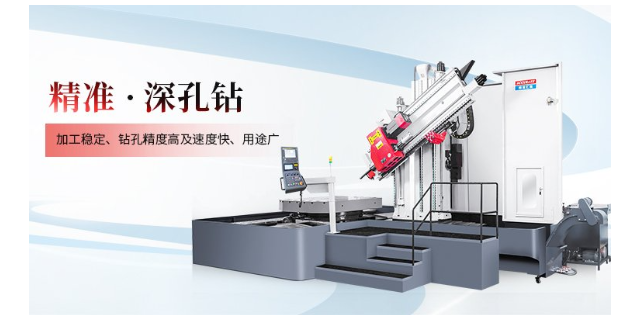
中小规模场景的适配能力精准精密机械三轴深孔钻专注适配中小规模、常规类型的深孔加工需求,覆盖多行业基础加工场景。在家电制造领域,可加工洗衣机电机壳、空调压缩机部件的散热孔,支持比较大孔径 φ30mm、比较大加工深度 1500mm 的孔位加工;在液压配件行业,能完成阀体、缸筒的轴向深孔加工,适配长径比 30:1 以内的加工需求。设备采用手动 / 半自动双模式装夹,配备通用型夹具,可处理方形、圆形等规则形状工件(最大承重 300kg),无需定制工装,大幅降低中小批量生产的准备成本。同时兼容钻、扩、铰等基础工序,在厨具五金、汽车零部件配套等领域可完成加工流程。
多轴深孔钻是精准精密机械针对大规模、高效率加工需求研发的重心产品,充分展现了公司在多轴联动技术方面的深厚积累。该设备拥有多个加工轴,能够同时对多个工件或一个工件的多个孔位进行加工,大幅提升了加工效率,有效缩短了生产周期。通过先进的数控系统对各轴运动进行精准精密协同控制,多轴深孔钻能够实现较高的加工精度和一致性,即使在大批量生产过程中,也能确保每一个孔的加工质量都符合严格的标准。对于大型制造企业而言,多轴深孔钻的应用不*降低了单位产品的加工成本,还为企业实现规模化生产提供了强有力的设备支持,增强了企业在市场中的**竞争力。深孔钻的进给量和切削速度搭配合理,能提高加工质量。
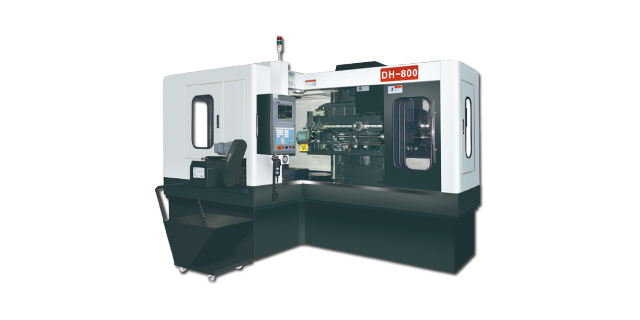
粉尘防护的 “洁净加工管家”在加工铸铁、石墨等易产生粉尘的材料时,粉尘不*污染环境,还会磨损设备部件,精准精密七轴深孔钻的粉尘防护设计有效解决这一问题。设备加工区域采用全封闭防护罩,配合负压除尘系统,可收集 95% 以上的加工粉尘,防护罩内侧加装防静电涂层,防止粉尘吸附;导轨、丝杠等精密部件配备自动伸缩防尘罩,避免粉尘进入内部影响精度;设备底部设置粉尘收集抽屉,便于定期清理,减少粉尘对车间环境的污染。在石墨模具加工车间,使用该设备后,车间粉尘浓度从 10mg/m³ 降至 0.5mg/m³,符合国家车间空气质量标准,设备导轨磨损率下降 40%,延长了精密部件的更换周期,降低设备维护成本。珩磨深孔钻可在钻孔后对孔壁进行珩磨,提高表面质量。嘉兴五轴深孔钻代理
高效深孔钻加工速度快,大幅缩短深孔加工的时间成本。江苏国产深孔钻代理
轨道交通装备领域,深孔钻为高铁车轴的深孔加工提供可靠保障。高铁车轴需加工直径 20mm-30mm、深度 800mm-1200mm 的探伤孔,用于定期检测车轴内部应力与损伤,孔道精度直接关系到行车安全。深孔钻采用数控深孔钻床,搭配超声波探伤定位系统,加工前通过三维建模确定孔道路径,加工过程中实时反馈孔径与深度数据,加工精度可达 ±0.01mm,孔道内壁无台阶与划痕。某轨道交通企业采用该技术后,高铁车轴探伤孔加工合格率提升至 99.5%,车轴使用寿命延长至 15 年以上。江苏国产深孔钻代理