商机详情 -
无锡多轴深孔钻定制
广东深孔钻凭借持续的技术迭代,成为国内深孔加工装备领域的 “榜样”。历经十余年发展,广东企业从引进消化国外技术到自主创新,已形成覆盖普通深孔钻、数控深孔钻、多轴深孔钻的完整产品矩阵。以基础款数控深孔钻为例,其搭载的自主研发数控系统可实现钻削参数自动优化,加工深径比 30:1 的孔道时,孔径公差能稳定控制在 ±0.01mm,孔壁粗糙度达 Ra3.2 以下,远超行业平均水平。目前,广东深孔钻在国内市场占有率超 45%,不*服务本土制造企业,还出口至东南亚、欧洲等地,年出口量突破 2000 台,成为广东装备制造出口的重要品类。深孔钻的进给量和切削速度搭配合理,能提高加工质量。无锡多轴深孔钻定制
轨道交通装备领域,深孔钻为高铁车轴的深孔加工提供可靠保障。高铁车轴需加工直径 20mm-30mm、深度 800mm-1200mm 的探伤孔,用于定期检测车轴内部应力与损伤,孔道精度直接关系到行车安全。深孔钻采用数控深孔钻床,搭配超声波探伤定位系统,加工前通过三维建模确定孔道路径,加工过程中实时反馈孔径与深度数据,加工精度可达 ±0.01mm,孔道内壁无台阶与划痕。某轨道交通企业采用该技术后,高铁车轴探伤孔加工合格率提升至 99.5%,车轴使用寿命延长至 15 年以上。宁波深孔钻招商医疗器械制造常使用深孔钻加工精密零件的深孔。
针对医疗器械精密加工的严苛要求,广东深孔钻进行专项技术改良,成为医疗设备制造的 “关键助手”。在骨科植入物如人工关节柄加工中,需在柄体内部加工直径 2mm、深度 50mm 的深孔用于骨水泥注入,孔道内壁需光滑无划痕,避免刺激人体组织。广东深孔钻采用超细合金钻头与低压冷却系统,加工时切削力控制在 50N 以内,孔壁粗糙度可达到 Ra1.6,且不会产生金属碎屑残留。深圳某医疗设备企业借助该设备,实现人工关节柄深孔加工全自动化,单日产量提升至 800 件,产品通过欧盟 CE 认证,成功进入国际高级医疗市场。
在医疗器械制造中,深孔钻的高精度加工能力满足了微创手术器械的严苛要求。骨科植入物中的髓内钉需加工直径 3mm-6mm、深度 80mm-150mm 的贯穿孔,用于骨骼固定与组织生长,孔壁光滑度直接影响植入效果与患者恢复周期。深孔钻采用微型枪钻技术,搭配光学定位系统,加工精度可达 ±0.005mm,孔壁粗糙度 Ra0.4μm,同时通过无菌切削环境控制,避免金属碎屑残留,符合医疗行业 GMP 标准。某医疗器械企业引入深孔钻设备后,髓内钉加工精度达标率提升至 100%,产品临床使用率提高 30%。复合材料深孔钻可针对碳纤维等复合材料进行深孔加工。
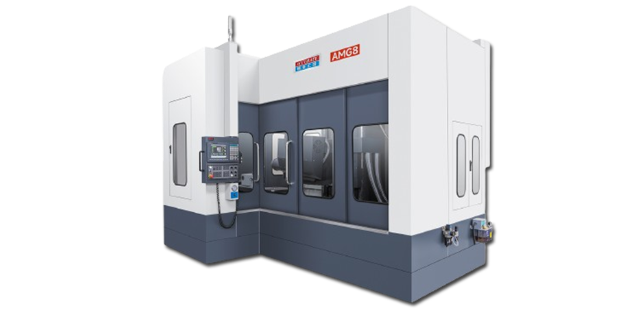
断迭代升级,始终保持着行业水平。该设备采用单管排屑方式,通过优化的排屑结构设计,有效解决了深孔加工过程中排屑困难的问题,大幅降低了因排屑不畅导致的加工误差和刀具损耗。同时,单管钻配备了先进的数控系统,能够实现自动化加工,减少人工干预,提高加工效率和精度稳定性。在模具制造、汽车零部件加工等领域,单管钻凭借其可靠的性能,成为众多企业的优先设备,为行业的高质量发展提供了坚实的设备保障。双坐标数控深孔钻的推出,标志着精细机械在深孔钻技术领域实现了新的突破微型深孔钻用于加工微小孔径的深孔,精度要求较高。复合深孔钻源头厂家
深孔钻在船舶制造中用于加工发动机缸体等部件的深孔。无锡多轴深孔钻定制
电子信息产业的快速发展,对深孔钻的加工精度与灵活性提出更高要求,东莞精准精密的深孔钻精细契合这一需求。在通讯设备散热器、服务器外壳等部件加工中,设备可针对薄壁、异形工件进行定制化加工,通过优化切削参数与夹具设计,避免工件变形,确保深孔的垂直度与光洁度。以通讯设备散热器为例,需在厚度只 2mm 的铝合金板材上加工直径 1.5mm、深度 30mm 的散热孔,东莞精准精密的深孔钻不*能精细完成钻孔,还能实现每小时 1200 件的加工速度,满足电子产业快速迭代的生产节奏,助力企业在激烈的市场竞争中抢占先机。无锡多轴深孔钻定制