商机详情 -
安徽四氟设备哪家好
烧结是PTFE衬里成型的关键工序,其工艺参数直接影响衬层的致密度、结合强度和使用性能。烧结过程分为升温、保温和冷却三个阶段。升温阶段采用分段升温,典型的升温曲线为:室温→250℃(升温速率50℃/h)保温2小时→320℃保温4小时→370至380℃保温2小时,总烧结时间根据衬层厚度和设备尺寸确定,一般为10至24小时。升温过快会导致PTFE表面先熔融而内部未熔,产生内应力和气泡;升温过慢则效率低、能耗大。保温阶段的目的是使PTFE粉末充分熔融、再结晶,形成致密无孔隙的衬层,保温温度和时间的控制至关重要——温度过低或时间不足会导致衬层致密度不够、孔隙率高、抗渗透性差;温度过高或时间过长会导致PTFE热分解、性能下降。冷却阶段需控制冷却速率,一般采用缓慢冷却(降温速率20至30℃/h),使PTFE均匀结晶,避免因冷却过快产生内应力和开裂。烧结炉需配备精确的温控系统(控温精度±5℃)和测温装置,实时监控炉内温度分布,保证衬层各部位受热均匀。大型设备的烧结需考虑炉膛尺寸和加热功率,保证整体烧结质量。烧结完成后,需对衬层进行外观检查、厚度测量、电火花检测等,验证烧结质量。淄博松尚复合材料欢迎朋友们指导和业务洽谈。安徽四氟设备哪家好
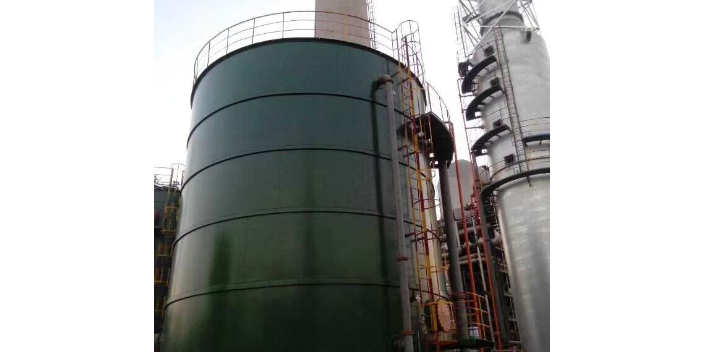
衬四氟设备的吊装需遵循规范的吊装作业程序,保证设备和人员安全。吊装前需制定吊装方案,明确吊装设备的规格(吊车吨位、吊索具等)、吊装路线、吊点和吊装步骤。吊装时需使用设备设计规定的吊耳或吊点,严禁在接管、法兰、人孔等部位直接起吊,避免这些部位受力损坏。吊索与设备的接触部位需用软质材料(橡胶垫、木块等)隔离,防止钢索直接接触衬层或法兰密封面造成划伤。对于大型设备,需采用平衡梁多点吊装,保证设备起吊平稳,避免倾斜和摆动。吊装过程中需有专人指挥,信号统一明确,操作平稳缓慢,避免冲击和碰撞。设备就位时,需核对安装基准线和标高,缓慢下放至基础上,调整设备水平度和垂直度(立式设备垂直度允差一般为1/1000,卧式设备水平度允差一般为1/1000),找正后拧紧地脚螺栓。对于衬四氟塔器等高大设备,吊装还需考虑风载影响,选择适宜的天气条件(风力不大于5级)进行吊装。设备就位后,需检查衬层有无吊装造成的损伤,确认无误后方可进行管道连接和调试。无锡钢衬塑设备价格松尚复合材料不断完善自我,满足客户需求。
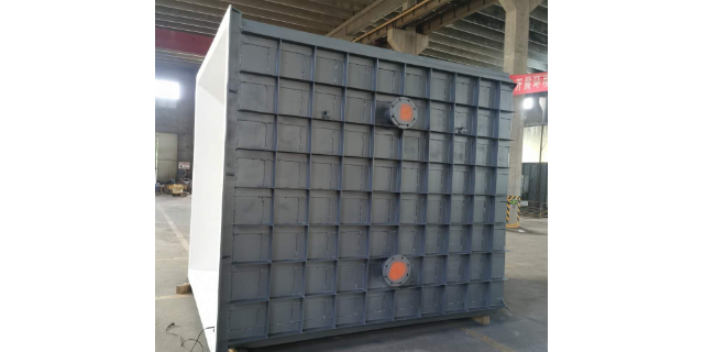
让大家知道如何使用和维护钢衬塑搅拌罐。钢衬塑搅拌罐产品具有无焊接缝、不渗漏、无害性、抗老化、抗冲击、耐腐蚀、寿命长、符合卫生标准等优点。它弥补了全塑滚塑储罐刚性强度差,不耐压,耐温差的缺点。产品内衬面平整、光滑、坚固,与传统的钢衬橡胶搅拌罐、钢衬玻璃钢搅拌罐相比,具有更良好的耐腐蚀、不渗漏、不剥离、耐磨损、可耐一定压力、可耐较高温度、寿命更长等优点,其价格低于同规格的传统搅拌罐,是搅拌的理想容器。因而是一种极为优异的耐腐蚀储罐。钢衬塑搅拌罐的使用和维护1、本设备为常压设备,换热器若管路畅通也视为常压,若压力超高请检查进出口是否有堵塞现象。2、减速器内应装40#--50#机油或70#--90#极压工业齿轮油,首先次运行20天(每天工作8小时)后,更换机油并清洗油箱内的油污,以后每3—5个月更换一次并清洗油箱。(无减速机除外)3、若配置有冷凝器,可根据换热的效果来判断是否该对其进行清洗换热管道。4、搅拌罐体内装载量应严格按照不超过搅拌罐体的有效容积,严禁过载使用,以免烧坏电机或损坏减速机等部件。5、设备若长期不用,应全部清洗干净,各处注入润滑油并切断电源。
衬四氟设备在长期运行中,PTFE衬层会因介质侵蚀、温度作用、机械应力和环境因素等发生不同程度的老化,影响设备的使用寿命和可靠性。PTFE衬层老化的主要表现为:表面变色(由白色变为灰黄或棕色,反映高分子链的氧化和热氧化)、表面粉化(高分子链断裂形成粉末)、力学性能下降(拉伸强度和伸长率降低)、衬层减薄(介质磨损和化学溶蚀)、衬层与钢壳粘结力下降(脱层趋势增加)等。老化速率受多种因素影响:介质腐蚀性越强、温度越高、机械应力越大,老化越快。寿命评估需综合考虑衬层的检测结果(厚度、电火花、粘结强度等)和运行历史(运行时间、工况变化、故障记录等),采用经验评估和检测数据相结合的方法,判断衬层的剩余寿命。一般而言,在正常工况下,衬四氟设备的衬层使用寿命可达8至15年,强腐蚀或高温工况下寿命可能缩短至3至8年。当衬层老化严重、多次维修仍无法保证可靠性时,应考虑更换衬层或更新设备。建立设备寿命评估档案,定期更新评估结论,有助于合理安排设备检修和更新计划,避免因衬层失效引发事故。松尚敢于承担、克难攻坚。
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。松尚复合材料严格控制原材料的选取与生产工艺的每个环节,保证产品质量不出问题。无锡钢衬塑设备价格
淄博松尚复合材料品牌价值不断提升。安徽四氟设备哪家好
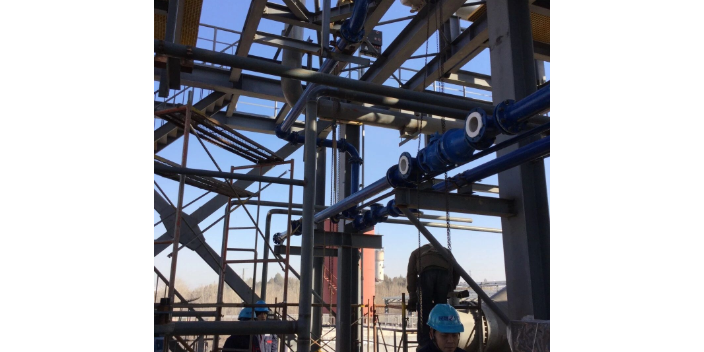
钢衬四氟管道安装工序。钢衬四氟管道常被用于输送介质的温度高和防腐蚀要求高的情况下,这就要求了安装的严格性。严控质量与安装才能达到预期的效果。接下来看一下安装工序吧!一、钢衬四氟管道上不允许做任何气割或焊接工作,以免造成衬里层的损害,特殊情况下必须操作的,请与厂家联系。二、管道与阀门连接时,一般不再单独使用垫片,但与异种材料(金属面等)法兰面相接时,应采用适当垫片,以保护PTFE密封面。三、四氟管道安装时法兰螺母应按对角线方向对称依次均匀旋紧,并配以适当力矩。若法兰密封面发生泄漏,并且泄漏位置螺母已经锁紧,此时应放松泄漏位置螺母半圈,再将其对侧施以同样力矩再次锁紧;若上述办法仍未止漏,应检查PTFE密封面是否有凸凹压痕、划伤,此时可以用细砂纸、布予以整平重新连接。四、钢衬四氟管道与阀门法兰连接的盖板不能随意拆开,除非已准备与管路连接,否则PTFE法兰密封面可能因温差或异物造成磕碰划伤或扭曲变形而影响密封,如因检验需要而移开盖板,检验后应及时将盖板复位,保护PTFE密封面。钢衬四氟管道安装后也要配置渗漏监测报警装置,加强安全管理。要求安装操作人员对施工工艺细节有良好的把控能力。安徽四氟设备哪家好