商机详情 -
四川衬塑管道设备价格
焊接是板衬、缠绕等工艺中连接PTFE衬层的关键技术,焊接质量直接关系到衬里的整体性和耐腐蚀性。PTFE焊接主要采用热风焊,利用高温热风(约420℃)使PFA焊条和PTFE母材表面熔融,在压力下融合形成焊缝。焊接质量控制要点包括:焊前准备——焊条选用与母材相容的PFA焊条,焊条直径根据板厚选择(一般为3至5毫米),焊条表面需清洁无油污;焊接坡口——板缝需加工成V形或X形坡口,坡口角度约60至80度,保证焊条能填满坡口;焊接参数——热风温度控制在400至440℃,焊接速度约100至200毫米每分钟,焊枪角度约45度,施加适当压力使熔融物融合;焊接操作——焊枪沿坡口匀速移动,焊条连续送入,避免中断和接头,焊缝需饱满、略高于母材;多层焊——对于厚板,需进行多层焊接,每层焊完清理后再焊下一层。焊缝常见缺陷包括气孔、虚焊、未熔合、裂纹等,需通过电火花检测和外观检查发现并返修。焊接环境需保持清洁,避免灰尘和油污污染焊缝。焊接人员需经专业培训和考核,持证上岗,保证焊接质量的稳定性和一致性。松尚累积点滴改进,迈向优良品质!四川衬塑管道设备价格
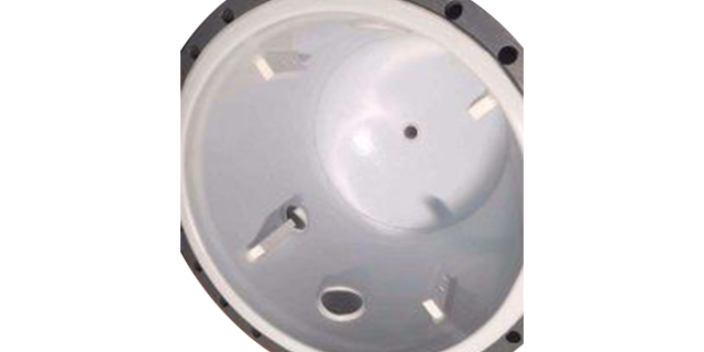
钢壳的制造质量是衬四氟设备的基础,直接影响衬里层的结合质量和设备整体性能。钢壳制造包括钢材下料、卷制成型、焊接组装、无损检测和机械加工等工序。焊接是钢壳制造的关键,需按GB 150和相关焊接标准进行,焊缝需经外观检查和无损检测(射线探伤、超声波探伤等),保证焊缝质量。钢壳内壁的几何形状和表面状态对衬里质量影响很大,内壁需平整光滑,焊缝余高需打磨至与母材齐平,不得有尖角、毛刺、焊瘤等缺陷;法兰翻边口、接管转角等部位需采用圆角过渡(圆角半径一般R≥5毫米),避免尖角刺破或应力集中损伤衬层。表面预处理是衬里施工前的重要工序,对于紧衬、板衬等需粘结的工艺,钢壳内壁需经喷砂除锈至Sa2.5级,表面粗糙度Ra≥50微米,形成均匀的粗糙度锚点,增强粘合剂与钢壳的机械咬合力;喷砂后需及时清理表面灰尘和油污,并在规定时间内完成涂胶施工,防止表面二次污染和氧化。对于松衬、等静压等非粘结工艺,钢壳内壁也需清理干净,去除焊渣、氧化皮和油污,保证衬层贴合平整。钢壳制造完成后,需进行尺寸检验和压力试验,确认钢壳满足设计要求后,方可进行衬里施工。天津钢衬四氟乙稀设备生产厂家淄博松尚复合材料有限公司创新发展,努力拼搏。
衬四氟设备在运输过程中需采取妥善的保护措施,防止设备受损。由于PTFE衬层较软(莫氏硬度约3至4),不耐机械冲击和划伤,运输中需避免碰撞、挤压和振动对衬层造成损伤。设备运输前,所有接口和开孔需用堵盖或盲板封堵,防止灰尘、杂物和雨水进入设备内部污染衬层;法兰密封面需加保护罩,防止磕碰划伤。大型设备(如储罐、塔器)运输时,需根据设备尺寸和重量选择合适的运输工具和路线,办理超限运输手续;设备需牢固固定在运输车上,支座处用软质材料(如橡胶板)垫实,防止运输中位移和振动损伤。对于高大的立式设备,需考虑重心稳定,必要时设置临时支撑。运输中应避免急刹车、急转弯和剧烈颠簸。对于需长途运输的设备,还需考虑PTFE衬层在低温(-20℃以下)时的脆性,采取保温措施。设备运抵现场后,需进行外观检查,确认衬层无新增损伤、法兰密封面完好、设备无变形,如有损伤需及时记录并与制造方联系处理。运输保护措施需在设备发货前制定详细的运输方案,明确运输要求和安全责任,保证设备安全运达。
衬四氟设备与其他防腐技术(如衬胶、衬塑、搪玻璃、不锈钢、玻璃钢等)相比,各有优劣,需根据工况合理选型。与衬胶设备相比,衬四氟设备耐腐蚀性更强(尤其耐有机溶剂和强氧化剂)、耐温更高(衬胶一般不超过80℃,衬四氟可达180℃),但成本较高。与衬塑设备(如衬PO、衬PP)相比,衬四氟设备耐腐蚀和耐温性能更优,但价格更高。与搪玻璃设备相比,衬四氟设备耐机械冲击性好(搪玻璃易碎)、耐温骤变性好、可现场修补(搪玻璃损坏需返厂),但表面光洁度和传热效率略逊于搪玻璃。与不锈钢(如316L、哈氏合金)设备相比,衬四氟设备耐腐蚀性更强(尤其耐盐酸、氢氟酸)、成本更低(约为哈氏合金的30%至50%),但耐温和耐压不及整体金属设备。与玻璃钢设备相比,衬四氟设备机械强度高(钢壳承载)、耐温性好,但重量较大。综合而言,衬四氟设备在强腐蚀、中低温、中低压工况下具有突出的性价比优势,是处理盐酸、氢氟酸、混酸等强腐蚀介质的好选择方案。选型时需综合考虑介质特性、工况参数、使用寿命、投资成本和维护成本等因素,进行技术经济比较,选择合适的防腐技术。淄博松尚复合材料一切从实际出发、注重实质内容。
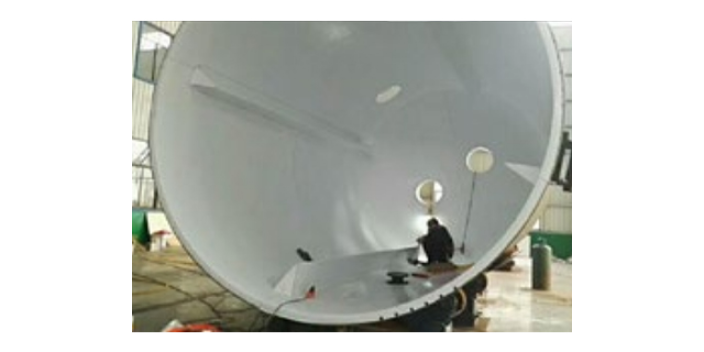
板衬工艺是将PTFE板材(厚度一般为3至8毫米)经表面活化处理后,用耐高温粘合剂粘贴于钢壳内壁,板材之间的接缝采用PFA(可熔性聚四氟乙烯)焊条通过热风焊接密封,形成连续完整衬里的工艺方法。板衬工艺适用于大型储罐、反应釜、塔器等大容积设备的衬里,能定制较厚的衬层(可达8毫米以上),满足高腐蚀裕量要求。板衬工艺的关键技术在于PTFE板材的焊接,由于PTFE熔融粘度高,难以像普通热塑性塑料那样直接焊接,需采用的四氟焊枪,在高温热风(约420℃)下使PFA焊条和PTFE板材表面熔融,施加一定压力使熔融物融合,冷却后形成焊缝。焊接质量直接影响衬里的整体性和耐腐蚀性,焊接时需控制热风温度、焊接速度和压力,保证焊缝饱满、无气孔、无虚焊。焊缝需经电火花检测验证无针眼击穿。板衬工艺的优势在于可适配大型和非标设备,衬层厚度可调,施工灵活;局限在于存在焊缝,焊缝处是衬里的薄弱部位,在高温和强腐蚀介质长期作用下,焊缝可能老化、开裂,需定期检测维护。对于无法运输的大型设备,板衬工艺还可实施现场施工,减少了物流运输成本。诚信是企业生存和发展的根本。天津钢衬四氟设备厂
松尚复合材料用先进的生产工艺和规范的质量管理,打造优良的产品!四川衬塑管道设备价格
衬四氟设备的吊装需遵循规范的吊装作业程序,保证设备和人员安全。吊装前需制定吊装方案,明确吊装设备的规格(吊车吨位、吊索具等)、吊装路线、吊点和吊装步骤。吊装时需使用设备设计规定的吊耳或吊点,严禁在接管、法兰、人孔等部位直接起吊,避免这些部位受力损坏。吊索与设备的接触部位需用软质材料(橡胶垫、木块等)隔离,防止钢索直接接触衬层或法兰密封面造成划伤。对于大型设备,需采用平衡梁多点吊装,保证设备起吊平稳,避免倾斜和摆动。吊装过程中需有专人指挥,信号统一明确,操作平稳缓慢,避免冲击和碰撞。设备就位时,需核对安装基准线和标高,缓慢下放至基础上,调整设备水平度和垂直度(立式设备垂直度允差一般为1/1000,卧式设备水平度允差一般为1/1000),找正后拧紧地脚螺栓。对于衬四氟塔器等高大设备,吊装还需考虑风载影响,选择适宜的天气条件(风力不大于5级)进行吊装。设备就位后,需检查衬层有无吊装造成的损伤,确认无误后方可进行管道连接和调试。四川衬塑管道设备价格