商机详情 -
贵州衬氟设备哪家好
衬四氟设备在运行中可能出现的衬层故障主要有鼓包、脱层、开裂、磨损和渗透等,需针对不同故障分析原因并采取相应处理措施。鼓包和脱层多由负压过大、温度骤变、粘结失效或衬层背面气体膨胀引起,表现为衬层局部隆起、与钢壳分离。处理方法:小面积鼓包可穿刺排气后用PFA焊条补焊封口;大面积脱层需切除重新衬里。开裂多由温度应力、机械冲击、衬层老化或施工缺陷引起,表现为衬层表面出现裂纹,严重时贯穿衬层。处理方法:浅裂纹用PFA焊条补焊;深裂纹或贯穿裂纹需切除损伤部位补衬。磨损多由介质中固体颗粒冲刷或搅拌摩擦引起,表现为衬层局部减薄。处理方法:轻度磨损可继续监控运行;严重磨损需补衬或更换衬层,并考虑采用填充PTFE等耐磨材料。渗透表现为介质渗透衬层到达钢壳,引起钢壳腐蚀(外部可见锈蚀或渗液)。处理方法:渗透往往是衬层致密度不足或存在针眼,需电火花检漏定位后补焊,严重时更换衬层。故障处理需及时,避免故障扩大导致设备失效和安全事故。松尚复合材料拥有先进的产品生产设备,雄厚的技术力量。贵州衬氟设备哪家好
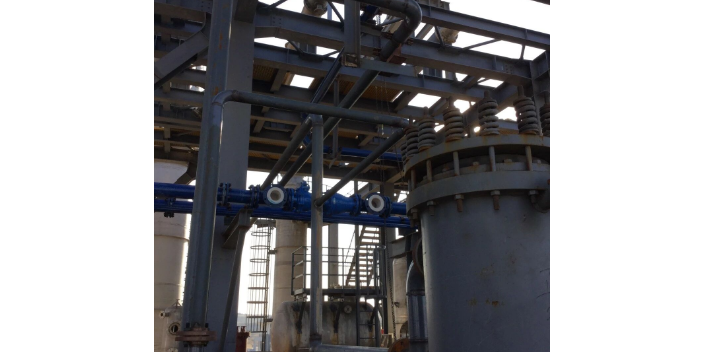
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。河北钢衬四氟设备厂家淄博松尚复合材料不断提高产品的质量。
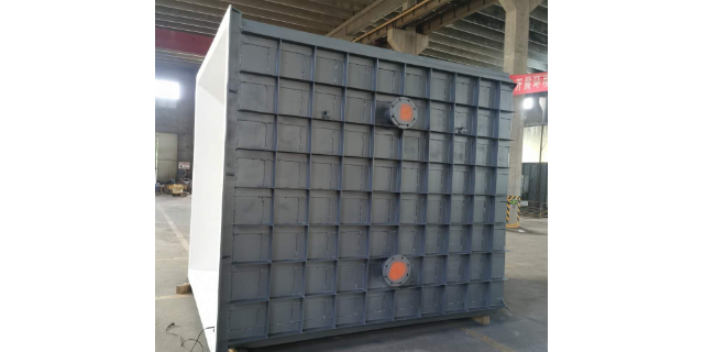
缠绕烧结工艺是将PTFE薄膜或切削薄带多层缠绕在芯棒或钢体内壁,经加压、高温烧结使各层熔合为一体,形成衬里的工艺方法。缠绕工艺灵活性高,可适配复杂形状和不规则结构的衬里,衬层壁厚可通过缠绕层数调节,一般控制在3毫米以内。缠绕烧结后的衬层无接缝,整体性好,适用于异形管件、塔节、容器封头等部件的衬里。缠绕工艺的不足在于缠绕层间结合力依赖烧结质量,若烧结温度或压力不足,层间易出现分层;缠绕工艺的生产效率相对较低,适合中小批量或定制化生产。推压紧衬工艺是将模压成型的PTFE管或推压成型的PTFE管加热后推入(或拉入)钢管内部,利用PTFE的热胀冷缩特性,使衬管在冷却后回弹贴紧钢管内壁,形成紧衬结构。推压紧衬工艺效率较高,适合中小口径直管的生产,衬层壁厚均匀,与钢管贴合紧密,抗负压性能较好。推压紧衬的衬管两端通过加热翻边形成法兰密封面,与钢法兰配合实现管道连接的密封。缠绕和推压工艺各有特点,在衬四氟设备制造中根据产品类型和工况要求选用。
标准化和规范化是衬四氟设备行业健康发展的重要保障。目前,国内已形成较为完善的衬四氟设备标准体系,包括基础标准(GB 150压力容器)、衬里技术标准(GB/T 25151化工设备衬里技术条件)、产品标准(HG/T 4093氟塑料衬里设备、HG/T 4584氟塑料衬里管道、HG/T 3704氟塑料衬里阀门等)、检测标准(电火花检漏、压力试验等)和验收规范等,覆盖了衬四氟设备的设计、制造、检验、验收和使用等各环节。这些标准的实施,规范了行业生产,提高了产品质量的统一性和可靠性。然而,随着技术发展和应用拓展,标准体系也需不断完善——如针对新型氟塑料材料(PFA、ETFE等)衬里的标准需补充,针对大型设备现场衬里的施工验收规范需细化,针对高洁净度工况的衬四氟设备标准需建立。行业内的优势企业积极参与标准的制修订工作,推动标准与国际接轨(如参考ASME、DIN等国际标准),提高国内标准的先进性和适用性。此外,行业质量认证体系(如特种设备制造许可证、ISO质量体系认证等)的推行,促进了企业质量管理水平的提升。标准化和规范化的持续推进,将有助于提高衬四氟设备行业的整体水平,保障设备质量和使用安全,推动行业持续健康发展。智造产品,制造品质是我们服务环境的决心。
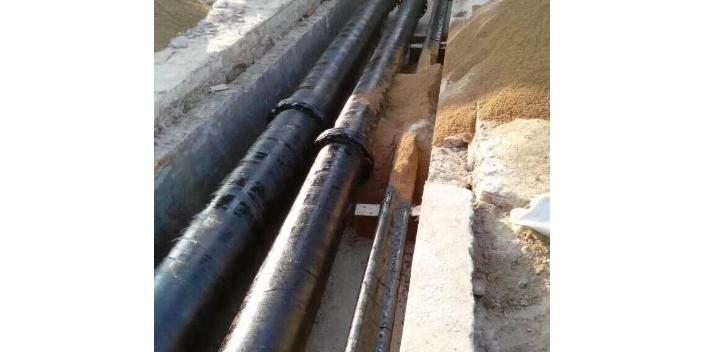
PTFE衬里厚度是衬四氟设备防腐性能和使用寿命的关键参数,其设计需综合考虑介质腐蚀性、工况温度、设备使用寿命、衬里工艺和经济性等因素。一般而言,腐蚀性越强、温度越高、使用寿命要求越长,所需衬里厚度越大。常用衬里厚度范围为2至8毫米:对于腐蚀性较弱的介质(如稀酸、弱碱),衬里厚度可取2至3毫米;对于强腐蚀介质(如浓盐酸、氢氟酸),衬里厚度一般取3至5毫米;对于腐蚀裕量要求高或使用寿命要求长的设备,衬里厚度可达6至8毫米甚至更厚。衬里厚度的选择还需考虑衬里工艺的特点:松衬和板衬工艺可制作较厚衬层(3至8毫米以上),适合大型设备和长寿命要求;模压和等静压工艺衬层厚度一般为3至5毫米;喷涂工艺涂层较薄(0.5至3毫米),适合小型和精密部件。衬里厚度过薄会降低耐腐蚀裕量和使用寿命,过厚则增加成本和施工难度,并可能影响传热和内件配合。设计中还需考虑衬里层的均匀性,壁厚公差应控制在合理范围内(如等静压工艺可控制在±0.3毫米),避免局部偏薄导致早期失效。衬里厚度设计完成后,应在图纸上明确标注,并在制造和验收时严格检测。淄博松尚复合材料有限公司诚信、尽责、坚韧。四川衬塑设备定制
淄博松尚复合材料有限公司以顾客为本,诚信服务为经营理念。贵州衬氟设备哪家好
衬四氟储罐是用于储存酸、碱、盐等腐蚀性液体的钢制复合储罐,其结构由钢制外壳、PTFE防腐衬里层、罐顶(封头)、罐底、进出料接口、人孔、液位计接口、温度计接口、放空口、排污口等组成。钢制外壳一般采用碳钢(Q235B、Q345R等)或不锈钢(304、316L等),厚度根据储罐容积、设计压力和腐蚀裕量确定,一般为6至20毫米。PTFE衬里层覆盖于钢壳内壁及所有与介质接触的表面,厚度一般为3至5毫米,采用板衬、紧衬或等静压工艺施工。罐顶和罐底通常采用椭圆封头或碟形封头,封头与筒体的连接采用法兰连接或焊接。进出料接口、人孔等接管与罐体焊接,接管内壁同样衬覆PTFE,接管法兰采用PTFE翻边密封面或PTFE包覆垫片密封。储罐的支座根据安装方式分为立式支腿支座、卧式鞍座支座等,支座直接焊接于钢壳外部,不接触介质。大型储罐为防止负压或正压过大,需设置呼吸阀或安全阀,保证罐内压力在安全范围内。储罐的液位计、温度计等仪表接口采用PTFE衬里保护,防止介质腐蚀仪表。整体结构设计需满足强度、刚度、密封和防腐要求,确保储罐安全可靠运行。贵州衬氟设备哪家好