商机详情 -
莱芜碳钢衬四氟设备厂家
衬四氟设备的设计需遵循相关的国家标准、行业规范和企业标准,确保设备的安全性、可靠性和经济性。主要设计标准包括:GB 150《压力容器》规定了钢制压力容器的强度、结构和制造要求,是衬四氟设备钢壳设计的基础;GB/T 25151《化工设备衬里技术条件》规定了化工设备衬里的材料、工艺、检验和验收要求;HG/T 4093《氟塑料衬里设备》和HG/T 4584《氟塑料衬里管道》是氟塑料衬里设备和管道的行业标准,规定了衬里层的厚度、结合强度、耐压、耐温等性能指标;JB/T 2932《化工设备衬里技术条件》也涉及衬里设备的要求。对于出口设备或采用国际标准的项目,可参考ASME规范(美国机械工程师协会)、DIN标准(德国工业标准)等国际标准。设计时还需考虑介质特性(腐蚀性、毒性、易燃易爆等)、工况参数(温度、压力、流量等)、环境条件(室外、室内、地震等)和使用要求,进行强度计算、稳定性计算、传热计算和结构设计。对于负压工况,需进行衬层抗负压稳定性校核;对于高温工况,需考虑PTFE与钢的热膨胀差引起的热应力,必要时进行热应力分析。松尚复合材料在客户和行业中树立了良好的企业形象。莱芜碳钢衬四氟设备厂家
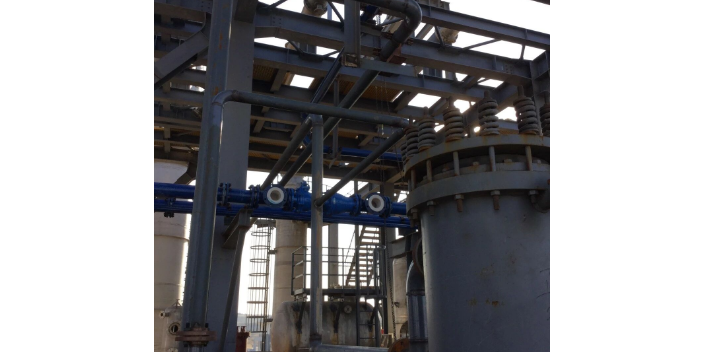
PTFE衬里层对温度骤变较为敏感,急剧的温度变化会在衬层内产生较大的热应力,导致衬层开裂、脱层或法兰翻边处泄漏,因此衬四氟设备的运行需严格控制温度变化速率,做好热冲击防护。温度骤变的常见情形包括:开车时升温过快、停车时降温过快、蒸汽吹扫时高温蒸汽直接接触低温衬层、冷热介质切换等。热冲击防护措施包括:控制升降温速率,一般规定升温速率不大于25℃每小时,降温速率不大于30℃每小时,对于厚壁或大型设备应进一步降低速率;开车前进行预热,使设备和衬层缓慢升温至操作温度附近,再引入工艺物料;停车时缓慢降温,避免直接引入冷介质急冷;蒸汽吹扫或清洗时,控制蒸汽温度和流量,避免高温蒸汽直接冲击衬层,必要时在蒸汽入口设扩散器降低冲击;冷热介质切换时,先排空原介质并用过渡介质(如温水)过渡,再引入新介质。此外,对于易结垢的工况,避免用高温蒸汽或高温水直接冲刷结垢的衬层,应采用化学清洗或温和的机械清洗。严格执行温度控制规程,能有效减少热冲击引起的衬层损伤,延长设备使用寿命。莱芜衬塑设备松尚复合材料受行业客户的好评,值得信赖。
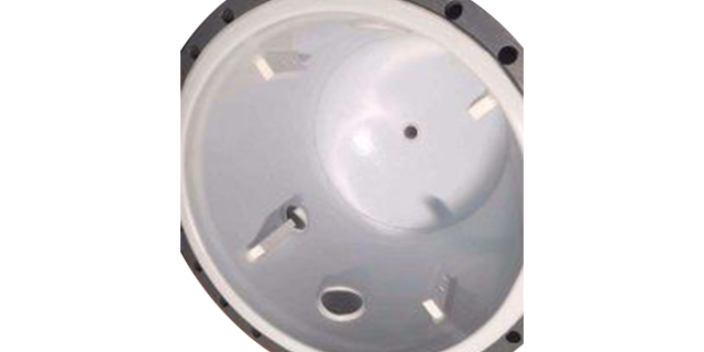
衬四氟设备在长期运行中,PTFE衬层会因介质侵蚀、温度作用、机械应力和环境因素等发生不同程度的老化,影响设备的使用寿命和可靠性。PTFE衬层老化的主要表现为:表面变色(由白色变为灰黄或棕色,反映高分子链的氧化和热氧化)、表面粉化(高分子链断裂形成粉末)、力学性能下降(拉伸强度和伸长率降低)、衬层减薄(介质磨损和化学溶蚀)、衬层与钢壳粘结力下降(脱层趋势增加)等。老化速率受多种因素影响:介质腐蚀性越强、温度越高、机械应力越大,老化越快。寿命评估需综合考虑衬层的检测结果(厚度、电火花、粘结强度等)和运行历史(运行时间、工况变化、故障记录等),采用经验评估和检测数据相结合的方法,判断衬层的剩余寿命。一般而言,在正常工况下,衬四氟设备的衬层使用寿命可达8至15年,强腐蚀或高温工况下寿命可能缩短至3至8年。当衬层老化严重、多次维修仍无法保证可靠性时,应考虑更换衬层或更新设备。建立设备寿命评估档案,定期更新评估结论,有助于合理安排设备检修和更新计划,避免因衬层失效引发事故。
衬四氟换热器是用于腐蚀性物料加热或冷却的换热设备,主要有列管式和沉浸式两种结构。列管式衬四氟换热器由管束、管板、壳体和封头组成,换热管采用PTFE管或钢衬PTFE管,管束固定在管板上,管板采用PTFE衬里保护。由于PTFE导热系数较低,换热管的管径较小、管壁较薄,通过增加管数量来补偿传热系数低的不足,常用换热面积从几平方米到数十平方米。沉浸式换热器将PTFE盘管直接沉浸于腐蚀性物料中,通过管内通入加热或冷却介质实现换热,结构简单,适用于储罐或反应釜内的加热冷却。衬四氟过滤器是用于腐蚀性物料固液分离的过滤设备,主要由罐体、PTFE衬里层、滤芯(或滤网)、进出口和排渣口组成。滤芯采用PTFE多孔膜或填充PTFE烧结滤芯,耐腐蚀且过滤精度高,可根据过滤要求选择不同孔径。过滤器用于除去腐蚀性液体中的固体杂质、催化剂颗粒等,保证后续工艺的稳定。衬四氟换热器和过滤器虽然结构各异,但都以PTFE衬里或PTFE元件为关键防腐措施,满足腐蚀性工况下的传热和过滤需求。淄博松尚复合材料有限公司受行业客户的好评,值得信赖。
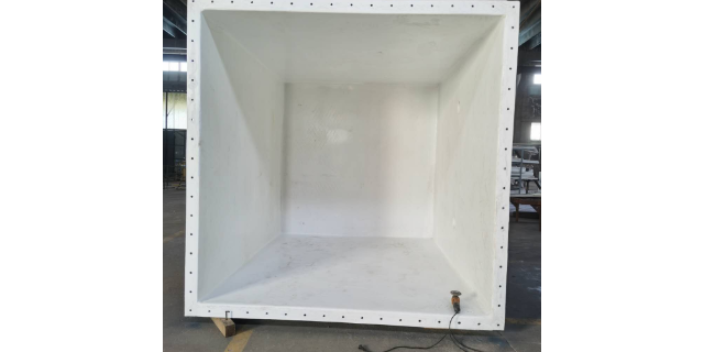
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。松尚不断完善自我,满足客户需求。湖北钢衬PO设备厂
松尚复合材料通过专业的知识和可靠技术为客户提供服务。莱芜碳钢衬四氟设备厂家
衬四氟设备需按规定的周期进行定期检验和维护,及时发现和处理衬层老化、损伤等隐患,保证设备持续安全运行。定期检验周期一般根据设备工况、介质腐蚀性和使用经验确定,通常每年进行一次外部检查,每2至3年进行一次内部检查,每6年进行一次检验。外部检查包括:设备外观有无变形、渗漏,法兰密封点状态,保温层是否完好,接地是否良好,安全附件(安全阀、压力表等)是否在校验期内。内部检查需排空物料、清洗干燥后进行,内容包括:衬层外观检查(有无鼓包、裂纹、脱层、变色、磨损),电火花检漏(发现针眼和裂纹),衬层厚度测量(监控减薄情况),法兰翻边和焊缝检查,搅拌桨和内件检查等。对于发现的衬层缺陷,需根据严重程度进行维修:轻微划伤和浅裂纹可用PFA焊条补焊;较大面积损伤需切除损伤部位补衬;严重脱层或大面积损伤需更换衬层。维修后需重新进行电火花检漏和压力试验,验证维修质量。定期检验和维修记录需存档,建立设备技术档案,为设备寿命评估和更新决策提供依据。莱芜碳钢衬四氟设备厂家