商机详情 -
吉林耐负压钢衬四氟设备厂
氟塑料材料的技术进步推动着衬四氟设备性能的不断提升。除传统的PTFE外,可熔性氟塑料如PFA(四氟乙烯-全氟烷氧基乙烯基醚共聚物)、FEP(聚全氟乙丙烯)、ETFE(乙烯-四氟乙烯共聚物)等的应用日益增多,这些材料兼具PTFE的耐腐蚀性和热塑性加工性,可通过注塑、挤出、 Transfer molding等工艺成型,用于制造复杂形状的衬里和整体设备,弥补了PTFE难以熔融加工的不足。改性PTFE技术也在发展,通过填充玻璃纤维、碳纤维、石墨、青铜粉、聚苯酯等,改善PTFE的耐磨性、导热性、抗蠕变性和机械强度,适应更高要求的工况。纳米改性PTFE通过引入纳米填料(如纳米二氧化硅、碳纳米管),进一步提高综合性能。导电(抗静电)PTFE通过加入碳黑或碳纤维,赋予衬层导电性,消除静电积累,适用于易燃易爆介质工况。高纯度PTFE通过控制原料和工艺,降低金属离子和有机杂质含量,满足电子半导体等行业对洁净度的要求。氟塑料材料的多样化、高性能化发展,为衬四氟设备在更苛刻工况和更高要求领域的应用提供了材料基础,是衬四氟设备技术进步的重要推动力。淄博松尚复合材料真诚希望与您携手、共创辉煌。吉林耐负压钢衬四氟设备厂
衬四氟设备投入运行后,需建立日常运行监测制度,及时掌握设备运行状态,保证设备安全稳定运行。日常监测内容主要包括:工艺参数监测——定时记录设备内的温度、压力、液位、流量等参数,检查是否在规定范围内,有无异常波动;泄漏监测——定期检查设备法兰、阀门、人孔、接管等密封点有无渗漏,对于剧毒或易燃介质,需设置可燃/有毒气体检测报警仪;振动和噪声监测——对带搅拌装置的反应釜,监测搅拌轴的振动和噪声,判断搅拌和传动系统是否正常;衬层状态监测——通过设备上预留的检查孔、测厚点,定期观察衬层表面状态,有无鼓包、裂纹、变色、减薄等异常;温度应力监测——对于温差较大的工况,监测升降温速率是否控制在允许范围(一般不大于25℃/h),避免温度骤变损伤衬层。运行监测数据需建立台账,定期分析趋势,及时发现异常苗头。对于关键设备,可配置在线监测系统,实现参数的实时采集、记录和报警,提高监测的及时性和准确性。日常运行监测是预防性维护的基础,能有效减少突发故障,延长设备使用寿命。钢衬PE设备价格淄博松尚复合材料设备的引进更加丰富了公司的设备品种,为用户提供了更多的选择空间。
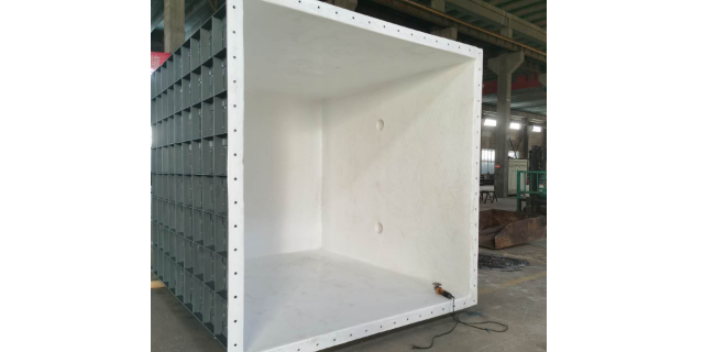
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。
焊接是板衬、缠绕等工艺中连接PTFE衬层的关键技术,焊接质量直接关系到衬里的整体性和耐腐蚀性。PTFE焊接主要采用热风焊,利用高温热风(约420℃)使PFA焊条和PTFE母材表面熔融,在压力下融合形成焊缝。焊接质量控制要点包括:焊前准备——焊条选用与母材相容的PFA焊条,焊条直径根据板厚选择(一般为3至5毫米),焊条表面需清洁无油污;焊接坡口——板缝需加工成V形或X形坡口,坡口角度约60至80度,保证焊条能填满坡口;焊接参数——热风温度控制在400至440℃,焊接速度约100至200毫米每分钟,焊枪角度约45度,施加适当压力使熔融物融合;焊接操作——焊枪沿坡口匀速移动,焊条连续送入,避免中断和接头,焊缝需饱满、略高于母材;多层焊——对于厚板,需进行多层焊接,每层焊完清理后再焊下一层。焊缝常见缺陷包括气孔、虚焊、未熔合、裂纹等,需通过电火花检测和外观检查发现并返修。焊接环境需保持清洁,避免灰尘和油污污染焊缝。焊接人员需经专业培训和考核,持证上岗,保证焊接质量的稳定性和一致性。松尚复合材料在行业的影响力逐年提升。
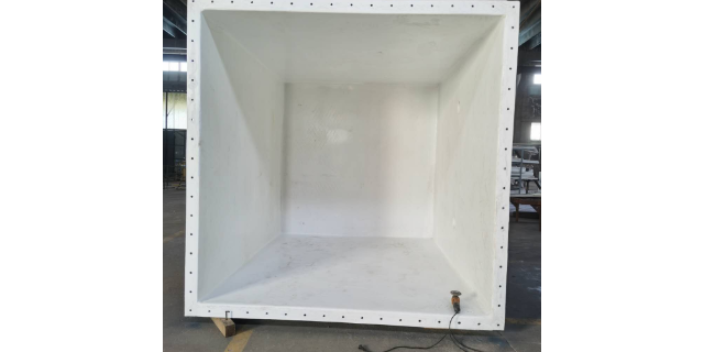
衬四氟设备的质量检验贯穿制造全过程,包括原材料检验、过程检验和成品验收三个环节。原材料检验包括:钢材的化学成分和力学性能复验,PTFE树脂或板材的纯度、密度、拉伸强度等性能检测,粘合剂和焊条的性能检验,确保原材料符合标准要求。过程检验包括:钢壳尺寸和焊缝质量检验,喷砂除锈等级和粗糙度检验,涂胶质量和厚度检验,衬里施工外观和厚度检验,焊接焊缝质量检验,烧结后衬层外观和致密度检验等。成品验收检验包括:外观检查(衬层表面光滑、无气泡、无裂纹、无脱层、色泽均匀)、尺寸测量(衬层厚度、法兰密封面平整度、设备外形尺寸)、电火花检漏(在规定电压下无击穿点)、水压试验或气压试验(在1.25至1.5倍设计压力下保压无渗漏)、真空试验(负压工况下保压无脱层)等。检验依据的标准包括GB/T 25151、HG/T 4093、HG/T 4584等。所有检验数据和结果需记录并存档,建立质量追溯档案。检验合格的设备出具合格证和检验报告,方可出厂交付。对于不合格项,需进行返修并重新检验,直至合格。严格的质量检验体系是保证衬四氟设备可靠性的重要保障。淄博松尚复合材料凭借多年的经验,依托雄厚的科研实力。黑龙江四氟设备加工
松尚设备的引进更加丰富了公司的设备品种,为用户提供了更多的选择空间。吉林耐负压钢衬四氟设备厂
PTFE衬里层对温度骤变较为敏感,急剧的温度变化会在衬层内产生较大的热应力,导致衬层开裂、脱层或法兰翻边处泄漏,因此衬四氟设备的运行需严格控制温度变化速率,做好热冲击防护。温度骤变的常见情形包括:开车时升温过快、停车时降温过快、蒸汽吹扫时高温蒸汽直接接触低温衬层、冷热介质切换等。热冲击防护措施包括:控制升降温速率,一般规定升温速率不大于25℃每小时,降温速率不大于30℃每小时,对于厚壁或大型设备应进一步降低速率;开车前进行预热,使设备和衬层缓慢升温至操作温度附近,再引入工艺物料;停车时缓慢降温,避免直接引入冷介质急冷;蒸汽吹扫或清洗时,控制蒸汽温度和流量,避免高温蒸汽直接冲击衬层,必要时在蒸汽入口设扩散器降低冲击;冷热介质切换时,先排空原介质并用过渡介质(如温水)过渡,再引入新介质。此外,对于易结垢的工况,避免用高温蒸汽或高温水直接冲刷结垢的衬层,应采用化学清洗或温和的机械清洗。严格执行温度控制规程,能有效减少热冲击引起的衬层损伤,延长设备使用寿命。吉林耐负压钢衬四氟设备厂