商机详情 -
东营喷涂四氟设备
聚四氟乙烯的表面能很低,约为18至22毫牛每米,是固体材料中表面能较低的一种,这一特性使其表现出优异的不粘性和自润滑性。大多数液体在PTFE表面难以润湿和铺展,接触角较大,水滴在其表面呈球形滚落,固体物料也难以附着结垢。在化工设备中,低表面能特性使衬四氟设备内壁光滑,介质流动阻力小,不易结垢和挂壁,减少了清理维护频率,保证了介质输送和反应的稳定。对于易结晶、易结垢、高粘度物料的处理,衬四氟设备能有效避免物料在内壁堆积堵塞,维持设备的传热和传质效率。此外,PTFE的低摩擦系数(约为0.04至0.1,是固体材料中较低的)赋予其良好的自润滑性,可用于制作密封件、轴承、导轨等需要减摩的部件。不粘特性还使衬四氟设备在食品、医药等对清洁度要求高的领域应用时,易于清洗消毒,避免物料残留和交叉污染,符合卫生级设备的要求。松尚复合材料欢迎朋友们指导和业务洽谈。东营喷涂四氟设备
聚四氟乙烯因其全氟化的分子结构,具有较为普遍的耐腐蚀范围,能耐受绝大多数酸、碱、盐和有机溶剂的腐蚀,在化工防腐领域应用十分普遍。具体而言,PTFE能耐浓盐酸、浓硫酸、浓硝酸、氢氟酸、磷酸、醋酸等各类酸的腐蚀,能耐氢氧化钠、氢氧化钾、氨水等各类碱的腐蚀,能耐各类盐溶液和有机溶剂的侵蚀,包括醇、酮、醚、酯、芳烃、卤代烃等。然而,PTFE并非防腐材料,仍存在少数例外介质:熔融状态的碱金属(如钠、钾)能与PTFE发生反应,破坏其分子结构;元素氟在高温下能与PTFE反应;某些高温高压下的含氟化合物(如三氟化氯、五氟化氯)也会侵蚀PTFE;此外,在高温下PTFE对某些高浓度强氧化剂和某些有机胺类的耐受性也会下降。在实际选用衬四氟设备时,需根据介质成分、浓度、温度、压力等工况参数,查阅PTFE耐腐蚀数据手册,确认其在具体工况下的适用性,避免因误选导致设备失效和安全事故。内蒙古衬塑管道设备哪家好公司可靠的质量保证体系和经营管理体系,使产品质量日趋稳定。
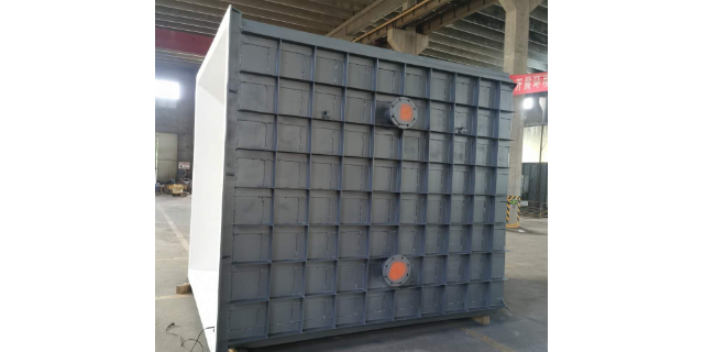
钢壳的制造质量是衬四氟设备的基础,直接影响衬里层的结合质量和设备整体性能。钢壳制造包括钢材下料、卷制成型、焊接组装、无损检测和机械加工等工序。焊接是钢壳制造的关键,需按GB 150和相关焊接标准进行,焊缝需经外观检查和无损检测(射线探伤、超声波探伤等),保证焊缝质量。钢壳内壁的几何形状和表面状态对衬里质量影响很大,内壁需平整光滑,焊缝余高需打磨至与母材齐平,不得有尖角、毛刺、焊瘤等缺陷;法兰翻边口、接管转角等部位需采用圆角过渡(圆角半径一般R≥5毫米),避免尖角刺破或应力集中损伤衬层。表面预处理是衬里施工前的重要工序,对于紧衬、板衬等需粘结的工艺,钢壳内壁需经喷砂除锈至Sa2.5级,表面粗糙度Ra≥50微米,形成均匀的粗糙度锚点,增强粘合剂与钢壳的机械咬合力;喷砂后需及时清理表面灰尘和油污,并在规定时间内完成涂胶施工,防止表面二次污染和氧化。对于松衬、等静压等非粘结工艺,钢壳内壁也需清理干净,去除焊渣、氧化皮和油污,保证衬层贴合平整。钢壳制造完成后,需进行尺寸检验和压力试验,确认钢壳满足设计要求后,方可进行衬里施工。
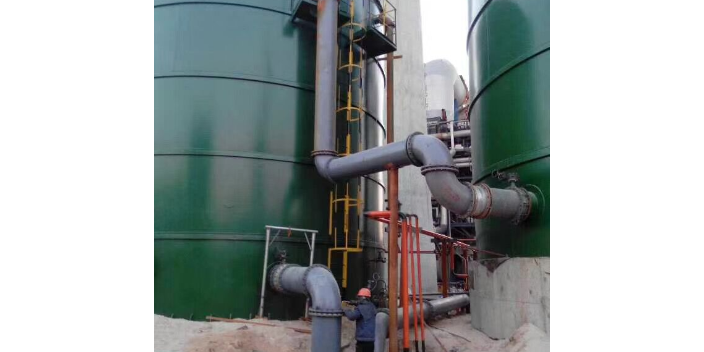
衬四氟塔器是用于精馏、吸收、解吸等气液传质分离过程的钢制复合塔设备,其结构主要由塔体(筒体)、塔顶封头、塔底封头、PTFE防腐衬里层、塔内件、工艺接管和支座等组成。塔体为立式圆筒形,高度可达数十米,直径从几百毫米到数米不等。塔体钢壳采用碳钢或不锈钢,PTFE衬里覆盖塔体内壁,厚度一般为3至8毫米,采用板衬、松衬或等静压工艺施工。塔内件是塔器实现气液传质的关键部件,包括填料(鲍尔环、波纹填料等)、填料支撑板、液体分布器、液体再分布器、除沫器等,全部采用PTFE或填充PTFE制造,以保证耐腐蚀性和介质纯度。塔顶封头设有气相出口、回流口和测温测压口;塔底封头设有液相出口和再沸器接口;塔体中部设有进料口和侧线出料口。所有接管内壁衬覆PTFE。塔器的支座一般采用裙座,支撑整个塔体的重量并承受风载和地震载荷。塔器的整体设计需满足气液传质效率、通量、压降和耐腐蚀要求,塔内件的设计和安装质量直接影响分离效果。衬四氟塔器能处理盐酸、氢氟酸、含氟有机溶剂等强腐蚀性物料,在精细化工、医药、电子化学品等行业应用较多。松尚为客户服务,要做到更好。
烧结是PTFE衬里成型的关键工序,其工艺参数直接影响衬层的致密度、结合强度和使用性能。烧结过程分为升温、保温和冷却三个阶段。升温阶段采用分段升温,典型的升温曲线为:室温→250℃(升温速率50℃/h)保温2小时→320℃保温4小时→370至380℃保温2小时,总烧结时间根据衬层厚度和设备尺寸确定,一般为10至24小时。升温过快会导致PTFE表面先熔融而内部未熔,产生内应力和气泡;升温过慢则效率低、能耗大。保温阶段的目的是使PTFE粉末充分熔融、再结晶,形成致密无孔隙的衬层,保温温度和时间的控制至关重要——温度过低或时间不足会导致衬层致密度不够、孔隙率高、抗渗透性差;温度过高或时间过长会导致PTFE热分解、性能下降。冷却阶段需控制冷却速率,一般采用缓慢冷却(降温速率20至30℃/h),使PTFE均匀结晶,避免因冷却过快产生内应力和开裂。烧结炉需配备精确的温控系统(控温精度±5℃)和测温装置,实时监控炉内温度分布,保证衬层各部位受热均匀。大型设备的烧结需考虑炉膛尺寸和加热功率,保证整体烧结质量。烧结完成后,需对衬层进行外观检查、厚度测量、电火花检测等,验证烧结质量。松尚和客户携手诚信合作,共创辉煌!PTFE设备厂
淄博松尚复合材料诚信、尽责、坚韧。东营喷涂四氟设备
衬层厚度是衬四氟设备防腐性能的重要指标,需在制造过程和成品验收中进行检测。衬层厚度检测方法主要有机械测厚和超声波测厚两种。机械测厚是在衬层施工时,于规定位置预留测厚点,用千分尺或测厚规测量衬层厚度,该方法直接准确,但需在施工中预留测点,适用于过程控制。超声波测厚是利用超声波在PTFE中的传播速度和回波时间计算衬层厚度,该方法无需破坏衬层,可对成品设备的任意位置进行测厚,操作便捷,但需考虑PTFE声学特性和钢壳界面回波的干扰,需用标准试块校准。衬层厚度检测需按一定比例抽测(如每平方米至少测3至5点),覆盖筒体、封头、转角、焊缝等部位,记录各点厚度值。检测标准要求衬层较小厚度不低于设计厚度的90%,平均厚度不低于设计厚度,壁厚公差控制在合理范围内(如等静压工艺±0.3毫米,板衬工艺±0.5毫米)。若发现局部厚度不足,需分析原因并返修补衬,直至厚度达标。衬层厚度检测数据需记录存档,作为设备质量和寿命评估的依据。东营喷涂四氟设备