商机详情 -
菏泽衬塑设备厂家
衬四氟设备就位后,需进行工艺管道的连接,管道连接质量直接影响设备的密封性和运行安全。管道连接主要采用法兰连接和焊接(对钢制管道)两种方式。法兰连接是衬四氟设备常用的连接方式,安装时需注意:法兰密封面需清洁干净,无划伤、锈蚀和异物;密封垫片选用与介质和工况相适应的耐腐蚀垫片,如PTFE包覆垫片、膨胀PTFE垫片、金属环垫等,垫片尺寸与法兰密封面匹配,不得错位;螺栓需对称均匀拧紧,分2至3次逐步达到规定扭矩,避免因受力不均导致法兰变形或密封失效;拧紧后需检查法兰间隙均匀、螺栓外露长度一致。对于钢制工艺管道与衬四氟设备的焊接连接,需注意焊接热影响对衬层的损伤,焊接时需采取隔热措施(如焊接时设备内部充水冷却、焊接部位远离衬层等),防止焊接高温传导至衬层造成衬层过热老化或脱层。管道连接还需考虑热膨胀补偿,在适当位置设置波纹膨胀节或自然补偿弯,吸收管道热膨胀,避免热应力传递至设备法兰造成泄漏。管道连接完成后,需进行系统压力试验,确认各连接点密封可靠。松尚品牌价值不断提升。菏泽衬塑设备厂家
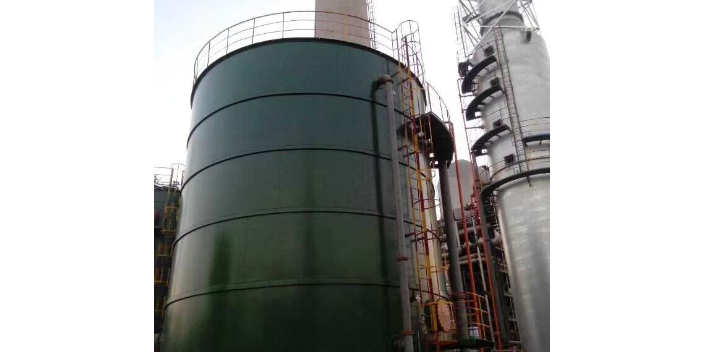
电火花检漏是衬四氟设备衬里层针眼、裂纹等缺陷检测的主要方法,其原理是利用高压电火花在衬层表面扫描,当遇到衬层存在针眼或薄弱点时,高压电击穿缺陷处产生火花放电,同时报警提示缺陷位置。电火花检漏仪由高压发生器、探头和报警装置组成,检测时将探头(毛刷或导电橡胶)沿衬层表面移动,探头与钢壳之间施加一定电压(根据衬层厚度选择,一般为每毫米5至10千伏,如3毫米衬层用15至30千伏),探头移动速度不超过50毫米每秒。检测标准要求衬层在规定电压下无击穿放电现象,即为合格;若发现击穿点,需标记位置并进行返修补焊,返修后重新检测。电火花检漏具有检测灵敏度高、操作简便、可现场检测等优点,能发现肉眼难以察觉的微小针眼和裂纹,是衬四氟设备出厂检验和定期检验的关键项目。检测时需注意:衬层表面需干燥清洁,避免水分和油污影响检测;检测电压需根据衬层厚度合理选择,电压过低会漏检,电压过高可能击穿合格衬层;检测需覆盖全部衬层表面,包括焊缝、转角、翻边等薄弱部位;检测人员需做好绝缘防护,防止高压触电。青海喷涂四氟设备批发松尚倾城服务,确保质量无后顾之忧。
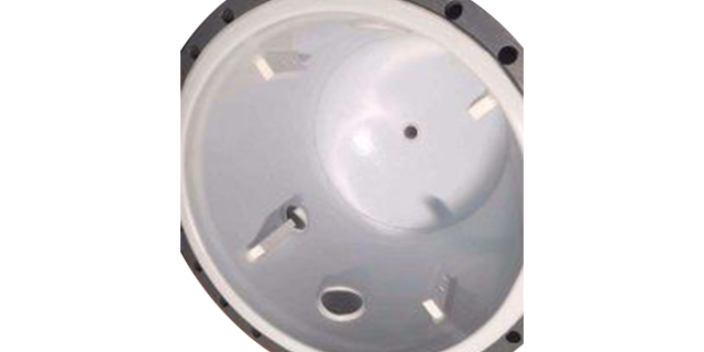
衬四氟设备的质量检验贯穿制造全过程,包括原材料检验、过程检验和成品验收三个环节。原材料检验包括:钢材的化学成分和力学性能复验,PTFE树脂或板材的纯度、密度、拉伸强度等性能检测,粘合剂和焊条的性能检验,确保原材料符合标准要求。过程检验包括:钢壳尺寸和焊缝质量检验,喷砂除锈等级和粗糙度检验,涂胶质量和厚度检验,衬里施工外观和厚度检验,焊接焊缝质量检验,烧结后衬层外观和致密度检验等。成品验收检验包括:外观检查(衬层表面光滑、无气泡、无裂纹、无脱层、色泽均匀)、尺寸测量(衬层厚度、法兰密封面平整度、设备外形尺寸)、电火花检漏(在规定电压下无击穿点)、水压试验或气压试验(在1.25至1.5倍设计压力下保压无渗漏)、真空试验(负压工况下保压无脱层)等。检验依据的标准包括GB/T 25151、HG/T 4093、HG/T 4584等。所有检验数据和结果需记录并存档,建立质量追溯档案。检验合格的设备出具合格证和检验报告,方可出厂交付。对于不合格项,需进行返修并重新检验,直至合格。严格的质量检验体系是保证衬四氟设备可靠性的重要保障。
衬四氟设备安装完成后,需进行调试和试运行,验证设备性能和系统可靠性。调试内容包括:单机调试——检查设备本体及附件的安装质量,手动盘车检查搅拌装置转动是否灵活(对反应釜),检查阀门启闭是否正常,仪表是否校验合格;系统调试——与工艺管道、电气、仪表系统联动,检查系统的协调性和控制功能;水运行(或惰性介质运行)——以水或惰性介质代替工艺物料进行试运行,检验设备的密封性、搅拌效果、传热效果、自控系统的稳定性,运行参数(温度、压力、流量、液位)是否达到设计要求。试运行需缓慢升压升温,分阶段进行,每阶段稳定运行一定时间,确认无异常后再进入下一阶段。运行中需重点监测:设备有无渗漏、异响、振动过大;衬层有无起鼓、脱层迹象(通过设备上的检查孔或测点观察);法兰密封点有无泄漏;搅拌电流是否正常;温度、压力是否在控制范围内。试运行中如发现异常,需立即停机检查,排除故障后再继续。试运行达到设计要求并稳定运行规定时间后,方可正式投入工艺物料运行。调试和试运行的数据需记录存档,作为设备验收和运行维护的依据。松尚品质好、服务好、客户满意度高。
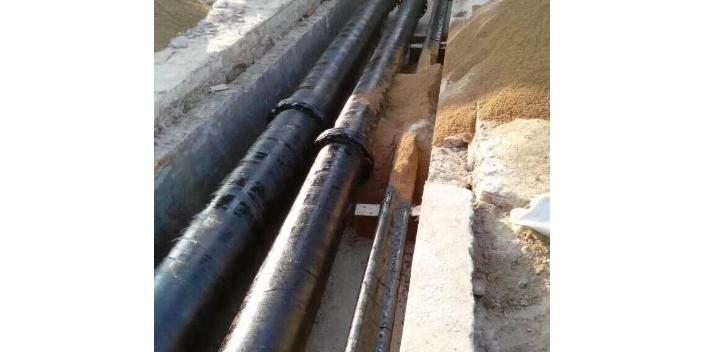
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。松尚复合材料品质好、服务好、客户满意度高。浙江钢衬四氟设备厂家
淄博松尚复合材料交通便利,地理位置优越。菏泽衬塑设备厂家
PTFE衬里层对温度骤变较为敏感,急剧的温度变化会在衬层内产生较大的热应力,导致衬层开裂、脱层或法兰翻边处泄漏,因此衬四氟设备的运行需严格控制温度变化速率,做好热冲击防护。温度骤变的常见情形包括:开车时升温过快、停车时降温过快、蒸汽吹扫时高温蒸汽直接接触低温衬层、冷热介质切换等。热冲击防护措施包括:控制升降温速率,一般规定升温速率不大于25℃每小时,降温速率不大于30℃每小时,对于厚壁或大型设备应进一步降低速率;开车前进行预热,使设备和衬层缓慢升温至操作温度附近,再引入工艺物料;停车时缓慢降温,避免直接引入冷介质急冷;蒸汽吹扫或清洗时,控制蒸汽温度和流量,避免高温蒸汽直接冲击衬层,必要时在蒸汽入口设扩散器降低冲击;冷热介质切换时,先排空原介质并用过渡介质(如温水)过渡,再引入新介质。此外,对于易结垢的工况,避免用高温蒸汽或高温水直接冲刷结垢的衬层,应采用化学清洗或温和的机械清洗。严格执行温度控制规程,能有效减少热冲击引起的衬层损伤,延长设备使用寿命。菏泽衬塑设备厂家