商机详情 -
吉林衬氟设备生产厂家
制药行业对设备材质的耐腐蚀性和洁净度要求高,衬四氟设备在制药生产中得到较多应用。在原料药生产中,许多反应和分离过程涉及强酸、强碱和有机溶剂,如氯化、酯化、水解、成盐等反应常用盐酸、硫酸、氢氧化钠等强腐蚀性试剂,衬四氟反应釜能耐受这些介质的腐蚀,且PTFE化学性质稳定,不与药物反应、不释放杂质,保证药品质量。在溶剂回收和精馏工序,衬四氟塔器能耐受有机溶剂和酸性气体的腐蚀,实现溶剂的高效回收。在制药用水和纯化水系统,衬四氟储罐和管道用于储存和输送纯化水和注射用水,PTFE不污染水质,符合药品生产质量管理规范(GMP)要求。此外,PTFE符合FDA 21 CFR 177.1550食品级认证,可用于直接接触药物和辅料的场合。衬四氟设备在制药行业的应用还需满足易清洗、无死角、表面光滑等卫生要求,设备设计需符合卫生级标准,便于清洗消毒,避免物料残留和交叉污染。衬四氟设备以其耐腐蚀、不污染、易清洗的特点,满足制药行业的特殊要求,在原料药、制剂、生物制药等领域应用普遍。淄博松尚复合材料品质好、服务好、客户满意度高。吉林衬氟设备生产厂家
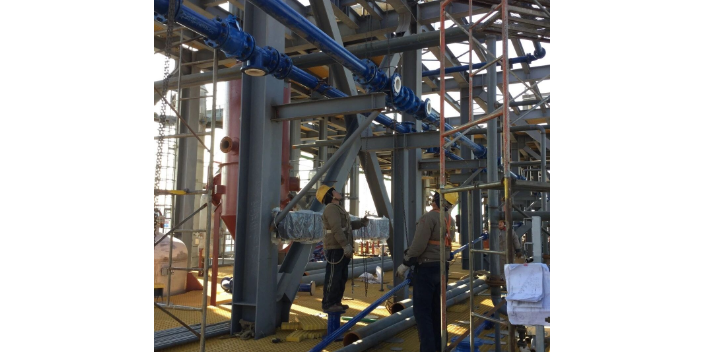
标准化和规范化是衬四氟设备行业健康发展的重要保障。目前,国内已形成较为完善的衬四氟设备标准体系,包括基础标准(GB 150压力容器)、衬里技术标准(GB/T 25151化工设备衬里技术条件)、产品标准(HG/T 4093氟塑料衬里设备、HG/T 4584氟塑料衬里管道、HG/T 3704氟塑料衬里阀门等)、检测标准(电火花检漏、压力试验等)和验收规范等,覆盖了衬四氟设备的设计、制造、检验、验收和使用等各环节。这些标准的实施,规范了行业生产,提高了产品质量的统一性和可靠性。然而,随着技术发展和应用拓展,标准体系也需不断完善——如针对新型氟塑料材料(PFA、ETFE等)衬里的标准需补充,针对大型设备现场衬里的施工验收规范需细化,针对高洁净度工况的衬四氟设备标准需建立。行业内的优势企业积极参与标准的制修订工作,推动标准与国际接轨(如参考ASME、DIN等国际标准),提高国内标准的先进性和适用性。此外,行业质量认证体系(如特种设备制造许可证、ISO质量体系认证等)的推行,促进了企业质量管理水平的提升。标准化和规范化的持续推进,将有助于提高衬四氟设备行业的整体水平,保障设备质量和使用安全,推动行业持续健康发展。安徽钢衬PTFE设备定制淄博松尚复合材料生产的产品受到用户的一致称赞。
紧衬工艺也称粘结衬里工艺,是在对钢壳进行喷砂除锈等表面处理后,涂刷耐高温粘合剂,将活化处理后的PTFE板材紧密粘结于钢壳内壁,使衬层与钢壳形成牢固结合的衬里方法。紧衬工艺的关键在于PTFE表面的活化处理和粘合剂的选择。由于PTFE表面能很低,普通粘合剂难以润湿和粘结,需采用钠-萘络合物化学处理、等离子处理或辐射接枝等方法对PTFE表面进行活化,引入极性基团,提高表面能和粘结力。粘合剂通常选用改性环氧、酚醛、聚氨酯等耐高温、耐腐蚀胶粘剂,粘结强度可达5至10兆帕以上。紧衬工艺的优势在于衬层与钢壳结合紧密,传热较好,抗负压性能优于松衬,适用于有一定负压和温度波动的工况。紧衬工艺的局限在于粘合剂层成为衬里结构的薄弱环节,在高温或强腐蚀介质长期作用下,粘合剂可能老化、失效,导致衬层脱层;此外,紧衬工艺对钢壳表面处理和施工环境要求较高,大面积施工时易产生气泡、空鼓等缺陷,需严格把控施工质量。
粘结强度是衡量紧衬和板衬工艺中PTFE衬层与钢壳结合牢固程度的重要指标,粘结强度不足会导致衬层脱层、起鼓,影响设备使用寿命。粘结强度检测方法主要有拉伸法和剪切法。拉伸法(按ASTM D4541等标准)是将衬层与钢壳粘结的试样,用夹具拉伸至衬层与钢壳分离,记录较大拉力,计算粘结强度(兆帕),要求粘结强度不低于5兆帕(部分高标准要求达10兆帕以上)。剪切法是测量衬层在剪切力作用下的抗剪强度。检测可在工艺评定阶段制备试样进行,也可在设备制造时预留工艺试板检测。粘结强度受多种因素影响:PTFE表面活化处理质量(活化越充分,粘结强度越高)、粘合剂种类和性能(耐高温、耐腐蚀粘合剂粘结强度高)、钢壳表面处理质量(喷砂Sa2.5级、粗糙度Ra≥50微米利于粘结)、涂胶工艺(涂胶均匀、厚度合适、固化充分)、施工环境(温度、湿度适宜)等。粘结强度检测是评定衬里工艺合理性和施工质量的重要手段,检测结果达不到要求时,需分析原因,改进工艺或更换材料,重新评定直至达标。松尚复合材料深受各界客户好评及厚爱。
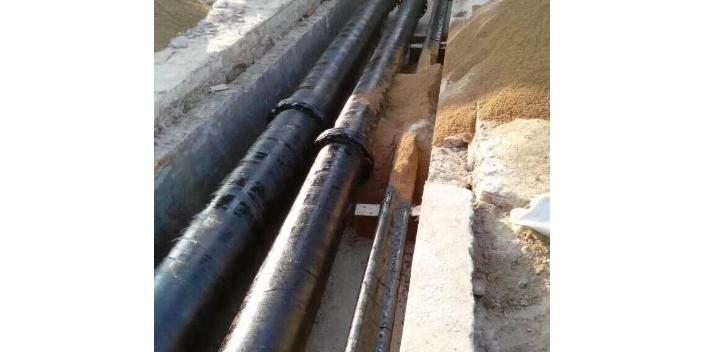
衬层厚度是衬四氟设备防腐性能的重要指标,需在制造过程和成品验收中进行检测。衬层厚度检测方法主要有机械测厚和超声波测厚两种。机械测厚是在衬层施工时,于规定位置预留测厚点,用千分尺或测厚规测量衬层厚度,该方法直接准确,但需在施工中预留测点,适用于过程控制。超声波测厚是利用超声波在PTFE中的传播速度和回波时间计算衬层厚度,该方法无需破坏衬层,可对成品设备的任意位置进行测厚,操作便捷,但需考虑PTFE声学特性和钢壳界面回波的干扰,需用标准试块校准。衬层厚度检测需按一定比例抽测(如每平方米至少测3至5点),覆盖筒体、封头、转角、焊缝等部位,记录各点厚度值。检测标准要求衬层较小厚度不低于设计厚度的90%,平均厚度不低于设计厚度,壁厚公差控制在合理范围内(如等静压工艺±0.3毫米,板衬工艺±0.5毫米)。若发现局部厚度不足,需分析原因并返修补衬,直至厚度达标。衬层厚度检测数据需记录存档,作为设备质量和寿命评估的依据。松尚获得市场的。福建钢衬PO设备价格
淄博松尚复合材料有限公司为客户服务,要做到更好。吉林衬氟设备生产厂家
模压与等静压成型工艺是将聚四氟乙烯树脂粉末填充于模具与钢体(或芯棒)之间的间隙,通过加压使粉末致密成型,再经高温烧结(约380℃)使PTFE熔融再结晶,形成无缝整体衬里的工艺方法。模压工艺采用单向或双向加压,适用于形状规则、尺寸适中的管件、弯头、三通等;等静压工艺利用液体介质均匀传压的特性,从各个方向对粉料施加均等压力,使衬层密度均匀、壁厚一致,适用于大口径管道、复杂形状设备和大型储罐的衬里。等静压成型的衬层密度较模压法提高约15%,抗渗透性更好,壁厚公差可控制在±0.3毫米以内,能稳定应对-0.098兆帕的极限真空负压工况,有效解决了负压下衬层起鼓脱落的难题。等静压工艺是目前衬氟管道和储罐成型中较为先进的工艺,其衬层无拼接焊缝,耐正负压性能优异,但设备投资大、生产成本较高,主要应用于对衬里质量要求较高的场合。烧结工序是模压和等静压工艺的关键环节,需按照分段升温曲线(如250℃保温、320℃保温、370℃保温)严格控制温度和保温时间,保证PTFE充分熔融再结晶,形成无孔隙致密衬层。吉林衬氟设备生产厂家