商机详情 -
吉林滚涂四氟设备批发
在真空或负压工况下,衬四氟设备的PTFE衬里层承受外部大气压的作用,存在被压瘪、起鼓、脱层的风险,衬层的稳定性是负压设备设计的重点。衬层抗负压能力取决于衬层厚度、衬层与钢壳的结合方式、衬层背面支撑结构等因素。松衬设备由于衬层与钢壳无粘结,抗负压能力较弱,一般只适用于常压或微正压工况,负压工况下需在衬层背面设置金属支撑骨架(支撑环、支撑筒)或采用紧衬、等静压工艺。紧衬设备依靠粘合剂将衬层与钢壳结合,抗负压能力优于松衬,但粘合剂的长期可靠性影响负压稳定性。等静压设备衬层与钢壳通过烧结回弹贴合,结合紧密,抗负压能力较强,能稳定应对-0.098兆帕的极限真空。设计中需根据负压值进行衬层稳定性校核,计算衬层的临界失稳压力,保证其大于实际负压并有一定安全裕量。对于高真空工况,可采用以下措施提高衬层稳定性:增加衬层厚度、设置支撑骨架、采用等静压或紧衬工艺、在衬层与钢壳之间设置排气/泄压通道、限制设备高度等。此外,运行中应避免负压骤变和超限,配置真空破坏阀或压力平衡装置,防止衬层因负压过大而失效。淄博松尚复合材料有限公司诚信、尽责、坚韧。吉林滚涂四氟设备批发
衬四氟设备的吊装需遵循规范的吊装作业程序,保证设备和人员安全。吊装前需制定吊装方案,明确吊装设备的规格(吊车吨位、吊索具等)、吊装路线、吊点和吊装步骤。吊装时需使用设备设计规定的吊耳或吊点,严禁在接管、法兰、人孔等部位直接起吊,避免这些部位受力损坏。吊索与设备的接触部位需用软质材料(橡胶垫、木块等)隔离,防止钢索直接接触衬层或法兰密封面造成划伤。对于大型设备,需采用平衡梁多点吊装,保证设备起吊平稳,避免倾斜和摆动。吊装过程中需有专人指挥,信号统一明确,操作平稳缓慢,避免冲击和碰撞。设备就位时,需核对安装基准线和标高,缓慢下放至基础上,调整设备水平度和垂直度(立式设备垂直度允差一般为1/1000,卧式设备水平度允差一般为1/1000),找正后拧紧地脚螺栓。对于衬四氟塔器等高大设备,吊装还需考虑风载影响,选择适宜的天气条件(风力不大于5级)进行吊装。设备就位后,需检查衬层有无吊装造成的损伤,确认无误后方可进行管道连接和调试。吉林钢衬塑设备厂家淄博松尚复合材料倾城服务,确保产品质量无后顾之忧。
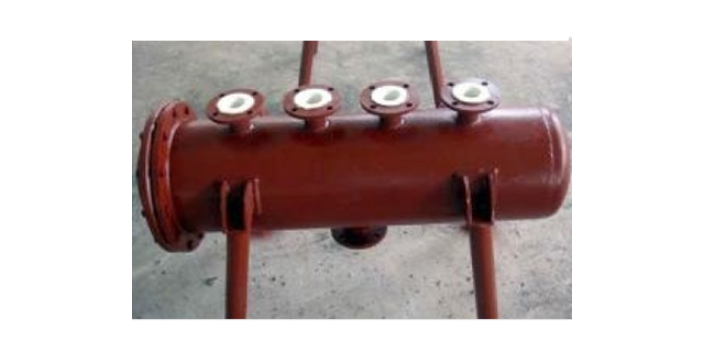
板衬工艺是将PTFE板材(厚度一般为3至8毫米)经表面活化处理后,用耐高温粘合剂粘贴于钢壳内壁,板材之间的接缝采用PFA(可熔性聚四氟乙烯)焊条通过热风焊接密封,形成连续完整衬里的工艺方法。板衬工艺适用于大型储罐、反应釜、塔器等大容积设备的衬里,能定制较厚的衬层(可达8毫米以上),满足高腐蚀裕量要求。板衬工艺的关键技术在于PTFE板材的焊接,由于PTFE熔融粘度高,难以像普通热塑性塑料那样直接焊接,需采用的四氟焊枪,在高温热风(约420℃)下使PFA焊条和PTFE板材表面熔融,施加一定压力使熔融物融合,冷却后形成焊缝。焊接质量直接影响衬里的整体性和耐腐蚀性,焊接时需控制热风温度、焊接速度和压力,保证焊缝饱满、无气孔、无虚焊。焊缝需经电火花检测验证无针眼击穿。板衬工艺的优势在于可适配大型和非标设备,衬层厚度可调,施工灵活;局限在于存在焊缝,焊缝处是衬里的薄弱部位,在高温和强腐蚀介质长期作用下,焊缝可能老化、开裂,需定期检测维护。对于无法运输的大型设备,板衬工艺还可实施现场施工,减少了物流运输成本。
衬四氟反应釜是用于进行腐蚀性物料化学反应的钢制复合反应设备,其结构相对复杂,主要由釜体(含筒体和封头)、PTFE防腐衬里层、搅拌装置、传动装置、传热装置、密封装置和工艺接管等组成。釜体一般采用碳钢或不锈钢制造,设计压力和设计温度根据工艺要求确定,常见设计压力为常压至1.6兆帕,设计温度为-20℃至200℃。PTFE衬里层覆盖釜体内壁、搅拌桨、挡板等所有与物料接触的表面,厚度一般为3至5毫米。搅拌装置由搅拌轴和搅拌桨组成,搅拌桨常采用锚式、框式、桨式或推进式,桨叶表面衬覆PTFE或整体采用PTFE/填充PTFE制造。传动装置由电机、减速机和联轴器组成,提供搅拌动力。传热装置一般采用夹套结构,夹套内通入蒸汽、导热油或冷却水,通过釜壁传热;对于需精确控温的反应,可增设内部盘管。密封装置采用机械密封或填料密封,密封材料选用耐腐蚀的PTFE或填充PTFE。工艺接管包括进料口、出料口、回流口、测温口、测压口、取样口等,接管内壁衬覆PTFE。反应釜的整体结构需保证搅拌均匀、传热良好、密封可靠、耐腐蚀,满足化学反应工艺的要求。淄博松尚复合材料一切从实际出发、注重实质内容。
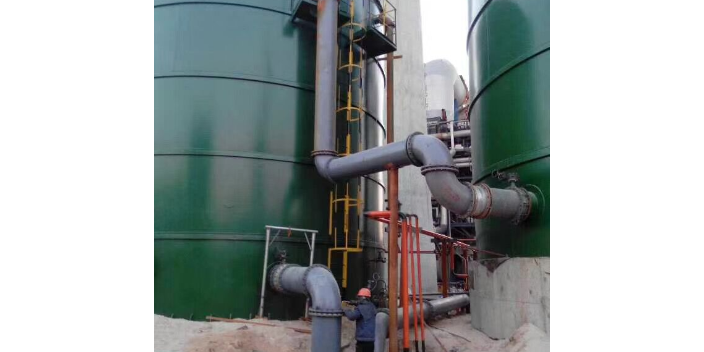
模压与等静压成型工艺是将聚四氟乙烯树脂粉末填充于模具与钢体(或芯棒)之间的间隙,通过加压使粉末致密成型,再经高温烧结(约380℃)使PTFE熔融再结晶,形成无缝整体衬里的工艺方法。模压工艺采用单向或双向加压,适用于形状规则、尺寸适中的管件、弯头、三通等;等静压工艺利用液体介质均匀传压的特性,从各个方向对粉料施加均等压力,使衬层密度均匀、壁厚一致,适用于大口径管道、复杂形状设备和大型储罐的衬里。等静压成型的衬层密度较模压法提高约15%,抗渗透性更好,壁厚公差可控制在±0.3毫米以内,能稳定应对-0.098兆帕的极限真空负压工况,有效解决了负压下衬层起鼓脱落的难题。等静压工艺是目前衬氟管道和储罐成型中较为先进的工艺,其衬层无拼接焊缝,耐正负压性能优异,但设备投资大、生产成本较高,主要应用于对衬里质量要求较高的场合。烧结工序是模压和等静压工艺的关键环节,需按照分段升温曲线(如250℃保温、320℃保温、370℃保温)严格控制温度和保温时间,保证PTFE充分熔融再结晶,形成无孔隙致密衬层。松尚品牌价值不断提升。湖北钢衬塑设备
淄博松尚复合材料团结、创新、合作、共赢。吉林滚涂四氟设备批发
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。吉林滚涂四氟设备批发