商机详情 -
广东数控深孔钻零售
深孔钻维护保养干货,延长寿命、保障精度深孔钻的高效运行,离不开科学维护。每日需检查切削液过滤系统(滤芯压差>0.2MPa 时更换),防止杂质进入主轴;每周校准导套同轴度(偏差>0.02mm 时调整),保证钻头入钻精度;每月检测主轴跳动(径向跳动>0.005mm 时,需重新动平衡);每季度更换丝杆润滑脂(选用 NLGI 2 级高温润滑脂)。重点维护刀具检测装置(如对刀仪,精度校准周期≤15 天),避免刀具磨损导致加工偏差。合理维护可让深孔钻寿命延长 30%,加工精度长期稳定在 ±0.02mm 内,为企业降本增效。深孔钻的钻尖形状影响钻孔的切入性能和定心精度。广东数控深孔钻零售
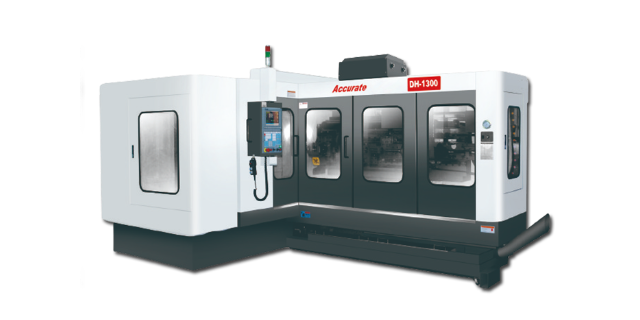
深孔钻的自动化生产线集成可大幅提升生产效率和一致性,典型配置包括:数控深孔钻床、自动上下料机器人、工件定位系统、在线检测装置和控制系统。通过工业以太网实现设备间数据交互,通信周期≤1ms,确保生产节拍同步。生产线可实现多品种、小批量柔性生产,通过快速换刀系统(换刀时间≤10 秒)和参数调用功能,实现不同零件的快速切换。某工程机械厂的深孔加工自动化生产线投入使用后,生产效率提升 80%,人均产值提高 2 倍,产品一致性(尺寸公差波动)控制在 0.01mm 以内,提升市场竞争力。广东卧式深孔钻深孔钻加工时需选用合适的切削参数,以保证加工质量。
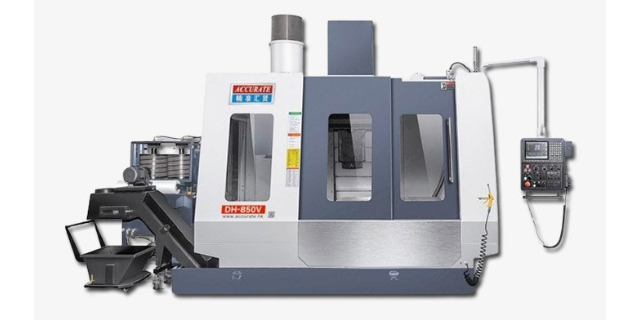
深孔钻的切削参数直接影响加工质量和效率,需根据材料硬度、孔径深度和刀具材质合理设定。加工 45# 钢时,高速钢枪钻的切削速度宜控制在 20-30m/min,进给量 0.05-0.1mm/r;加工 Cr12MoV 等模具钢(硬度 HRC50-55),需选用硬质合金枪钻,切削速度降至 10-15m/min,进给量 0.03-0.08mm/r,避免刀具过快磨损。对于长径比>50:1 的超深孔,应采用分级进给策略,每进给 5-10 倍直径长度,暂停 0.5-1 秒,让切削液充分冷却和排屑。切削液浓度需根据材料调整,加工铸铁时浓度 8%-10%,加工铝合金时浓度 5%-8%,确保润滑和冷却效果。某机械加工厂通过参数优化,深孔加工的刀具寿命延长 2 倍,加工效率提升 25%。
不同材质的深孔加工特性差异,需采取针对性对策。加工铝合金(如 6061)时,易产生粘刀和积屑瘤,需采用大前角(15°-20°)刀具,切削速度 80-100m/min,进给量 0.1-0.2mm/r,切削液选用低浓度乳化液(5%-8%);加工不锈钢(如 304)时,材料韧性大,切屑不易断裂,需采用断屑槽刀具,切削速度 30-50m/min,进给量 0.08-0.15mm/r,切削液含硫系极压添加剂,增强断屑效果;加工铸铁(如 HT300)时,粉尘多,需加强过滤,刀具选用硬质合金(YG8),切削速度 50-70m/min,进给量 0.15-0.25mm/r。某通用机械厂针对不同材质调整工艺后,深孔加工的综合效率提升 30%,刀具寿命延长 25%。双轴深孔钻可同时加工两个深孔,提高加工效率。
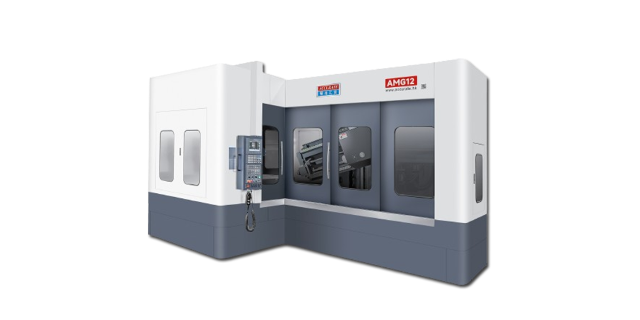
在精密制造领域,深孔钻作为专门用于加工深径比大于 10 的孔类零件的设备,其技术精度直接影响着下游产业的产品质量。精密机械公司研发的深孔棒材深孔钻,针对长条形棒材的深孔加工需求,采用分段式进给控制技术,在保证钻孔垂直度的同时,有效降低了材料因长时间切削产生的热变形。这种设备广泛应用于液压活塞杆、模具导柱等零件的加工,其稳定的性能让每毫米进给量的误差控制在行业的范围内,为客户提供了可靠的加工解决方案。小型深孔钻的设计理念,源于对精密小零件加工场景的深度洞察。精密机械推出的该系列设备,体积紧凑却集成了高精度主轴和智能冷却系统,特别适合医疗器械中的细小管件、航空航天领域的微型轴类零件加工。设备采用模块化结构设计,不*节省了车间占地面积,更便于后期的维护与功能升级。通过优化刀具路径算法,其加工效率较传统设备提升明显,同时保持了孔壁的光滑度,满足了精密仪器对零件表面质量的严苛要求。深孔钻的控制系统可实时监控加工状态并反馈调整。上海五轴深孔钻按需设计
外排屑深孔钻利用高压冷却液将切屑从外部排出,结构简单。广东数控深孔钻零售
在精确机械公司的生产车间里,深孔棒材深孔钻正以稳定的姿态完成着一道道精密加工工序。这款设备针对长条形棒材的深孔加工需求设计,凭借精确的进给控制和冷却系统,能在保证孔壁光滑度的同时,将孔深与孔径的精度控制在微米级范围内。操作台上的数字显示屏实时跳动着各项参数,操作人员只需根据材料特性预设程序,设备便能自主完成从定位到钻孔的全流程,既减少了人工干预带来的误差,又提升了批量生产的一致性,充分体现了公司对高质量加工标准的坚守。广东数控深孔钻零售