商机详情 -
江苏卧式深孔钻设备
深孔钻加工精度控制的要点深孔钻加工精度受机床精度、刀具磨损、切削参数等影响。机床主轴跳动要控制在极小范围,保证钻头稳定进给;刀具磨损会导致孔径变化、孔直线度偏差,需实时监测;切削参数中,进给量、转速匹配不当易引发振动,影响精度。应用时,加工高精度深孔(如航空航天部件),采用在线检测系统,实时反馈精度数据。发展上,精度控制向数字化、自适应发展,系统自动调整参数补偿误差。维护时,定期校准机床几何精度,如导轨平行度、主轴垂直度,为精度控制提供基础保障。卧式深孔钻便于加工大型工件的深孔,稳定性好。江苏卧式深孔钻设备
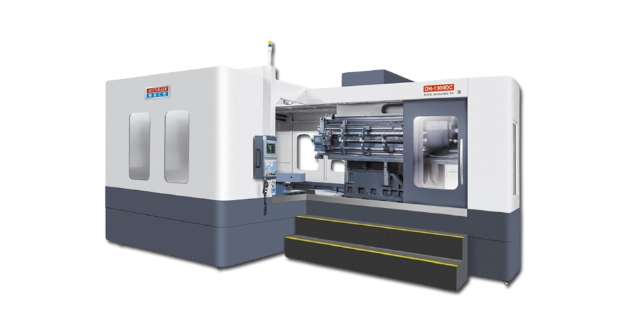
深孔钻的磨损监测对保证加工质量和降低成本至关重要,方法包括:离线检测,定期测量刀具尺寸(如切削刃磨损量、钻杆直径),当磨损量超过 0.2mm 时,及时更换或重磨;在线监测,通过安装在主轴上的力传感器,实时监测切削力变化,当切削力超过初始值的 30% 时,发出磨损预警;振动监测,通过加速度传感器采集切削振动信号,分析频谱特征,识别刀具磨损状态(如后刀面磨损的特征频率)。建立刀具寿命数据库,记录不同材料、参数下的刀具寿命,优化换刀周期。某汽车零部件厂采用磨损监测系统后,刀具过度磨损导致的废品率从 8% 降至 2%,刀具成本降低 15%。常州五轴深孔钻生产厂家深孔钻的冷却系统能有效降低切削温度,提高刀具寿命。
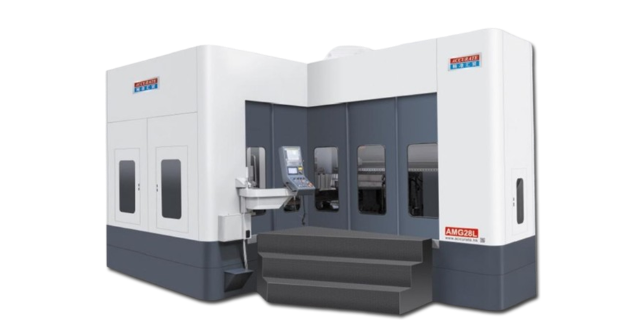
模具深孔加工,精度与效率如何兼得?模具制造中,冷却水道的深孔加工直接影响塑件质量与生产周期。一套汽车保险杠模具,需加工数百个直径 6mm、深度 500mm 的冷却孔,孔间距误差需≤0.1mm,否则会导致塑件冷却不均、变形。深孔钻采用双导套定位技术,确保钻头入钻精度;搭配振动抑制系统(监测切削振动频率,自动调整进给),可加工出 Ra≤1.6μm 的孔壁,让冷却液流动阻力降低 20%。同时,模块化刀库支持多规格钻头快速切换,满足复杂模具的深孔、斜孔、交叉孔加工需求,帮助模具企业缩短 30% 的交付周期,成为模具制造的 “必备武器”。
七轴双螺杆角度深孔钻是精密机械技术实力的集中体现,尤其适用于双螺杆这类复杂曲面工件的角度深孔加工。它通过七个坐标轴的精密联动,能准确追踪螺杆表面的螺旋轨迹,在预设的角度位置完成深孔钻制。设备搭载的高精度测量系统能实时监测加工位置,一旦出现微小偏差便会自动修正,确保每个孔的位置精度和角度精度都符合设计要求。这种对复杂工件加工需求的准确响应,彰显了公司在高级深孔加工设备研发上的深厚积累。七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。深孔钻的切削热管理对加工精度和刀具寿命至关重要。
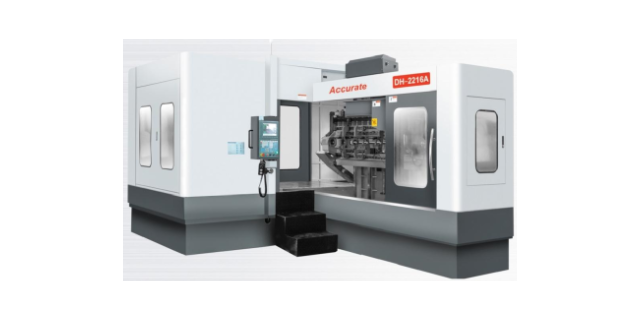
深孔钻的刀具材料需根据加工材料和精度要求选择,高速钢(如 W18Cr4V)适合加工低碳钢、铝合金等塑性材料,成本低但耐磨性较差,适合中小批量生产;硬质合金(如 WC-Co 合金)硬度高(HRC89-92),耐磨性好,适合加工高强度钢、铸铁等,可提高切削速度 2-3 倍;陶瓷刀具(如 Al₂O₃基陶瓷)耐高温性能优异(可达 1200℃),适合加工高温合金,但脆性大,需慎用;立方氮化硼(CBN)刀具硬度仅次于金刚石,适合加工 HRC50 以上的淬硬钢,寿命是硬质合金的 10-20 倍。某汽车齿轮厂加工 20CrMnTi 渗碳淬火齿轮(HRC58-62)的深孔时,采用 CBN 刀具后,单件加工时间从 4 分钟缩短至 1 分钟,刀具更换频率从每班次 3 次降至 1 次。深孔钻的刀具涂层技术不断发展,提升刀具综合性能。无锡国产深孔钻床
深孔钻的主轴转速调节范围广,适应不同材料和孔径加工。江苏卧式深孔钻设备
航空航天领域的深孔加工(如发动机轴类零件、导弹舱体深孔)要求较高,孔径公差通常为 IT5-IT6 级,直线度≤0.05mm/m,表面粗糙度 Ra≤0.8μm,且需无裂纹、无氧化层。加工材料多为钛合金(TC4)、高温合金(GH4169)等难加工材料,需采用深孔钻系统。刀具选用超细晶粒硬质合金或 CBN 材料,切削速度 5-15m/min,进给量 0.02-0.05mm/r,切削液采用油基切削液(含极压添加剂),压力 25-30MPa。加工过程中,需进行实时在线检测,采用光纤探头测量孔径和直线度,确保符合要求。某航空发动机厂加工 TC4 钛合金深孔(直径 12mm,深度 1200mm)时,采用上述工艺后,产品合格率从 70% 提升至 95%,满足发动机的严苛使用要求。江苏卧式深孔钻设备