商机详情 -
浙江六轴深孔钻直销
深孔钻的刀具寿命管理系统应用刀具寿命管理系统通过采集切削参数、振动数据、电流信号等,预测刀具剩余寿命,提前预警更换。应用于深孔钻加工,可避免因刀具突然失效影响加工进度、损坏工件。发展中,该系统与数控系统深度融合,实现刀具寿命精细管理。维护时,要保证数据采集传感器正常,定期校准预测模型,根据加工材质、工艺变化,更新刀具寿命数据库,确保系统准确有效。深孔钻在农业机械部件加工的作用农业机械如拖拉机发动机缸体、播种机传动部件,深孔加工保障油路、水路畅通,提升机械性能与可靠性。农业机械生产批量大、成本控制严,深孔钻需高效、稳定且性价比高。发展中,农业机械向智能化发展,部件精度要求提升,深孔钻适配升级需求。维护时,考虑农业机械加工环境相对简陋,加强机床防护,定期清理灰尘、杂质,检查切削液过滤,保证设备在恶劣环境下正常运行。可伸缩深孔钻钻杆能根据加工深度灵活调整长度。浙江六轴深孔钻直销
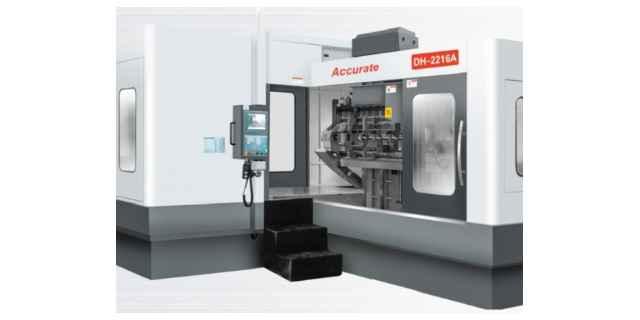
对于高精度深孔(IT6 级以上),需在钻孔后进行铰削加工,进一步提升精度和表面质量。深孔铰刀采用多刃结构(3-6 刃),材质为硬质合金或高速钢,刃带宽度 0.1-0.2mm,确保导向平稳。铰削余量通常为 0.05-0.15mm,切削速度 5-10m/min,进给量 0.1-0.2mm/r,进给速度过快易产生积屑瘤,过慢则影响效率。切削液采用高浓度极压乳化液(浓度 10%-15%),确保润滑和冷却。铰削后,孔径公差可控制在 ±0.005mm 以内,表面粗糙度 Ra≤0.4μm,圆度≤0.005mm。某精密量具厂加工深孔量规时,通过铰削工艺,产品精度达到 IT5 级,满足精密测量要求。深孔钻加盟深孔钻的刀具耐磨性强,可长时间连续加工深孔而不磨损过度。
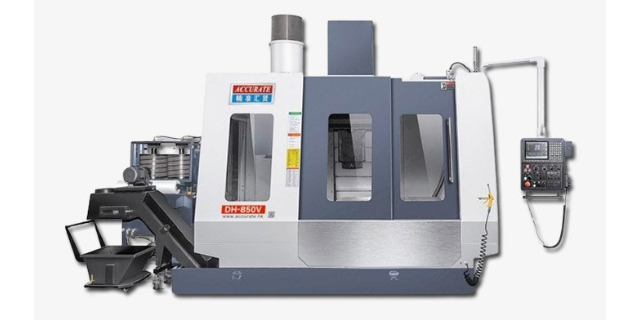
智能化是深孔钻发展的重要趋势,精密机械积极融入这一潮流,在设备中集成了工业物联网技术。通过传感器实时采集设备的运行参数、加工精度等数据,并上传至云端管理平台,客户可远程监控设备运行状态、分析生产数据。这种智能化管理不*提高了设备的利用率,还能通过数据追溯及时发现加工过程中的问题,为持续改进生产工艺提供了数据支持。深孔钻在模具制造行业中有着不可替代的作用,精密机械的系列设备为模具加工提供了多维度解决方案。从模具模板的通孔加工到型腔的盲孔加工,从简单的直孔到复杂的斜孔,设备都能精密完成。在塑料模具加工中,深孔钻用于冷却水道的加工,其加工精度直接影响模具的冷却效率和塑件质量;在冲压模具加工中,深孔钻用于导柱孔的加工,确保了模具的合模精度。精密机械的设备帮助模具企业提高了加工效率和产品质量,增强了市场竞争力。
深孔钻在医疗器械加工的精细应用医疗器械如骨钻、手术器械杆部,需加工高精度深孔,直径小至1mm以下,深度与直径比大。深孔钻的微细加工技术,保证孔的圆度、圆柱度,满足医疗器械的生物相容性与使用强度。发展中,随着微创医疗发展,对更小、更精细深孔需求增加,深孔钻向微米级精度、更稳定切削发展。维护保养要精细,作业后用超声波清洗钻头,检查微小刃口磨损,存储时做好防锈,因医疗器械加工对精度容错率极低。深孔钻刀具材料的发展与影响早期深孔钻刀具用高速钢,硬度、耐磨性有限。如今,硬质合金、陶瓷、PCD(聚晶金刚石)等材料广泛应用。硬质合金刀具适合加工钢材,硬度高、耐高温;PCD刀具加工有色金属、非金属,切削刃锋利。材料发展提升深孔钻加工效率与精度,如PCD刀具加工铝合金深孔,表面粗糙度低。维护时,不同材料刀具磨损机制不同,硬质合金刀具关注崩刃,PCD刀具注意热损伤,定期用显微镜检测磨损,合理选择刃磨或更换时机。深孔钻在船舶制造中用于加工发动机缸体等部件的深孔。
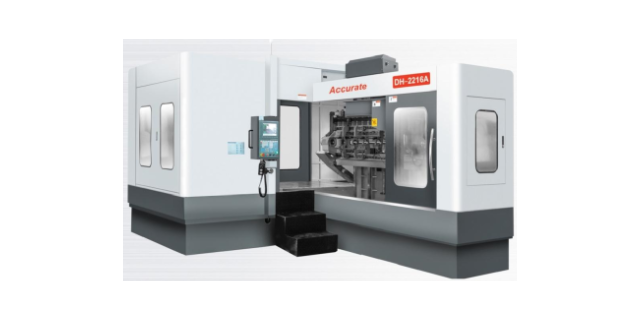
精密机械的技术团队不*专注于深孔钻设备的研发,还致力于为客户提供多维度的技术支持。在设备交付前,会根据客户的加工需求进行工艺方案设计,推荐合适的刀具、夹具和加工参数;在设备安装调试阶段,派专业技术人员现场指导,确保设备快速投入生产;在后续使用过程中,定期组织技术培训,帮助客户操作人员提升技能,优化加工工艺。这种 “设备 + 服务” 的模式,让客户在深孔加工领域获得的不*是一台设备,更是一套完整的解决方案。随着中国制造向 “中国精造”“中国创造” 升级,精密机械的深孔钻设备也在不断向高级化迈进。团队瞄准国际先进水平,在高精度、高效率、智能化等方面持续突破,部分技术指标已达到国际水平。例如在超深孔加工领域,通过研发的深孔钻削技术,实现了长径比超过 100:1 的深孔加工,满足了特殊行业的极端需求;在智能诊断方面,引入 AI 算法对设备运行数据进行分析,能提前预警潜在故障,实现预测性维护。这些技术突破,正是公司推动 “中国精造” 的具体实践。阶梯深孔钻可加工具有阶梯形状的深孔,满足特殊结构需求。常州深孔钻销售
汽车制造中深孔钻用于加工曲轴、缸体等零件的深孔。浙江六轴深孔钻直销
深孔钻在电子散热部件加工的应用电子设备散热片、散热管的深孔加工,用于增加散热面积、优化散热通道。深孔钻加工的细密深孔,提升散热效率,保证电子设备稳定运行。发展中,电子设备向小型化、高性能发展,散热部件需更紧凑、高效的深孔设计,深孔钻向微孔加工、复杂孔型加工发展。维护时,因电子散热部件材质多为铝合金、铜等,加工后易产生毛刺,要检查刀具刃口锋利度,及时刃磨,同时清理机床排屑装置,防止细小切屑堆积影响微孔加工精度。浙江六轴深孔钻直销