商机详情 -
苏州立式深孔钻定做
深孔钻加工精度控制的要点深孔钻加工精度受机床精度、刀具磨损、切削参数等影响。机床主轴跳动要控制在极小范围,保证钻头稳定进给;刀具磨损会导致孔径变化、孔直线度偏差,需实时监测;切削参数中,进给量、转速匹配不当易引发振动,影响精度。应用时,加工高精度深孔(如航空航天部件),采用在线检测系统,实时反馈精度数据。发展上,精度控制向数字化、自适应发展,系统自动调整参数补偿误差。维护时,定期校准机床几何精度,如导轨平行度、主轴垂直度,为精度控制提供基础保障。深孔钻的切削热管理对加工精度和刀具寿命至关重要。苏州立式深孔钻定做
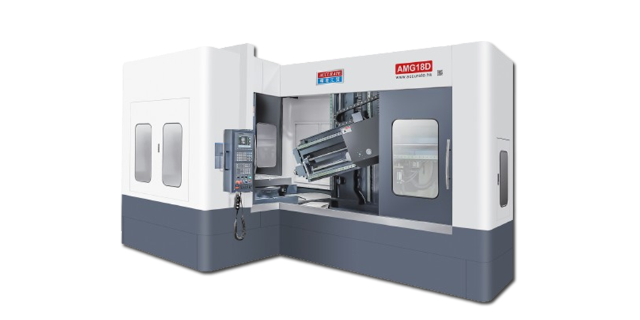
深孔钻在模具水路加工的节能应用模具冷却水路的合理设计与精细加工,影响注塑生产能耗与塑件质量。深孔钻加工的水路均匀、顺畅,可加快模具冷却,缩短生产周期,降低能耗。发展中,模具节能要求提升,深孔钻加工的水路向优化布局、精细控制发展,如加工螺旋水路。维护时,模具水路加工后需进行压力测试,深孔钻要保证孔的密封性,作业后检查钻头是否有破损,防止加工出的孔存在微小裂纹影响密封,定期清理机床水路模拟测试装置,确保测试准确。多轴深孔钻招商大直径深孔钻可加工较大孔径的深孔,满足不同尺寸需求。
深孔钻加工中,切削液的清洁度直接影响冷却效果和刀具寿命,需设计高效过滤系统。过滤系统通常由粗过滤器(过滤精度 50-100μm)、精过滤器(过滤精度 5-20μm)和磁性分离器组成,去除切削液中的切屑和杂质。对于高精度加工,需采用超精过滤(过滤精度 1-5μm),确保切削液清洁度达到 NAS 8 级以上。过滤系统的流量需与深孔钻的切削液需求量匹配,一般为切削液流量的 1.5-2 倍,确保循环过滤效果。某精密机械厂采用三级过滤系统后,切削液中的杂质含量从 0.1% 降至 0.01%,刀具寿命延长 2 倍,冷却系统故障率降低 60%。
深孔钻的刀具材料需根据加工材料和精度要求选择,高速钢(如 W18Cr4V)适合加工低碳钢、铝合金等塑性材料,成本低但耐磨性较差,适合中小批量生产;硬质合金(如 WC-Co 合金)硬度高(HRC89-92),耐磨性好,适合加工高强度钢、铸铁等,可提高切削速度 2-3 倍;陶瓷刀具(如 Al₂O₃基陶瓷)耐高温性能优异(可达 1200℃),适合加工高温合金,但脆性大,需慎用;立方氮化硼(CBN)刀具硬度仅次于金刚石,适合加工 HRC50 以上的淬硬钢,寿命是硬质合金的 10-20 倍。某汽车齿轮厂加工 20CrMnTi 渗碳淬火齿轮(HRC58-62)的深孔时,采用 CBN 刀具后,单件加工时间从 4 分钟缩短至 1 分钟,刀具更换频率从每班次 3 次降至 1 次。深孔钻在模具制造中用于加工冷却水道等深孔结构。
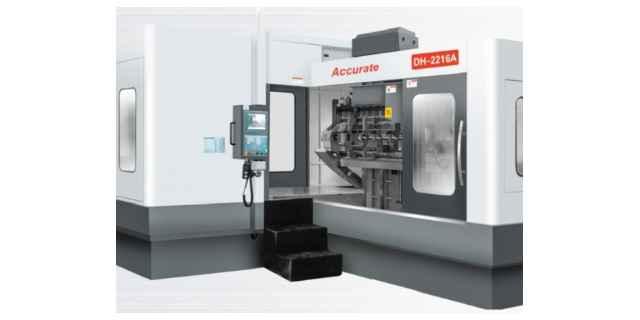
深孔钻的磨损监测对保证加工质量和降低成本至关重要,方法包括:离线检测,定期测量刀具尺寸(如切削刃磨损量、钻杆直径),当磨损量超过 0.2mm 时,及时更换或重磨;在线监测,通过安装在主轴上的力传感器,实时监测切削力变化,当切削力超过初始值的 30% 时,发出磨损预警;振动监测,通过加速度传感器采集切削振动信号,分析频谱特征,识别刀具磨损状态(如后刀面磨损的特征频率)。建立刀具寿命数据库,记录不同材料、参数下的刀具寿命,优化换刀周期。某汽车零部件厂采用磨损监测系统后,刀具过度磨损导致的废品率从 8% 降至 2%,刀具成本降低 15%。高精度深孔钻可满足光学仪器等精密设备零件的深孔加工。台州数控深孔钻机床
深孔钻的进给量和切削速度搭配合理,能提高加工质量。苏州立式深孔钻定做
刀具寿命是影响深孔钻加工成本的关键因素,精密机械通过技术创新延长了刀具的使用寿命。在设备设计中,采用了更合理的主轴与刀具的连接结构,减少了刀具的径向跳动;同时,切削液喷射角度经过精确计算,能有效冷却刀具并减少摩擦。这些细节改进使得刀具的更换周期延长,降低了客户的耗材成本。此外,设备的数控系统还具备刀具磨损监测功能,可根据加工参数变化预判刀具寿命,提醒操作人员及时更换,避免因刀具过度磨损影响加工质量。苏州立式深孔钻定做