商机详情 -
常州数控深孔钻零售
模具行业的深孔加工(如冷却水道孔)对精度和表面质量要求严苛,深孔钻的应用需特别注意。冷却水道孔通常直径 8-15mm,深度 500-2000mm,要求孔的直线度≤0.2mm/m,表面粗糙度 Ra≤3.2μm,确保冷却液流动顺畅。加工时采用枪钻,切削液选用极压乳化液(浓度 10%),压力 15-20MPa,避免孔壁产生积屑瘤。对于斜孔或相交孔,需采用分度头定位,确保孔系位置度误差≤0.1mm。加工淬硬模具钢(HRC50-55)时,需选用超细晶粒硬质合金钻头(WC-Co 含量 94%),切削速度 8-12m/min,进给量 0.05mm/r,配合脉冲电源进行电火花辅助切削,提高加工效率。某模具厂应用该技术后,深孔加工的合格率从 82% 提升至 98%。深孔钻的刀具破损监测系统可及时发现刀具异常并报警。常州数控深孔钻零售
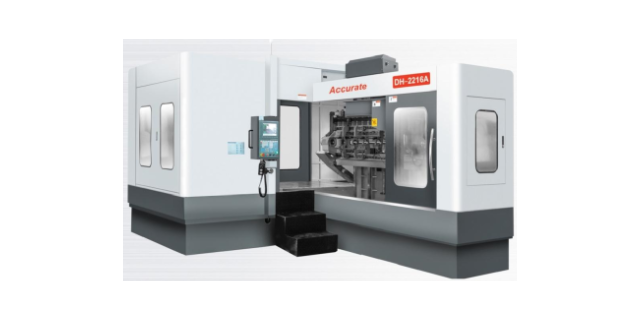
模具冷却水道的深孔加工有特殊要求,水道需均匀分布,孔径通常为 8-12mm,深度根据模具尺寸而定,要求孔壁光滑(Ra≤3.2μm),无毛刺,确保冷却液流动顺畅。加工材料多为预硬钢(如 718H,硬度 HRC30-35)或淬火钢(如 S136,硬度 HRC45-50),需选用合适的深孔钻。加工预硬钢时,采用硬质合金枪钻,切削速度 15-25m/min,进给量 0.05-0.1mm/r;加工淬火钢时,需采用 CBN 刀具或电火花深孔加工。水道孔的进出口需与模具表面平滑过渡,避免产生涡流。某塑料模具厂加工大型汽车保险杠模具冷却水道时,采用深孔钻后,冷却效果提升 30%,塑件成型周期缩短 15%。无锡七轴深孔钻直销液压深孔钻利用液压系统提供稳定动力,保证加工精度。
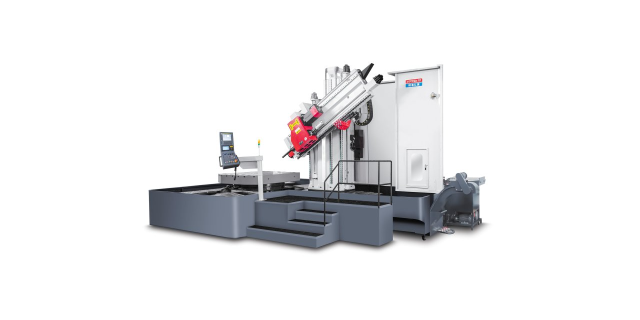
深孔钻发展趋势:从 “能加工” 到 “加工”未来深孔钻将向 “加工” 演进:一是微型化,加工直径<0.5mm 的微孔,满足电子芯片、医疗微器件需求;二是超高速,结合磁悬浮主轴(转速达 80000r/min),加工效率提升 5 倍;三是绿色化,采用干式切削、微量润滑(MQL),切削液用量减少 90%;四是无人化,通过 5G + 物联网实现远程运维、自动补刀,打造 “黑灯工厂”。深孔钻的技术突破,将持续推动航空航天、汽车、能源等行业向 “更高精度、更高效能” 升级,成为工业制造的 “隐形装备”。
深孔钻的标准化与定制化发展平衡行业发展既需要标准化深孔钻满足通用需求,降低成本;也需要定制化深孔钻适配特殊加工场景(如超大深度、特殊材质)。标准化产品保证质量稳定、易维护;定制化产品解决行业痛点。发展中,企业需平衡两者,建立标准化模块,在此基础上快速定制。维护保养时,标准化产品按通用规范维护,定制化产品要建立专属维护手册,针对特殊结构(如定制刀杆、排屑系统)制定特殊保养流程,确保设备可靠运行。深孔钻。医疗器械制造常使用深孔钻加工精密零件的深孔。
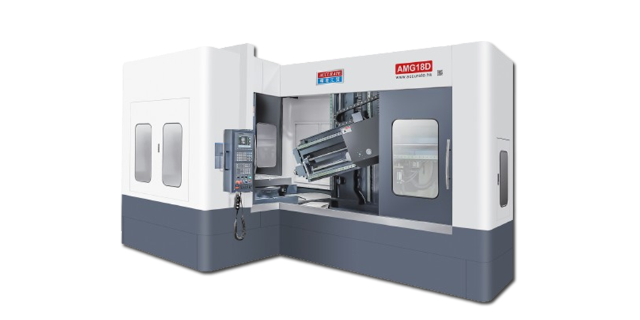
深孔钻的技术发展:从传统到智能传统深孔钻依赖人工调整参数,加工效率低、精度把控难。如今,智能深孔钻集成CNC系统,实现参数自动优化、实时监测切削状态。如加工过程中,通过振动传感器感知异常,自动调整进给速度。发展还体现在刀具创新,可转位刀片深孔钻,换刀便捷、切削效率提升。维护保养要跟上智能步伐,定期校准数控系统,检查传感器精度,清洁电子元件散热通道,确保智能功能稳定运行。深孔钻排屑方式的应用与选择深孔钻有外排屑(如枪钻)、内排屑(如BTA钻)等方式。枪钻适合小直径深孔,外排屑简单,但排屑空间小,加工深孔时需控制切屑形状。BTA钻内排屑通过高压切削液将切屑从钻杆内部排出,适合大直径深孔,排屑效率高。应用中,根据孔径、深度、材质选排屑方式,如加工不锈钢深孔,内排屑可避免切屑缠绕。发展上,排屑技术朝着更高效、低能耗优化,如气液混合排屑。维护时,针对不同排屑方式,清理排屑通道,检查切削液压力、流量,保证排屑顺畅。立式深孔钻占地面积小,适合小型车间进行深孔加工。上海三轴深孔钻厂家
特种材料深孔钻可针对陶瓷、硬质合金等难加工材料钻孔。常州数控深孔钻零售
深孔钻的绿色制造发展方向绿色制造要求深孔钻降低能耗、减少污染。从设备看,发展高效电机、优化传动结构,降低机床运行能耗;从工艺看,采用干式切削、微量润滑(MQL)技术,减少切削液使用与污染。应用中,在一些对清洁度要求高的行业(如医疗器械),MQL深孔钻加工可避免切削液残留。维护时,对于采用新型润滑、冷却方式的深孔钻,要熟悉其系统原理,定期检查微量润滑装置的喷嘴、油路,确保绿色工艺稳定运行。深孔钻在能源装备加工的挑战与突破能源装备如风电主轴、核电管道部件,深孔加工面临大直径、超长深度、大强度材质挑战。风电主轴深孔深度可达数米,需深孔钻保证直线度与同轴度;核电管道部件对深孔耐腐蚀性要求高,加工后需特殊处理。发展中,深孔钻通过升级数控系统、优化刀具结构(如采用组合式深孔钻),突破加工极限。维护保养要应对极端加工条件,作业后检查机床主轴、导轨磨损,对刀具进行探伤检测,确保下次加工安全可靠。常州数控深孔钻零售