商机详情 -
台州卧式深孔钻厂家
模具行业的深孔加工(如冷却水道孔)对精度和表面质量要求严苛,深孔钻的应用需特别注意。冷却水道孔通常直径 8-15mm,深度 500-2000mm,要求孔的直线度≤0.2mm/m,表面粗糙度 Ra≤3.2μm,确保冷却液流动顺畅。加工时采用枪钻,切削液选用极压乳化液(浓度 10%),压力 15-20MPa,避免孔壁产生积屑瘤。对于斜孔或相交孔,需采用分度头定位,确保孔系位置度误差≤0.1mm。加工淬硬模具钢(HRC50-55)时,需选用超细晶粒硬质合金钻头(WC-Co 含量 94%),切削速度 8-12m/min,进给量 0.05mm/r,配合脉冲电源进行电火花辅助切削,提高加工效率。某模具厂应用该技术后,深孔加工的合格率从 82% 提升至 98%。深孔钻的冷却系统能有效降低切削温度,提高刀具寿命。台州卧式深孔钻厂家
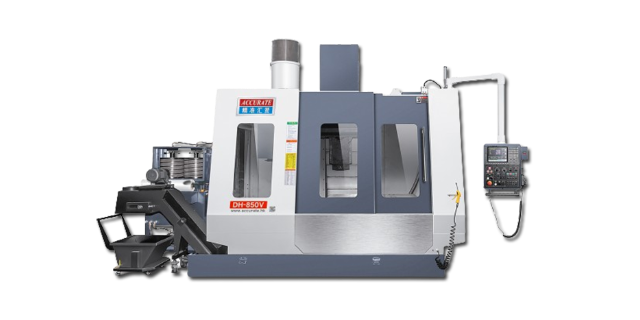
汽车制造升级,深孔钻成产线 “效率担当”汽车发动机缸体加工中,深孔钻承担着油道、水道的精密加工任务。某车企新建产线中,BTA 深孔钻加工直径 8mm、深度 200mm 的油道孔,采用伺服同步进给系统,进给精度达 ±0.01mm/r,孔的圆柱度误差<0.03mm,确保机油顺畅循环。对比传统加工方式,深孔钻集成自动换刀 + 在线检测功能,换刀时间缩短至 15 秒,加工效率提升 40%;通过切削参数自适应调整(根据材料硬度、刀具磨损实时优化),废品率从 3% 降至 0.5%。在新能源汽车电机壳加工中,深孔钻还可加工冷却水道,实现 “液冷散热”,助力电机性能提升,成为汽车制造升级的装备。苏州数控深孔钻机床组合深孔钻可将多种加工功能集成,一次装夹完成多道工序。
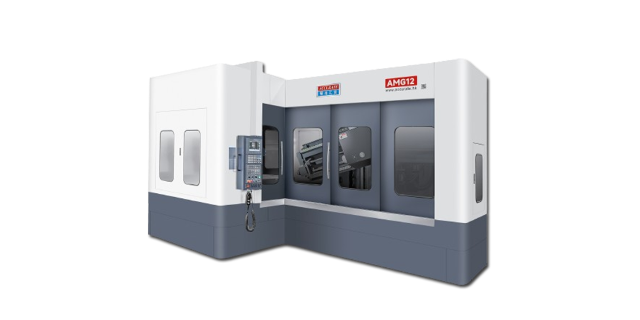
多轴深孔钻的研发,是精密机械应对批量生产需求的创新成果。该设备通过多主轴同步工作,可同时对工件的多个位置进行钻孔加工,大幅提升了生产效率。在汽车发动机缸体、变速箱壳体等零部件的加工中,多轴深孔钻能一次完成多个油道孔的加工,不*缩短了生产周期,更保证了各孔之间的位置精度。设备的每个主轴都配备进给控制系统,可根据不同孔的加工要求灵活调整参数,体现了柔性制造的优势。数控板管深孔钻专为板材和管材类工件设计,其独特的夹具系统能稳固夹持不同厚度的板材和不同直径的管材,避免加工过程中的振动影响。精密机械在该设备中融入了自适应控制技术,可根据材料的硬度变化实时调整切削参数,确保在加工不锈钢、钛合金等难加工材料时,仍能保持稳定的切削性能。设备的 Z 轴行程可根据工件厚度灵活调节,配合自动送料装置,实现了从毛坯到成品的连续加工,适合规模化生产场景。
深孔钻在医疗器械加工的精细应用医疗器械如骨钻、手术器械杆部,需加工高精度深孔,直径小至1mm以下,深度与直径比大。深孔钻的微细加工技术,保证孔的圆度、圆柱度,满足医疗器械的生物相容性与使用强度。发展中,随着微创医疗发展,对更小、更精细深孔需求增加,深孔钻向微米级精度、更稳定切削发展。维护保养要精细,作业后用超声波清洗钻头,检查微小刃口磨损,存储时做好防锈,因医疗器械加工对精度容错率极低。深孔钻刀具材料的发展与影响早期深孔钻刀具用高速钢,硬度、耐磨性有限。如今,硬质合金、陶瓷、PCD(聚晶金刚石)等材料广泛应用。硬质合金刀具适合加工钢材,硬度高、耐高温;PCD刀具加工有色金属、非金属,切削刃锋利。材料发展提升深孔钻加工效率与精度,如PCD刀具加工铝合金深孔,表面粗糙度低。维护时,不同材料刀具磨损机制不同,硬质合金刀具关注崩刃,PCD刀具注意热损伤,定期用显微镜检测磨损,合理选择刃磨或更换时机。自动换刀深孔钻提高了加工的自动化程度和效率。
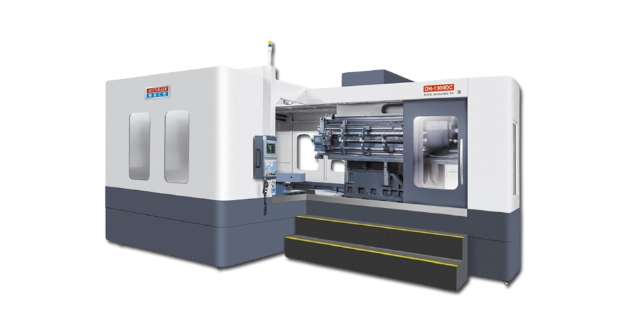
孔径尺寸精度控制需从刀具、机床和工艺多方面入手。刀具方面,采用可调节式深孔钻头,通过微调刀片位置,将孔径公差控制在 ±0.01mm 以内;机床方面,主轴转速稳定性需高,转速波动≤5%,避免因转速变化导致切削力波动;工艺方面,采用试切法,首件加工后测量孔径,根据偏差调整刀具参数,批量加工时每 10 件抽检一次,确保尺寸稳定。加工塑性材料时,需考虑材料弹性恢复,预留 0.01-0.03mm 的加工余量;加工脆性材料时,需控制进给速度,避免产生崩边。某精密仪器厂加工直径 15mm、公差 H7(+0.018/0)的深孔时,通过上述方法,尺寸合格率从 90% 提升至 99% 以上。深孔钻的切削液具有冷却、润滑和排屑等多重作用。深孔钻零售
硬质合金深孔钻刀具硬度高,切削性能优越。台州卧式深孔钻厂家
深孔钻的磨损监测对保证加工质量和降低成本至关重要,方法包括:离线检测,定期测量刀具尺寸(如切削刃磨损量、钻杆直径),当磨损量超过 0.2mm 时,及时更换或重磨;在线监测,通过安装在主轴上的力传感器,实时监测切削力变化,当切削力超过初始值的 30% 时,发出磨损预警;振动监测,通过加速度传感器采集切削振动信号,分析频谱特征,识别刀具磨损状态(如后刀面磨损的特征频率)。建立刀具寿命数据库,记录不同材料、参数下的刀具寿命,优化换刀周期。某汽车零部件厂采用磨损监测系统后,刀具过度磨损导致的废品率从 8% 降至 2%,刀具成本降低 15%。台州卧式深孔钻厂家