商机详情 -
卧式深孔钻零售
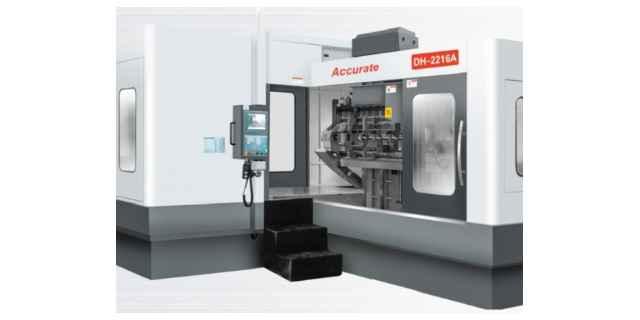
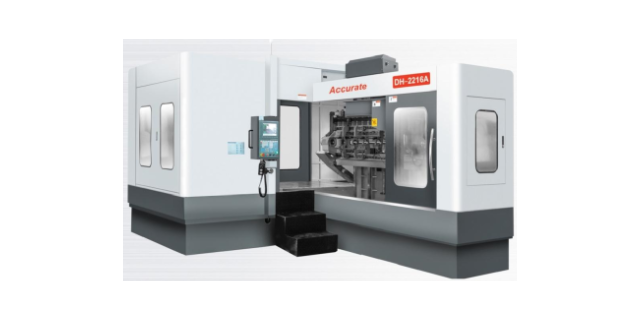
七轴双螺杆角度深孔钻是精密机械技术实力的集中体现,尤其适用于双螺杆这类复杂曲面工件的角度深孔加工。它通过七个坐标轴的精密联动,能准确追踪螺杆表面的螺旋轨迹,在预设的角度位置完成深孔钻制。设备搭载的高精度测量系统能实时监测加工位置,一旦出现微小偏差便会自动修正,确保每个孔的位置精度和角度精度都符合设计要求。这种对复杂工件加工需求的准确响应,彰显了公司在高级深孔加工设备研发上的深厚积累。七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。环保型深孔钻切削液可减少对环境的污染和对人体的危害。卧式深孔钻零售
深孔钻的绿色制造发展方向绿色制造要求深孔钻降低能耗、减少污染。从设备看,发展高效电机、优化传动结构,降低机床运行能耗;从工艺看,采用干式切削、微量润滑(MQL)技术,减少切削液使用与污染。应用中,在一些对清洁度要求高的行业(如医疗器械),MQL深孔钻加工可避免切削液残留。维护时,对于采用新型润滑、冷却方式的深孔钻,要熟悉其系统原理,定期检查微量润滑装置的喷嘴、油路,确保绿色工艺稳定运行。深孔钻在能源装备加工的挑战与突破能源装备如风电主轴、核电管道部件,深孔加工面临大直径、超长深度、大强度材质挑战。风电主轴深孔深度可达数米,需深孔钻保证直线度与同轴度;核电管道部件对深孔耐腐蚀性要求高,加工后需特殊处理。发展中,深孔钻通过升级数控系统、优化刀具结构(如采用组合式深孔钻),突破加工极限。维护保养要应对极端加工条件,作业后检查机床主轴、导轨磨损,对刀具进行探伤检测,确保下次加工安全可靠。广东深孔钻设备立式深孔钻占地面积小,适合小型车间进行深孔加工。
深孔钻刀具创新,解锁难加工材料 “密码”加工高温合金、复合材料等难加工材料,刀具是关键。深孔钻的PCBN 刀具,在加工镍基合金深孔时,切削速度可达 80m/min(传统刀具的 2 倍),刀具寿命提升 5 倍;金刚石涂层刀具加工碳纤维复合材料深孔,可避免分层、崩边,孔壁粗糙度 Ra≤0.8μm。针对陶瓷基复合材料(如航空发动机隔热瓦),深孔钻采用激光辅助切削刀具,先激光预热材料(温度达 800℃),降低切削阻力,实现 “硬材料软加工”。刀具创新让深孔钻具备 “啃硬骨头” 的能力,支撑高级制造业材料升级。
航空航天领域的深孔加工(如发动机轴类零件、导弹舱体深孔)要求较高,孔径公差通常为 IT5-IT6 级,直线度≤0.05mm/m,表面粗糙度 Ra≤0.8μm,且需无裂纹、无氧化层。加工材料多为钛合金(TC4)、高温合金(GH4169)等难加工材料,需采用深孔钻系统。刀具选用超细晶粒硬质合金或 CBN 材料,切削速度 5-15m/min,进给量 0.02-0.05mm/r,切削液采用油基切削液(含极压添加剂),压力 25-30MPa。加工过程中,需进行实时在线检测,采用光纤探头测量孔径和直线度,确保符合要求。某航空发动机厂加工 TC4 钛合金深孔(直径 12mm,深度 1200mm)时,采用上述工艺后,产品合格率从 70% 提升至 95%,满足发动机的严苛使用要求。液压深孔钻利用液压系统提供稳定动力,保证加工精度。
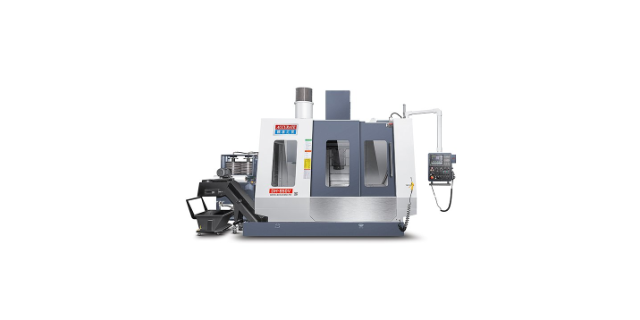
七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。它采用卧式布局设计,配合七轴联动功能,能完成大型工件的多角度深孔加工。卧式结构让工件的装夹更稳固,尤其适合重量较大的零件加工,而七轴联动则赋予了设备较高的灵活性,可在一次装夹中完成工件多个面的深孔加工,减少了多次装夹带来的定位误差。设备的深孔加工模块经过特殊强化,能应对大深度、高精度的钻孔需求,为那些需要综合加工的复杂工件提供了一体化解决方案。变径深孔钻能在同一深孔中加工出不同直径的部分。上海立式深孔钻招商
深孔钻的排屑装置设计合理,能有效分离切屑和冷却液。卧式深孔钻零售
深孔钻的切削参数直接影响加工质量和效率,需根据材料硬度、孔径深度和刀具材质合理设定。加工 45# 钢时,高速钢枪钻的切削速度宜控制在 20-30m/min,进给量 0.05-0.1mm/r;加工 Cr12MoV 等模具钢(硬度 HRC50-55),需选用硬质合金枪钻,切削速度降至 10-15m/min,进给量 0.03-0.08mm/r,避免刀具过快磨损。对于长径比>50:1 的超深孔,应采用分级进给策略,每进给 5-10 倍直径长度,暂停 0.5-1 秒,让切削液充分冷却和排屑。切削液浓度需根据材料调整,加工铸铁时浓度 8%-10%,加工铝合金时浓度 5%-8%,确保润滑和冷却效果。某机械加工厂通过参数优化,深孔加工的刀具寿命延长 2 倍,加工效率提升 25%。卧式深孔钻零售