商机详情 -
南京卧式深孔钻生产厂家
模具行业的深孔加工(如冷却水道孔)对精度和表面质量要求严苛,深孔钻的应用需特别注意。冷却水道孔通常直径 8-15mm,深度 500-2000mm,要求孔的直线度≤0.2mm/m,表面粗糙度 Ra≤3.2μm,确保冷却液流动顺畅。加工时采用枪钻,切削液选用极压乳化液(浓度 10%),压力 15-20MPa,避免孔壁产生积屑瘤。对于斜孔或相交孔,需采用分度头定位,确保孔系位置度误差≤0.1mm。加工淬硬模具钢(HRC50-55)时,需选用超细晶粒硬质合金钻头(WC-Co 含量 94%),切削速度 8-12m/min,进给量 0.05mm/r,配合脉冲电源进行电火花辅助切削,提高加工效率。某模具厂应用该技术后,深孔加工的合格率从 82% 提升至 98%。深孔钻的切削刃设计合理,有利于切屑的形成和排出。南京卧式深孔钻生产厂家
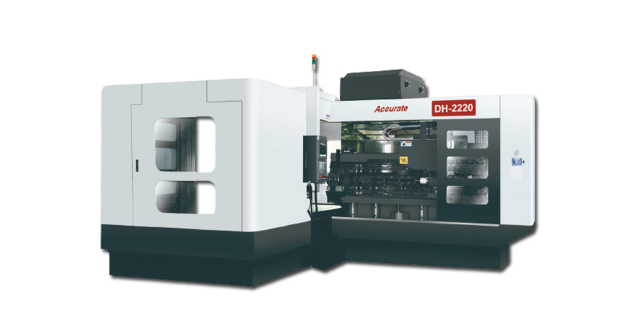
七轴双螺杆角度深孔钻能看出精精密机械在复杂角度孔加工领域的技术实力。该设备通过七个轴的协同运动,能够实现任意角度的深孔加工,尤其适用于双螺杆压缩机转子、异形模具等具有复杂空间角度孔的零件。设备配备了高精度角度测量系统,实时反馈钻孔角度并进行动态补偿,确保角度误差控制在极小范围内。其双螺杆同步驱动设计,减少了传动误差,使钻孔过程更加平稳,为高难度深孔加工提供了可靠保障。七轴角度卧式加工中心是精密机械产品线中的高级设备,集深孔钻削与多功能加工于一体。该设备采用卧式布局,工件在加工过程中受力更均匀,特别适合大型、重型零件的加工。七个轴的联动不*能完成深孔钻削,还可进行铣削、镗削等多道工序,实现了工件的一次装夹完成多工序加工,大幅提高了加工精度和生产效率。在航空发动机机匣、大型模具底座等零件的加工中,该设备展现出了强大的综合加工能力,体现了 “中国精造” 的技术水准。苏州多轴深孔钻源头厂家便携式深孔钻适用于现场维修等需要移动加工的场合。
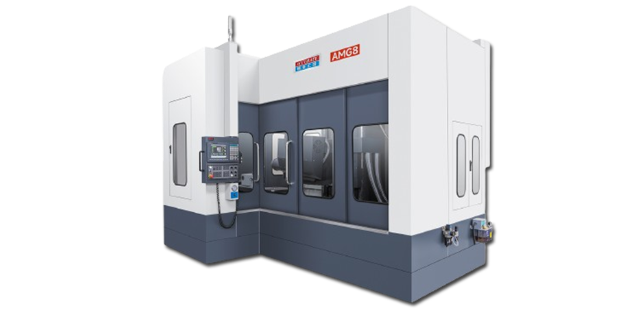
深孔钻加工中,冷却和润滑直接影响刀具寿命和加工质量,需采用高效冷却润滑系统。切削液需具备良好的渗透性、冷却性和润滑性,常用的有极压乳化液、合成切削液和矿物油。加工深孔时,切削液流量需根据孔径计算,一般为每毫米孔径 1-1.5L/min,确保充分覆盖切削区。采用内冷方式时,切削液通过钻杆内部通道直达切削刃,冷却效率比外冷提高 50%。对于难加工材料(如钛合金、高温合金),需添加极压添加剂(如硫化物、磷化物),增强润滑膜强度,防止刀具与切屑粘结。某航空航天企业加工钛合金深孔时,使用含极压添加剂的合成切削液,刀具寿命延长 3 倍,孔壁表面粗糙度从 Ra6.3μm 降至 Ra1.6μm。
深孔钻的主要技术之一在于排屑系统的设计,精密机械在各系列设备中对此进行了持续优化。无论是单管钻的外排屑还是多轴钻的内排屑方式,都通过流体力学仿真进行了结构改进,确保切削液以压力和流量到达切削区域,高效带出铁屑。针对深孔加工中容易出现的 “堵屑” 问题,设备内置了智能监测系统,一旦发现排屑异常便会自动减速或停机,避免刀具损坏和工件报废,为安全生产提供了有力保障。深孔钻的加工精度很大程度上依赖于设备的刚性,精密机械在机身设计上采用了强度较高的铸铁材料,并通过有限元分析优化了结构布局,提高了设备的整体刚性。在高速钻孔时,机身的变形量被控制在微米级,确保了钻孔的直线度和垂直度。这种对刚性的追求,使得精密机械的深孔钻在加工长径比超过 50 的深孔时,仍能保持稳定的精度,满足了高级装备制造对深孔加工的严苛要求。数控深孔钻可按照编程指令精确加工,实现复杂深孔加工。
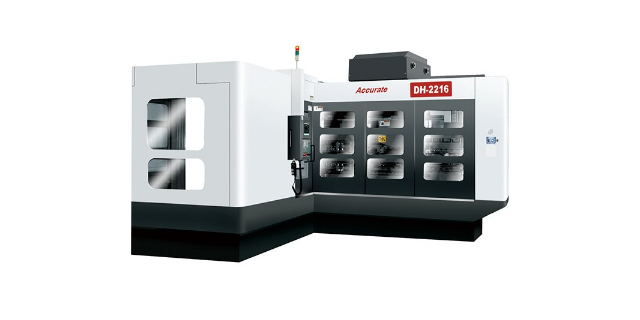
深孔钻在石油机械部件加工中的作用石油机械如钻杆、泵体等,需深孔钻加工强度、高韧性钢材的深孔,用于传输介质、安装部件。钻杆深孔加工要求孔壁光滑,保证钻井液顺畅,深孔钻的高压内排屑方式,有效排出切屑,避免划伤孔壁。发展中,面对石油的行业对部件耐磨损、耐腐蚀需求,深孔钻适配新型合金材料加工,优化切削参数。维护时,因加工环境恶劣,切削液含泥沙等杂质,要加强过滤系统维护,定期检查主轴密封,防止杂质进入影响精度。高刚性深孔钻床身结构保证了深孔加工时的稳定性。宁波卧式深孔钻加盟
深孔钻在航空航天领域用于加工发动机零件等的深孔。南京卧式深孔钻生产厂家
孔径尺寸精度控制需从刀具、机床和工艺多方面入手。刀具方面,采用可调节式深孔钻头,通过微调刀片位置,将孔径公差控制在 ±0.01mm 以内;机床方面,主轴转速稳定性需高,转速波动≤5%,避免因转速变化导致切削力波动;工艺方面,采用试切法,首件加工后测量孔径,根据偏差调整刀具参数,批量加工时每 10 件抽检一次,确保尺寸稳定。加工塑性材料时,需考虑材料弹性恢复,预留 0.01-0.03mm 的加工余量;加工脆性材料时,需控制进给速度,避免产生崩边。某精密仪器厂加工直径 15mm、公差 H7(+0.018/0)的深孔时,通过上述方法,尺寸合格率从 90% 提升至 99% 以上。南京卧式深孔钻生产厂家