商机详情 -
宁波卧式深孔钻招商
深孔钻的人才培养与技术传承深孔钻加工技术复杂,需要专业人才操作与维护。行业发展需加强人才培养,院校开设相关专业课程,企业开展实操培训。传承技术经验,建立师徒制、技术知识库。应用中,高素质人才可更好发挥深孔钻性能,加工出深孔。维护保养依赖专业知识,人才需熟悉设备结构、原理,掌握先进检测与修复技术。发展上,人才培养结合数字化、智能化,让从业者掌握智能深孔钻的运维技能,推动行业技术传承与创新。深孔钻在3D打印后处理加工的应用3D打印的复杂金属部件,常需深孔钻加工后续孔道,用于连接、功能实现。深孔钻可精细加工打印件上的深孔,弥补3D打印在深孔精度上的不足。发展中,3D打印与深孔钻加工融合,形成“打印-后处理”一体化流程。维护时,3D打印件材质、结构特殊,加工前需分析残余应力,深孔钻要调整切削参数防止打印件变形,作业后清理机床,防止金属粉末进入设备影响精度。深孔钻加工前需对工件进行严格的装夹定位。宁波卧式深孔钻招商
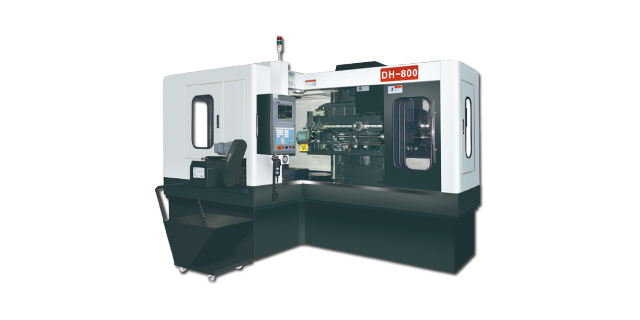
模具深孔加工,精度与效率如何兼得?模具制造中,冷却水道的深孔加工直接影响塑件质量与生产周期。一套汽车保险杠模具,需加工数百个直径 6mm、深度 500mm 的冷却孔,孔间距误差需≤0.1mm,否则会导致塑件冷却不均、变形。深孔钻采用双导套定位技术,确保钻头入钻精度;搭配振动抑制系统(监测切削振动频率,自动调整进给),可加工出 Ra≤1.6μm 的孔壁,让冷却液流动阻力降低 20%。同时,模块化刀库支持多规格钻头快速切换,满足复杂模具的深孔、斜孔、交叉孔加工需求,帮助模具企业缩短 30% 的交付周期,成为模具制造的 “必备武器”。嘉兴数控深孔钻定制激光辅助深孔钻利用激光预热,降低难加工材料切削难度。
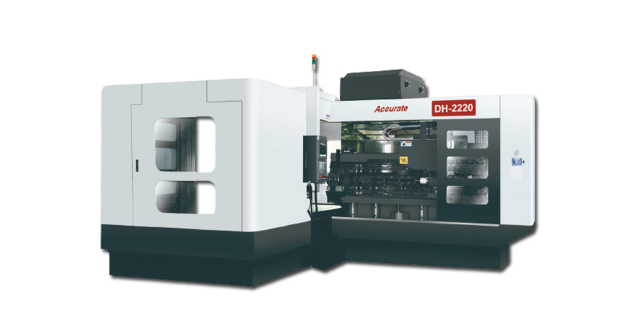
深孔钻加工中,冷却和润滑直接影响刀具寿命和加工质量,需采用高效冷却润滑系统。切削液需具备良好的渗透性、冷却性和润滑性,常用的有极压乳化液、合成切削液和矿物油。加工深孔时,切削液流量需根据孔径计算,一般为每毫米孔径 1-1.5L/min,确保充分覆盖切削区。采用内冷方式时,切削液通过钻杆内部通道直达切削刃,冷却效率比外冷提高 50%。对于难加工材料(如钛合金、高温合金),需添加极压添加剂(如硫化物、磷化物),增强润滑膜强度,防止刀具与切屑粘结。某航空航天企业加工钛合金深孔时,使用含极压添加剂的合成切削液,刀具寿命延长 3 倍,孔壁表面粗糙度从 Ra6.3μm 降至 Ra1.6μm。
七轴双螺杆角度深孔钻是精密机械技术实力的集中体现,尤其适用于双螺杆这类复杂曲面工件的角度深孔加工。它通过七个坐标轴的精密联动,能准确追踪螺杆表面的螺旋轨迹,在预设的角度位置完成深孔钻制。设备搭载的高精度测量系统能实时监测加工位置,一旦出现微小偏差便会自动修正,确保每个孔的位置精度和角度精度都符合设计要求。这种对复杂工件加工需求的准确响应,彰显了公司在高级深孔加工设备研发上的深厚积累。七轴角度卧式加工中心虽然并非专门的深孔钻设备,但在深孔加工领域同样表现出色。耐磨深孔钻刀具在长时间加工中仍能保持良好切削性能。
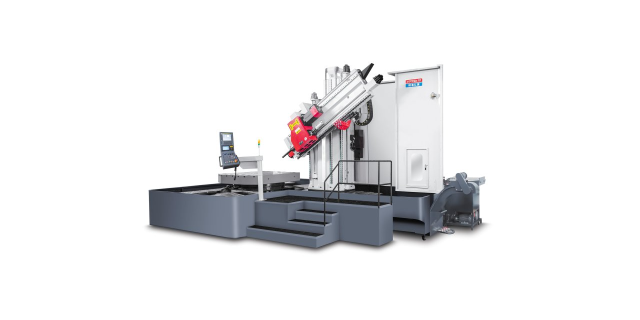
精密机械的技术团队不*专注于深孔钻设备的研发,还致力于为客户提供多维度的技术支持。在设备交付前,会根据客户的加工需求进行工艺方案设计,推荐合适的刀具、夹具和加工参数;在设备安装调试阶段,派专业技术人员现场指导,确保设备快速投入生产;在后续使用过程中,定期组织技术培训,帮助客户操作人员提升技能,优化加工工艺。这种 “设备 + 服务” 的模式,让客户在深孔加工领域获得的不*是一台设备,更是一套完整的解决方案。随着中国制造向 “中国精造”“中国创造” 升级,精密机械的深孔钻设备也在不断向高级化迈进。团队瞄准国际先进水平,在高精度、高效率、智能化等方面持续突破,部分技术指标已达到国际水平。例如在超深孔加工领域,通过研发的深孔钻削技术,实现了长径比超过 100:1 的深孔加工,满足了特殊行业的极端需求;在智能诊断方面,引入 AI 算法对设备运行数据进行分析,能提前预警潜在故障,实现预测性维护。这些技术突破,正是公司推动 “中国精造” 的具体实践。BTA 深孔钻排屑顺畅,能有效解决深孔加工中的排屑难题。上海五轴深孔钻加盟
深孔钻的刀具耐磨性强,可长时间连续加工深孔而不磨损过度。宁波卧式深孔钻招商
深孔钻加工中,切削液的清洁度直接影响冷却效果和刀具寿命,需设计高效过滤系统。过滤系统通常由粗过滤器(过滤精度 50-100μm)、精过滤器(过滤精度 5-20μm)和磁性分离器组成,去除切削液中的切屑和杂质。对于高精度加工,需采用超精过滤(过滤精度 1-5μm),确保切削液清洁度达到 NAS 8 级以上。过滤系统的流量需与深孔钻的切削液需求量匹配,一般为切削液流量的 1.5-2 倍,确保循环过滤效果。某精密机械厂采用三级过滤系统后,切削液中的杂质含量从 0.1% 降至 0.01%,刀具寿命延长 2 倍,冷却系统故障率降低 60%。宁波卧式深孔钻招商