商机详情 -
嘉兴七轴深孔钻招商
精准精密机械始终秉承工匠精神,将其融入到深孔钻产品的研发、生产每一个环节,持续提升中国制造的技术能力和**竞争力。在研发过程中,技术团队不断攻克技术难题,对深孔钻设备的结构、性能进行优化改进,力求每一款产品都达到完美品质;在生产环节,严格把控原材料采购、零部件加工、设备组装等各个关口,采用先进的检测设备对产品进行多维度检测,确保出厂的每一台深孔钻设备都符合高质量标准。正是这份对工匠精神的坚守,让精准精密机械在深孔钻领域不断突破,推动企业迈上发展新台阶,向着创新驱动、实现中国精造乃至中国创造的目标稳步前行。深孔钻的钻杆刚性好,防止在深孔加工中出现弯曲变形。嘉兴七轴深孔钻招商
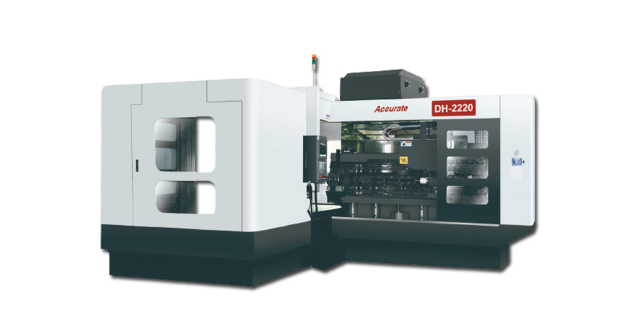
石油化工行业的钻采设备中,深孔钻承担着关键部件的深孔加工任务。石油钻杆接头需加工深度 150mm-300mm、直径 20mm-40mm 的液压油孔,孔道需具备良好的密封性与耐腐蚀性。深孔钻通过定制化硬质合金刀具与内冷式钻削设计,在 42CrMo 高强度合金钢材上实现一次成型加工,孔道圆柱度误差≤0.02mm,且通过高压去毛刺工艺,确保孔口无锐边,有效防止液压系统因杂质堵塞引发故障。某石油机械厂商采用深孔钻生产线后,钻杆接头加工周期缩短 25%,年产能提升 3 万台套。无锡五轴深孔钻销售数控深孔钻可按照编程指令精确加工,实现复杂深孔加工。
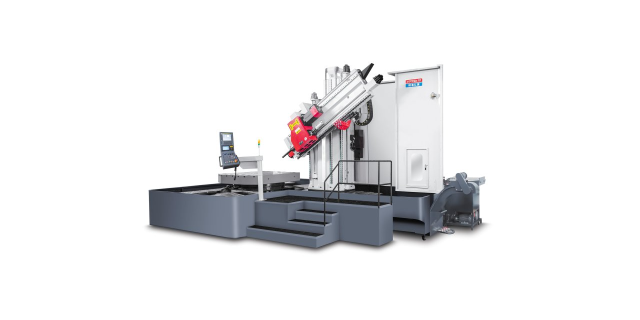
多轴深孔钻是精准精密机械针对大规模、高效率加工需求研发的重心产品,充分展现了公司在多轴联动技术方面的深厚积累。该设备拥有多个加工轴,能够同时对多个工件或一个工件的多个孔位进行加工,大幅提升了加工效率,有效缩短了生产周期。通过先进的数控系统对各轴运动进行精准精密协同控制,多轴深孔钻能够实现较高的加工精度和一致性,即使在大批量生产过程中,也能确保每一个孔的加工质量都符合严格的标准。对于大型制造企业而言,多轴深孔钻的应用不*降低了单位产品的加工成本,还为企业实现规模化生产提供了强有力的设备支持,增强了企业在市场中的**竞争力。
微小孔加工的 “微观 precision 行家”针对直径 0.1-1mm 的微小深孔加工难题,精准精密七轴深孔钻凭借专项技术突破,实现微观领域的高精度加工。设备搭载超高速微型主轴,最高转速可达 60000rpm,配合直径 0.1mm 的超细硬质合金钻头,能精细控制切削力度,避免钻头折断;采用激光定位系统,对微小孔位进行预定位,定位误差≤0.001mm,确保孔位精细度;加工过程中通过高压微流量冷却系统,以 0.5L/min 的精细流量输送切削液,既保证冷却效果,又防止微小孔内积屑。在医疗微创器械加工中,该设备成功为直径 2mm 的导管加工出 0.3mm 的侧孔,孔壁光滑无毛刺,满足微创器械对流体通道的严苛要求,推动微小孔加工技术向更高精度迈进。涂层深孔钻刀具表面涂层提高了耐磨性和抗腐蚀性。
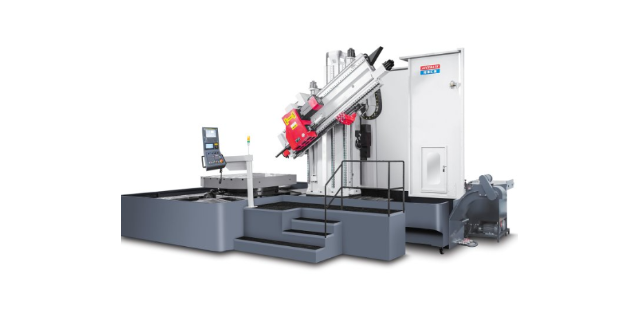
广东深孔钻在模具热处理后深孔加工领域取得突破,打破了传统加工的技术限制。模具经热处理后硬度大幅提升,传统深孔钻易出现刀具崩裂、加工精度下降等问题。广东深孔钻采用超硬涂层刀具与分步钻削工艺,先预钻浅孔,再逐步加深,有效降低加工难度,在加工硬度 HRC55 以上的模具钢深孔时,刀具寿命可达 800 孔,加工精度误差控制在 0.015mm 以内。东莞某模具企业采用该技术后,模具热处理后深孔加工效率提升 2 倍,不再需要提前加工深孔再热处理,减少了模具变形风险,产品合格率提升至 99%。特种材料深孔钻可针对陶瓷、硬质合金等难加工材料钻孔。苏州卧式深孔钻招商
内排屑深孔钻通过内部通道排屑,避免切屑划伤孔壁。嘉兴七轴深孔钻招商
在模具钢材料深孔加工中,深孔钻的耐磨刀具与智能切削系统展现明显优势。H13 热作模具钢硬度可达 HRC45-50,传统钻削刀具磨损快、加工效率低,而深孔钻采用超细晶粒硬质合金刀具,搭配涂层技术,刀具寿命延长 3 倍,切削速度提升至 25m/min-40m/min。同时,深孔钻的智能温控系统可实时调节切削液温度,避免模具钢因加工温度过高产生热变形,加工后孔壁硬度变化≤HRC2,满足模具长期高温成型需求。某模具钢加工企业引入深孔钻设备后,加工效率提升 50%,刀具成本降低 40%。嘉兴七轴深孔钻招商