商机详情 -
三轴深孔钻批发
、省心耐用的品质服务精准精密机械为三轴深孔钻构建适配中小客户的品质服务体系,保障设备稳定运行。主要部件(如主轴、伺服电机)选用国内品牌,通过 500 小时连续运行测试,平均无故障时间(MTBF)超 6000 小时,满足日常加工强度需求。厂家提供 “上门安装 + 培训 + 1 年质保” 基础服务,配备简易故障诊断系统,操作人员通过指示灯与代码可快速排查常见问题,减少停机时间。针对地域分散的中小客户,依托 20 个全国服务网点,实现 72 小时内响应,同时提供配件应急供应服务,确保设备快速恢复生产。此外,还可定制简易自动化改造方案,助力客户逐步提升生产效率,贴合企业发展节奏。深孔钻适合加工孔径小、深度大的孔,满足特殊零件需求。三轴深孔钻批发
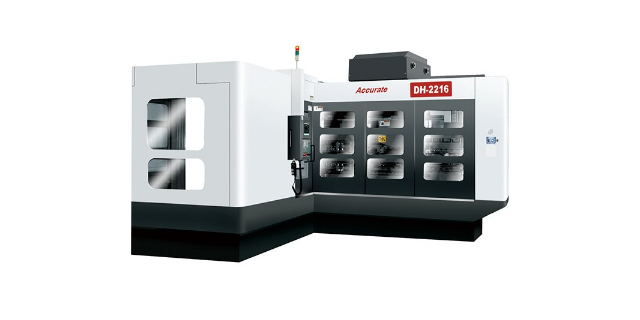
高性价比的技术定位精准精密机械三轴深孔钻以 “实用高效” 为主要定位,为中小规模深孔加工场景提供高性价比解决方案。设备采用 X、Y、Z 三轴线性运动结构,在保证主要加工能力的同时,简化冗余功能,相比多轴设备降低 30% 以上采购成本,更贴合中小型企业、配套加工厂的预算需求。虽为三轴设计,但搭载进口精密传动组件,定位精度达 ±0.005mm,重复定位精度≤0.003mm,可满足 80% 以上常规深孔加工精度要求。其模块化设计支持后期功能拓展,可根据需求加装自动送料、检测等单元,兼顾当前生产需求与未来升级空间,解决了 “多轴设备成本高、简易设备精度不足” 的行业痛点。三轴深孔钻招商BTA 深孔钻排屑顺畅,能有效解决深孔加工中的排屑难题。
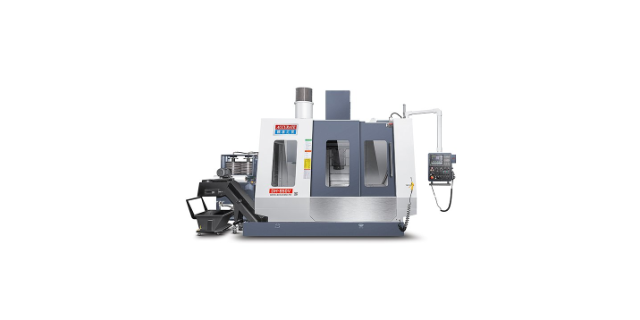
广东深孔钻在船舶制造领域的应用,解决了大型船舶零部件深孔加工的 “卡脖子” 难题。船舶曲轴作为动力传动重心部件,需在曲轴轴颈上加工直径 80mm、深度 600mm 的润滑油孔,孔道需与轴颈中心线保持严格同轴度。传统设备因加工行程有限,需分段加工,易出现孔道错位,而广东深孔钻通过加长型床身设计与双主轴协同加工技术,可一次性完成长深孔加工,同轴度误差控制在 0.03mm 以内。广州某船舶制造企业引入该设备后,曲轴深孔加工时间从原来的 48 小时缩短至 20 小时,每年节约生产成本超 80 万元,助力国产大型船舶重心部件实现自主加工。
刀具寿命是影响深孔钻加工成本的关键因素,精密机械通过技术创新延长了刀具的使用寿命。在设备设计中,采用了更合理的主轴与刀具的连接结构,减少了刀具的径向跳动;同时,切削液喷射角度经过精确计算,能有效冷却刀具并减少摩擦。这些细节改进使得刀具的更换周期延长,降低了客户的耗材成本。此外,设备的数控系统还具备刀具磨损监测功能,可根据加工参数变化预判刀具寿命,提醒操作人员及时更换,避免因刀具过度磨损影响加工质量。深孔钻的排屑装置设计合理,能有效分离切屑和冷却液。
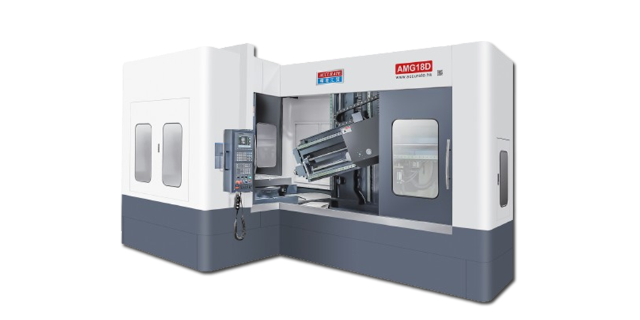
新能源装备制造领域,深孔钻为储能电池壳的散热孔加工提供高效解决方案。新能源汽车电池壳需加工数百个直径 2mm-5mm、深度 30mm-80mm 的微型散热孔,孔道密度大、分布均匀,传统钻削易出现断刀与孔位偏差问题。深孔钻采用多轴联动钻削系统,搭配高频振动切削技术,可实现每分钟 120 孔的加工效率,孔位偏差控制在 ±0.01mm,同时通过负压排屑设计,避免碎屑划伤电池壳内壁。某新能源企业采用该技术后,电池壳散热孔加工效率提升 60%,产品散热性能提升 20%,有效延长电池使用寿命。深孔钻的切削热管理对加工精度和刀具寿命至关重要。七轴深孔钻
深孔钻的刀具涂层技术不断发展,提升刀具综合性能。三轴深孔钻批发
在精密模具制造领域,深孔钻的应用堪称 “细作利器”。模具冷却系统的深孔加工精度直接影响产品成型质量与生产效率,传统钻削方式易出现孔壁粗糙、轴线偏移等问题,而深孔钻凭借高压内排屑系统与导向机构,能实现直径 5mm-80mm、深径比达 1:30 的深孔加工,孔壁粗糙度可控制在 Ra0.8μm 以下,轴线直线度误差不超过 0.1mm/m。某汽车模具企业引入五轴深孔钻机床后,模具冷却孔加工效率提升 40%,产品注塑周期缩短 15%,有效解决了复杂模具深孔加工难题。三轴深孔钻批发