商机详情 -
浙江汽车压铸模具
加工压铸模具需兼顾精度、强度与耐用性,结合不同的模具类型制定差异化的加工方案,确保模具适配各类压铸场景。对于结构复杂、易变形的压铸模具,需采用特殊的加工流程,从锻造、球化退火开始,经过多次粗加工与应力释放退火,减少模具变形风险,再进行淬火、回火处理,后续通过机床加工、电动加工等环节逐步细化,进行氮化处理提升表面硬度。对于常规压铸模具,加工流程相对简化,但同样需注重关键环节的把控,毛坯锻造采用六面锻造方法,反复绘制确保材质均匀,粗加工后进行应力释放退火,再经过精加工、热处理等环节,保障模具性能。加工过程中,冷却系统的加工尤为关键,需合理设计冷却水道的位置与孔径,确保模具在压铸过程中温度分布均匀,避免局部过热导致模具变形。同时,浇口与排气孔的加工需严格遵循规范,根据压铸材质的不同调整尺寸,锌合金压铸浇口通常控制在0.3-0.5mm,排气孔控制在0.06-0.1mm,确保金属液填充顺畅,减少压铸件气孔、飞边等缺陷。模具的预硬化处理可减少后续热处理变形,但需权衡硬度与加工性能。浙江汽车压铸模具
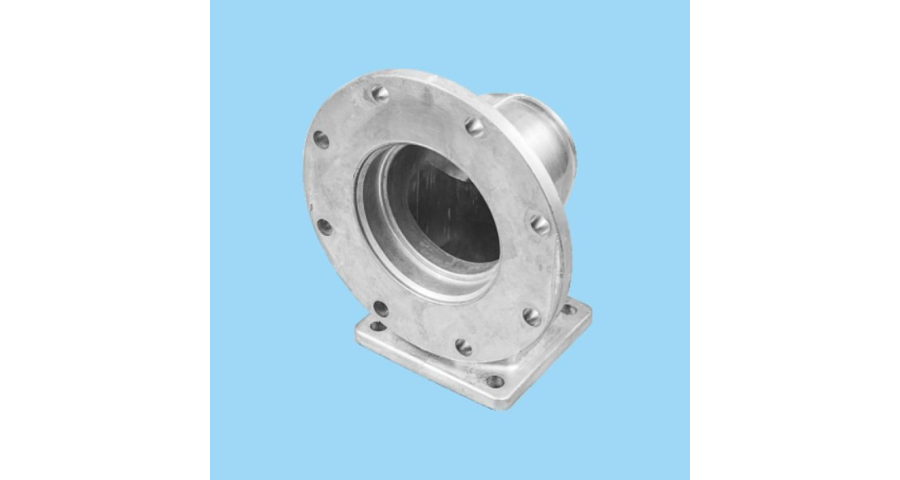
绿色制造是机械压铸模具响应全球低碳发展目标的必然选择,重心在于实现材料环保、工艺节能、资源循环利用。在材料方面,将研发更多环保型模具材料,如低合金化、无重金属的模具钢,减少材料生产过程中的碳排放,同时提升模具材料的可回收性,降低模具报废后的环境影响;在工艺方面,推广节能型加工设备与工艺,如高速加工技术、干式切削技术,减少加工过程中的能源消耗与切削液使用,降低污染物排放;在模具使用环节,通过优化冷却系统设计,提升冷却效率,缩短压铸成型周期,降低压铸机的能耗;同时,推动模具的轻量化设计,采用高强度、低密度的材料,减少模具自身的重量,降低运输与安装过程中的能耗。此外,建立模具全生命周期的资源循环利用体系,对报废模具的材料进行回收再利用,实现资源的比较大化利用,减少资源浪费。北京销售压铸模具结构热流道模具在铝压铸中的应用越来越普遍,能有效减少浇道废料并提高材料利用率。
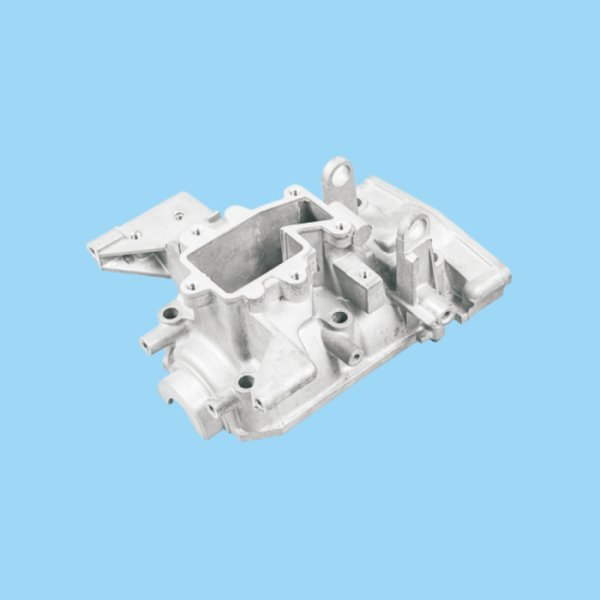
针对模具的失效形式,科学的维护策略是延长模具寿命的重心。首先是模具的日常维护,包括模具的清洁、润滑和检查。每次压铸生产结束后,需及时清理模具表面的铝屑、油污和冷却水残留,防止杂质堆积导致模具表面磨损或腐蚀;定期对模具的导向部件、顶出部件、滑块等运动部件进行润滑,减少摩擦阻力,防止部件卡滞;每次开机前,需对模具进行全方面检查,包括型腔表面是否有裂纹、磨损,导向系统是否顺畅,顶出系统是否正常,冷却系统是否漏水,温控系统是否正常工作等,及时发现并排除潜在故障。其次是模具的定期保养,包括模具的拆卸检查、易损件更换和修复。
模架是模具的基础框架,承担着支撑、定位、安装各类重心组件的重心功能,其结构强度与精度直接决定了模具的整体稳定性。模架通常由定模座板、动模座板、定模板、动模板、支撑板等关键部件构成,通过高强度螺栓与压铸机固定连接,形成稳定的受力体系。定模板与动模板合模后,构成封闭的型腔空间,是金属液成型的重心区域,二者的合模精度直接决定了压铸件的尺寸精度,因此模架的导向机构,如导柱、导套,需采用高精度配合,确保合模时的同心度与重复定位精度,避免因错位导致压铸件出现飞边、错位等缺陷。压铸模具通过精密型腔设计,实现金属液在高压下高速充型与凝固成型。
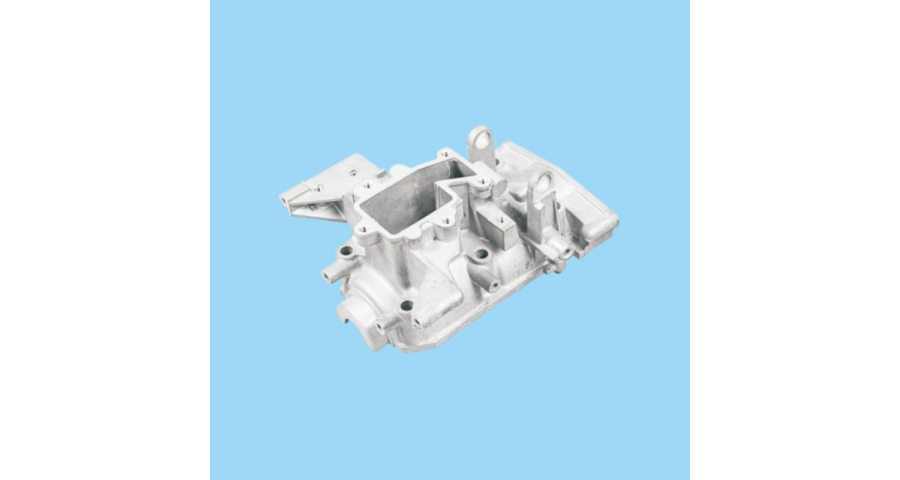
铝压铸模具的工况极端,材料的性能直接决定了模具的寿命、精度和可靠性,因此材料选择是模具设计与制造的重心环节。质优的铝压铸模具材料,需同时满足耐热性、耐磨性、抗热疲劳性、韧性和加工性能等多重要求,而热作模具钢凭借其优异的综合性能,成为铝压铸模具的主流选择。目前,铝压铸模具常用的热作模具钢主要包括H13、3Cr2W8V、8418等。H13钢是全球应用较普遍的铝压铸模具钢,其含碳量适中,同时添加了铬、钼、钒等合金元素,具备优异的耐热性、耐磨性和抗热疲劳性。压铸模具表面等离子喷涂,形成0.1mm致密防护层。福建汽车压铸模具批发
高导热材料(如铜合金)的应用对模具冷却系统设计提出更高要求。浙江汽车压铸模具
装配过程中,需严格按照设计图纸与装配工艺要求,对模具零件进行清洗、定位、安装与紧固,确保各部件的配合精度与运动顺畅性,如滑块的滑动间隙、顶出系统的顶出行程、分型面的贴合度等,均需严格控制在设计公差范围内;调试阶段,需在压铸机上进行试模,通过调整压铸工艺参数,如压铸压力、压铸速度、模具温度、保压时间等,对模具进行优化,解决试模过程中出现的欠铸、飞边、气孔、变形等缺陷,直至压铸件的质量满足设计要求。调试过程中,还需对模具的运行稳定性、生产效率进行验证,确保模具能够稳定投入批量生产。浙江汽车压铸模具